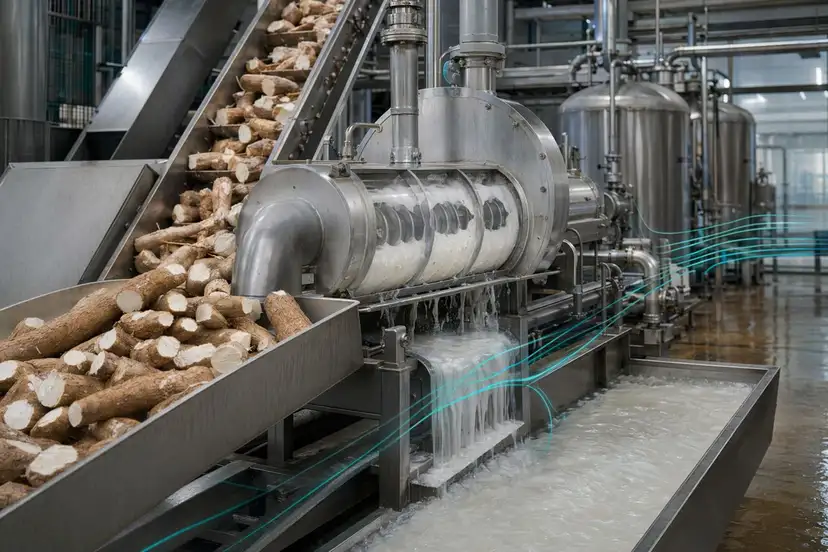
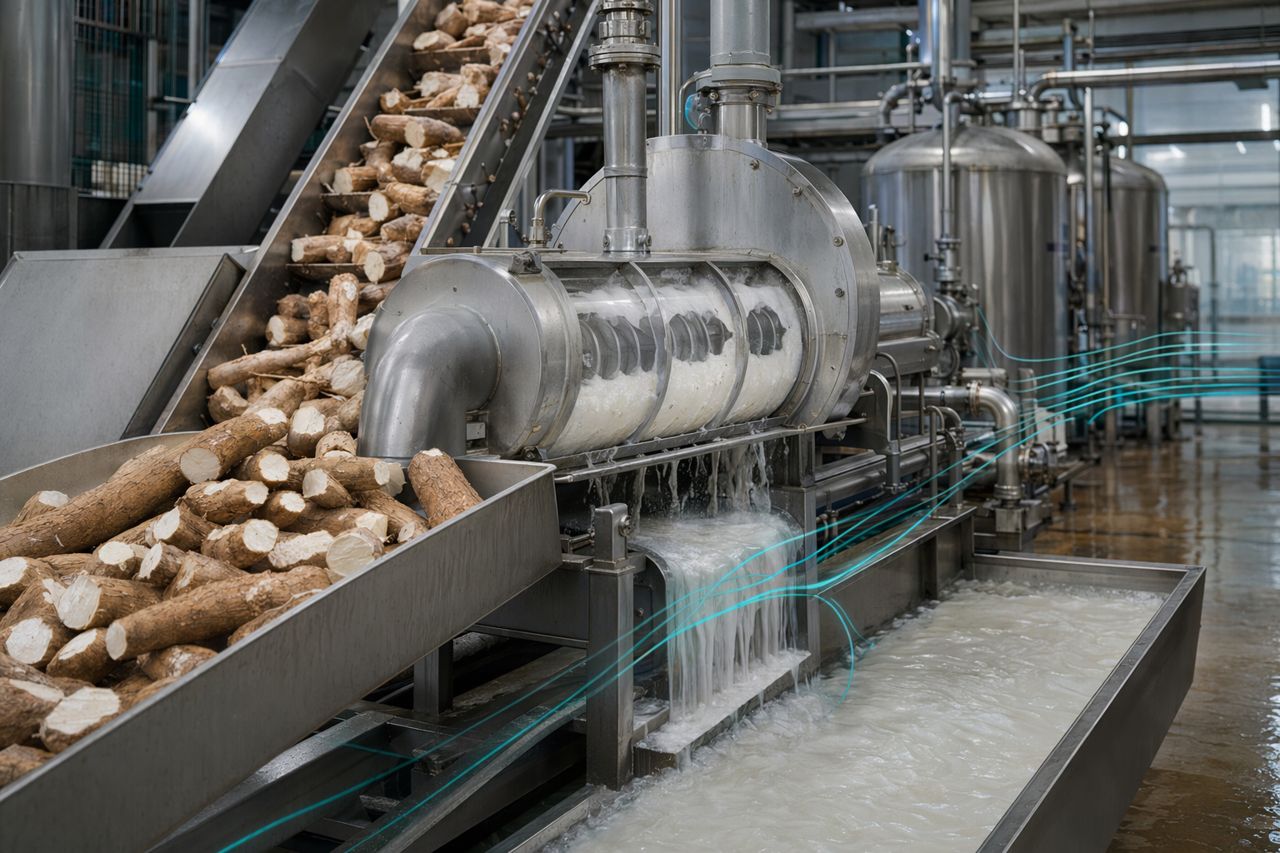
Exportfähige Tapiokastärke entsteht vor dem finalen Trockner
Exportkäufer beurteilen Tapiokastärke danach, was im Sack ankommt: Weißgrad, Aschegehalt, Feuchte, Viskositätsprofil, Geruch, Körnung und Konsistenz von Lieferung zu Lieferung. Ein Großteil des Risikos für Exportqualität entsteht jedoch deutlich früher – während die Wurzeln gewaschen, gerieben, extrahiert, getrennt, raffiniert, entwässert und getrocknet werden.
Für eine Cassavastärkefabrik lautet die praktische Frage daher nicht nur, ob das Endzertifikat besteht. Entscheidend ist, ob die Anlage auch dann zuverlässig besteht, wenn sich die Frische der Wurzeln ändert, die Faserlast steigt, die Wasserqualität schwankt, die Zentrifugenleistung nachlässt oder der Trockner stärker gefahren wird, um Verladepläne einzuhalten.
ManiFlow Catalytics unterstützt Cassavaverarbeiter mit Enzymprogrammen, die für die Realität im Werk ausgelegt sind: wechselnde Rohstoffqualitäten, abrasive Fasern, Slurry-Viskosität, Hydrozyklon-Balance, Dosierdisziplin und planbare Versorgung. Wenn Sie einen Enzymlieferanten für die Cassavastärke-Verarbeitung bewerten, beginnen Sie bei den Exportspezifikationen, die Sie schützen müssen, und arbeiten Sie sich dann rückwärts durch die Prozessvariablen, die diese Spezifikationen beeinflussen.
Die vier Exportspezifikationen, die Prozessinstabilität meist zuerst sichtbar machen
1. Weißgrad
Der Weißgrad wird beeinflusst durch Wurzelqualität, Schalenverschleppung, Bodenentfernung, Sulfit- oder Bleichdisziplin, sofern eingesetzt, mikrobiologischen Zustand, Verweilzeit sowie die Wirksamkeit, mit der feine Fasern und farbige Verunreinigungen vor der Trocknung entfernt werden.
Häufige Ursachen für Weißgradverluste im Werk sind:
- Überalterte oder beschädigte Wurzeln in der Produktion
- Unvollständiges Waschen und Schälen
- Hoher Anteil feiner Fasern in der extrahierten Stärkemilch
- Lange Standzeiten unter warmen Slurry-Bedingungen
- Schlechte Trennung zwischen Stärke, Faser, Protein und löslichen Verunreinigungen
- Überhitzung im Trockner, ungleichmäßige Feuchteentfernung oder übermäßige Rezirkulation
Enzymunterstützung kann helfen, indem faserreiches Pflanzenmaterial während der Extraktion besser aufgeschlossen und die Freisetzung gebundener Stärke verbessert wird. Wenn Fasern besser aufgebrochen und abgetrennt werden, muss das Raffinationssystem weniger Kontaminationslast bis in die finale Stärkefraktion tragen.
2. Asche
Der Aschegehalt ist ein Signal dafür, dass mineralische und nicht stärkehaltige Rückstände nicht eng genug kontrolliert werden. Er kann durch Bodenanhaftungen an den Wurzeln, Waschwasserqualität, Prozesswasser-Rezirkulation, Schäleffizienz sowie Zyklon- und Raffinationsleistung beeinflusst werden.
Ascheprobleme lassen sich häufig nicht an einem einzigen Punkt lösen. Sie erfordern disziplinierte Kontrolle über Waschen, Extraktion, Trennung, Wasserhaushalt und Endprodukthandling hinweg.
Praktische Maßnahmen umfassen:
- Wurzelwäsche ausreichend intensiv halten, ohne den Durchsatz zu beeinträchtigen
- Bodenverschleppung in den Reibprozess vermeiden
- Prozesswasserqualität und Rezirkulationskreisläufe überwachen
- Faser- und Schalenfeinteile im Stärkestrom reduzieren
- Druckbalance der Hydrozyklone und Unterlaufverhalten prüfen
- Kreuzkontamination durch verschlissene Siebe, Dichtungen oder produktberührende Oberflächen verhindern
Ein gut ausgewähltes Enzymprogramm kann die mechanische Belastung reduzieren, indem es die Freisetzung von Stärke aus faserigem Material verbessert. Ziel ist eine sauberere Trennung, keine chemische Kaschierung.
3. Feuchte
Bei der Feuchte trifft Exportkonformität auf Transportrisiko. Zu feuchte Stärke kann Verklumpung, mikrobiologische Bedenken, Containerschäden und Käuferreklamationen verursachen. Zu stark getrocknete Stärke kann Energie verschwenden, den Durchsatz senken und unnötigen Stress beim Handling erzeugen.
Feuchteschwankungen hängen meist zusammen mit:
- Ungleichmäßiger Qualität des Entwässerungskuchens
- Schwankenden Feststoffgehalten im Zulauf zum Trockner
- Schlecht kontrollierten Verweilbedingungen im Trockner
- Inkonsistenter Leistung von Zentrifugen oder Vakuumfiltern
- Klumpen, feuchten Nestern oder instabiler Förderung nach der Trocknung
- Wetterbedingter Luftfeuchtigkeit und Timing der Verpackung
Enzyme ersetzen keine Trocknerkontrolle. Ihr Wert liegt vorgelagert: Wenn Slurry- und Trennverhalten berechenbarer sind, ist der Zulauf zur Entwässerung konstanter, und der Trockner muss instabile Prozessbedingungen nicht kompensieren.
4. Viskosität
Für Exportkunden, die Tapiokastärke in Lebensmitteln, Papier, Klebstoffen, Textilien oder industriellen Formulierungen einsetzen, ist das Viskositätsverhalten entscheidend. Die Endviskosität kann durch Stärkeschädigung, mikrobielle Aktivität, Prozesstemperatur, pH-Drift, Verweilzeit und Mitverschleppung nicht stärkehaltiger Bestandteile beeinflusst werden.
Eine Fabrik kann Stärke produzieren, die optisch hell wirkt, aber dennoch Käuferreklamationen auslöst, wenn sich das Pastenverhalten von Charge zu Charge unterscheidet.
Wichtige Kontrollpunkte sind:
- Reibintensität und Schädigung der Stärkekörner
- Standzeit vor Trennung und Trocknung
- Temperatureinwirkung bei Prozessverzögerungen
- Restfasern, Proteine und lösliche Verunreinigungen
- Mikrobiologischer Zustand von Wurzeln und Prozesswasser
- Überkorrektur mit Prozesshilfsmitteln
Die richtige Enzymstrategie sollte eine kontrollierte Freisetzung und Trennung unterstützen und gleichzeitig den funktionellen Charakter der Stärke schützen. Dosierdisziplin ist wichtig: Mehr ist nicht automatisch besser.
Wo Enzyme in einer Cassavastärkefabrik helfen können
Enzyme sind kein Ersatz für solide mechanische Auslegung, sauberes Wasser, geschulte Bediener oder disziplinierte Instandhaltung. Sie sind ein Prozesswerkzeug, um zu verbessern, wie Cassavagewebe aufgeschlossen wird, wie sich Stärke von Fasern trennt und wie sich der Slurry unter realen Werksbedingungen verhält.
Typische Wertbeiträge sind:
- Bessere Freisetzung von Stärke aus Zellwandmaterial der Wurzel
- Geringere Verluste gebundener Stärke in Pülpe- und Faserströmen
- Stabilerer Slurry-Fluss durch Siebe, Pumpen und Hydrozyklone
- Verbesserte Trenneffizienz in Raffinationsstufen
- Geringerer Druck durch suspendierte Feststoffe in Abwasserströmen
- Weniger Schwankungen bei Änderungen von Wurzelalter und Sorte
- Saubererer Zulauf zur Entwässerung und besser planbare Trocknerbelastung
Für die exportorientierte Produktion ist der kommerzielle Nutzen klar: konstantere Produktqualität, weniger Herabstufungen, weniger Nacharbeit und mehr Sicherheit bei der Annahme von Exportaufträgen.
Prozessvariablen, die Exportqualität beeinflussen, bevor jemand das Laborergebnis sieht
Wurzelfrische und Annahmedisziplin
Cassavawurzeln bauen nach der Ernte schnell ab. Verzögerte Verarbeitung kann das Risiko von Verfärbungen, die mikrobielle Belastung und Schwankungen in der Stärkeausbeute erhöhen. Eine Fabrik, die exportfähige Tapiokastärke herstellen will, braucht Annahmedisziplin, bevor die Enzymoptimierung beginnt.
Empfohlene Kontrollen:
- Beschädigte, faule oder stark verschmutzte Wurzeln separieren
- Lange Lagerzeiten unter Hitze- und Regeneinwirkung vermeiden
- Wurzelherkunft, Sorte, Erntezeitpunkt und Feldbedingungen nachverfolgen
- Einen praktikablen First-in-first-processed-Fluss aufrechterhalten
- Prozesseinstellungen anpassen, wenn Wurzellose wechseln
Enzyme arbeiten am besten, wenn das eingehende Rohmaterial verstanden wird. Ein Lieferant sollte nach Ihren Wurzeln fragen, nicht nur nach Ihrer Zielausbeute.
Waschen, Schälen und Bodenkontrolle
Kein Enzymprogramm kann starke Bodenverschleppung wirtschaftlich korrigieren. Boden- und Schalenpartikel beeinflussen Asche, Farbe, Anlagenverschleiß und die nachgelagerte Trennlast.
Werksleiter sollten achten auf:
- Bodendurchbruch nach Spitzenzeiten in der Rohwarenannahme
- Verschlissene Waschpaddel oder Waschzonen mit zu geringer Wirkung
- Übermäßige Schalenfragmente im Zulauf zum Reiber
- Prozesswasserkreisläufe, die Feinteile wieder eintragen
- Plötzliche Ascheveränderungen nach Regenfällen oder Feldwechseln
Je sauberer der Wurzelstrom, desto wirksamer können sich Enzyme auf Stärke释放 und Faseröffnung konzentrieren, statt vermeidbare Kontamination zu bekämpfen.
Balance von Reiben und Extraktion
Das Reiben muss die Wurzelstruktur ausreichend öffnen, um Stärke freizusetzen, ohne übermäßig feine Fasern oder Stärkeschäden zu erzeugen. Ist das Reiben zu schonend, geht Stärke in der Pülpe verloren. Ist es zu aggressiv, wird die Trennung schwieriger, und das Viskositätsverhalten kann leiden.
Ein enzymunterstütztes Extraktionsprogramm sollte abgestimmt werden auf:
- Zustand des Reibers und Messer-/Klingenverschleiß
- Zulaufkonsistenz und Wurzelhärte
- Belastung der Extraktionssiebe
- Pülpefeuchte und sichtbare Reststärke
- Pumpenscherung und Slurry-Verweilzeit
- Kapazität der nachgelagerten Separatoren
Das Ziel ist nicht einfach stärkerer Aufschluss. Ziel ist eine sauberere Freisetzung mit einem Slurry, den der Rest der Fabrik stabil verarbeiten kann.
Slurry-Verhalten und Dosierdisziplin
Cassava-Slurry ist nicht statisch. Er verändert sich mit Wurzelalter, Faserlast, Stärkekonzentration, Wasserqualität, Temperatur und Verweilzeit. Die Enzymdosierung muss diese Veränderungen berücksichtigen.
Ein praxisorientierter Lieferant hilft zu definieren:
- Wo dosiert werden sollte, um Kontakt sicherzustellen, ohne Staurisiken zu erzeugen
- Wie bei Schwankungen der Wurzelqualität angepasst wird
- Auf welche visuellen und betrieblichen Signale Bediener achten sollten
- Wie Überdosierung bei sinkendem Durchsatz vermieden wird
- Wie stabile Leistung über Schichten hinweg erhalten bleibt
Dosierdisziplin schützt Qualität und Kosten. Sie hilft außerdem dem Einkauf, das Programm intern zu begründen, weil die Ausgaben an messbare Werksergebnisse gekoppelt sind.
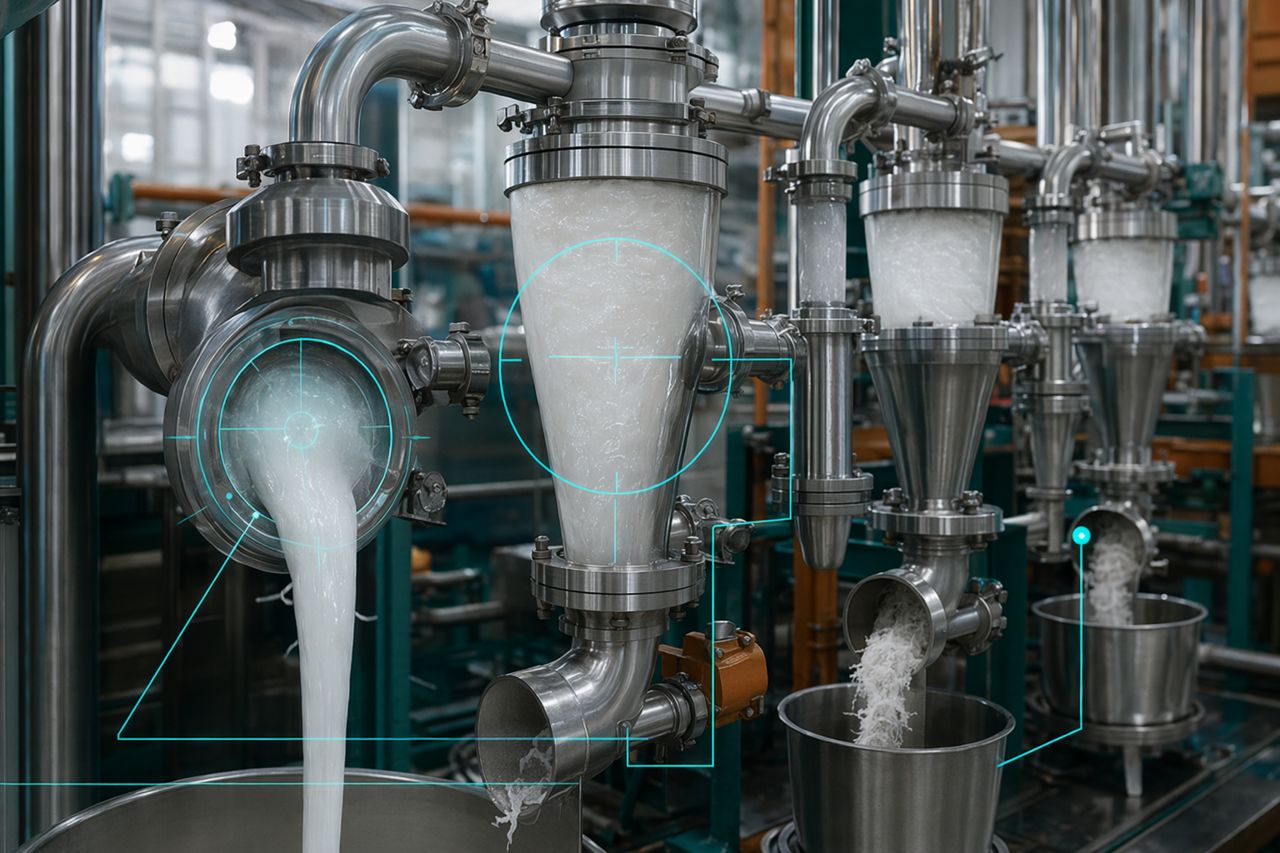
Hydrozyklone, Siebe und Raffinationslast
Exportqualität hängt stark vom Raffinationsbereich ab. Wenn Faserfeinteile, Proteine, lösliche Stoffe und Mineralien nicht konstant entfernt werden, werden Weißgrad, Asche und Viskosität schwerer kontrollierbar.
Achten Sie auf betriebliche Anzeichen:
- Zunehmende Druckinstabilität
- Schlechte Unterlaufkonsistenz
- Übermäßige Rezirkulation
- Häufigere Siebreinigung
- Erhöhter Stärkeanteil in Ausschussströmen
- Trübere Prozesswasserkreisläufe
Wenn Enzyme die vorgelagerte Freisetzung und das Faserverhalten verbessern, kann das Raffinationssystem häufig mit weniger Belastung laufen. Das unterstützt eine sauberere Trennung und stabilere Qualität vor der Entwässerung.
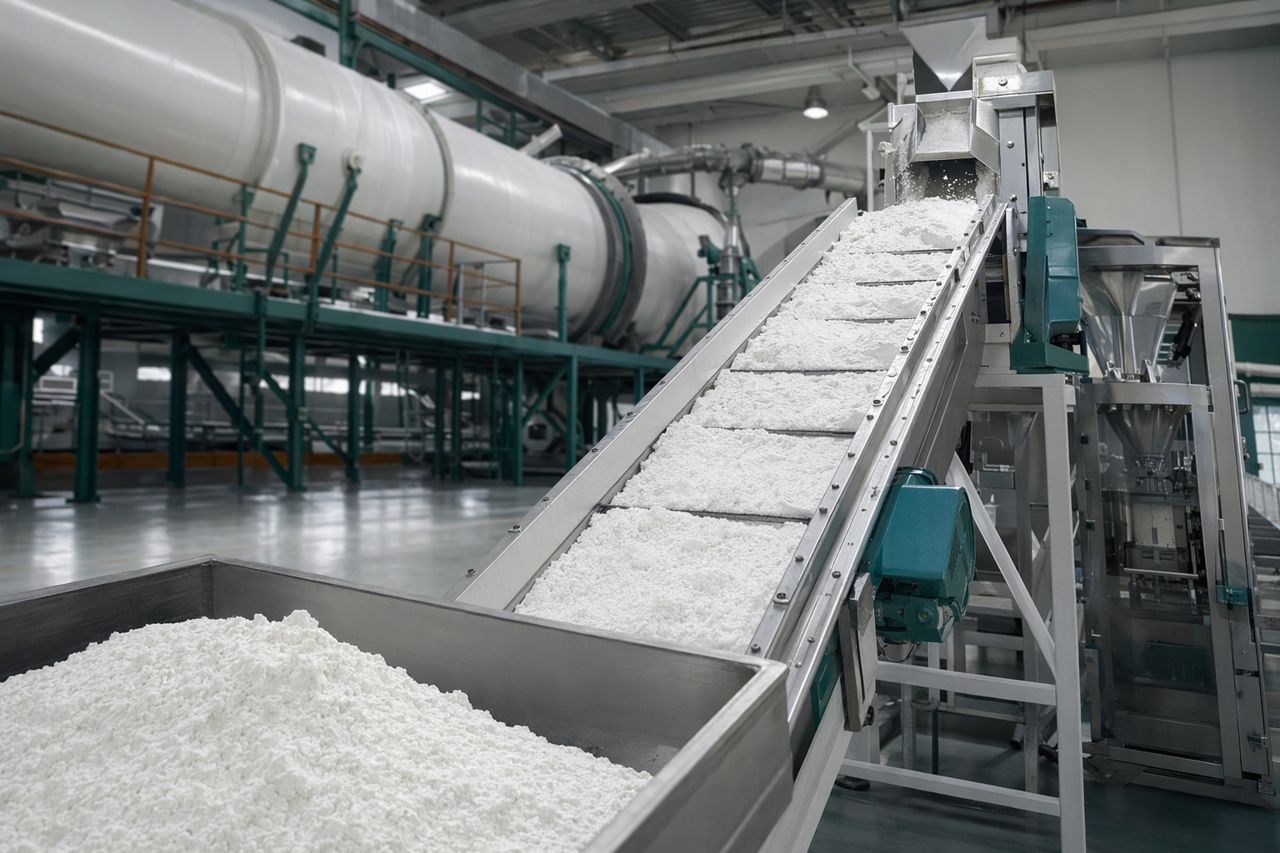
Stabilität von Entwässerung und Trocknung
Entwässerung und Trocknung erzeugen keine saubere Stärke; sie bewahren oder beschädigen das, was die vorgelagerten Prozesse bereits produziert haben. Ein stabiler Zulauf hilft den Bedienern, Endfeuchte, Erscheinungsbild und Schüttguthandling zu schützen.
Wichtige Kontrollen umfassen:
- Konstante Feststoffgehalte im Zulauf zur Entwässerung
- Saubere Filtrations- oder Zentrifugenoberflächen
- Vermeidung von Nasskuchenklumpen und Kanalbildung
- Disziplin bei Trocknertemperatur und Luftführung
- Schnelle, saubere Übergabe zur Verpackung
- Feuchtemessungen, die mit Linienanpassungen verbunden sind, nicht nur mit der finalen Freigabe
Das Werk sollte sich nicht darauf verlassen, dass der Trockner vorgelagerte Instabilität kaschiert. Das kostet in der Regel Energie, Durchsatz oder Vertrauen der Käufer.
Was Sie von einem seriösen Enzymlieferanten erwarten sollten
Ein glaubwürdiger Enzympartner für die Cassavastärke-Verarbeitung sollte wie ein Prozesspartner sprechen, nicht wie ein Katalog. ManiFlow Catalytics konzentriert sich auf werksgerechte Programme, praxisnahe Versuche, Dokumentation und wiederholbare Versorgung.
Beim Vergleich von Lieferanten sollten Sie achten auf:
- Erfahrung mit Cassavastärke-Extraktion und Slurry-Verhalten
- Klare Empfehlungen zu Dosierpunkt und Betriebsfenster
- Versuchspläne auf Basis Ihrer Ausrüstung und Engpässe
- Unterstützung bei der Umsetzung auf Schichtebene
- Chargenrückverfolgbarkeit und Dokumentation für den Einkauf
- Stabile Lieferzeiten und realistische Sicherheitsbestandsplanung
- Keine vagen Versprechen, die Wurzelqualität oder mechanische Grenzen ignorieren
Exportkunden erwarten Konsistenz. Ihr Enzymlieferant sollte helfen, Prozessschwankungen zu reduzieren, statt ein weiteres Beschaffungsrisiko zu schaffen.
Ein praktischer Versuchsplan für Ziele mit exportfähiger Stärke
Bevor das vollständige Produktionsprogramm geändert wird, sollte der Versuch anhand der Spezifikationen und Engpässe definiert werden, die kommerziell relevant sind.
Ein sinnvoller Werksversuch sollte umfassen:
-
Baseline-Phase
Aktuelle Werte für Weißgrad, Asche, Feuchte, Viskositätstrend, Ausbeuteindikatoren, Stärkeverluste in der Pülpe, Feststoffdruck im Abwasser und betriebliche Probleme erfassen.
-
Definierter Dosierpunkt
Einen Punkt mit zuverlässiger Durchmischung, kontrollierter Verweilzeit und guter Sichtbarkeit für Bediener wählen.
-
Stabiles Produktionsfenster
Das Programm nicht während einer unkontrollierten mechanischen Störung oder einer Unterbrechung in der Wurzelannahme bewerten.
-
Bedienerbeobachtungen
Slurry-Gefühl, Siebbelastung, Zyklonstabilität, Entwässerungsverhalten und Trocknerreaktion dokumentieren.
-
Kommerzielle Bewertung
Qualitätskonstanz, Herabstufungsrisiko, Ausbeuterückgewinnung, Auswirkungen auf Chemikalien oder Wasser, Energiedruck und Bedienbarkeit vergleichen.
-
Einkaufsprüfung
Verpackungsformat, Lagereignung, Lieferzeit, Dokumentation und Nachbestellprozess vor der Skalierung bestätigen.
Das beste Versuchsergebnis ist nicht eine einzelne beeindruckende Schicht. Es ist ein wiederholbares Betriebsmuster, das dem Werk hilft, exportfähige Tapiokastärke mit weniger Überraschungen zu versenden.
Fazit
Exportfähige Tapiokastärke wird durch Prozessdisziplin vom Wurzelhof bis zur Absacklinie geschützt. Weißgrad, Asche, Feuchte und Viskosität sind finale Signale von Entscheidungen, die über Waschen, Reiben, Extraktion, Raffination, Entwässerung und Trocknung hinweg getroffen wurden.
Enzyme können verbessern, wie Cassavagewebe aufgeschlossen wird, wie Stärke sich trennt, wie Slurry fließt und wie Raffinationssysteme arbeiten. Das Programm muss jedoch zu Ihrer Fabrik, Ihren Wurzeln, Ihrer Ausrüstung und Ihren Exportzielen passen.
Wenn Sie einen praxisorientierten Enzymlieferanten für die Cassavastärke-Verarbeitung benötigen, kann ManiFlow Catalytics helfen, Ihre aktuelle Linie zu bewerten, relevante Ansatzpunkte für Enzymunterstützung zu identifizieren und ein Angebot auf Basis Ihrer Betriebsbedingungen zu erstellen.
Angebot anfordern für ein Enzymprogramm, das auf Ihre Ziele für exportfähige Tapiokastärke abgestimmt ist.