Hydrozyklon-Optimierung in der Tapiokastärkeproduktion: Praktische Prüfungen, bevor das Rohmaterial verantwortlich gemacht wird
Wenn eine Tapiokastärkelinie an Helligkeit verliert, mehr Fasern mitschleppt oder zu viel Stärke ins Abwasser abgibt, wird häufig zuerst das Rohmaterial verantwortlich gemacht.
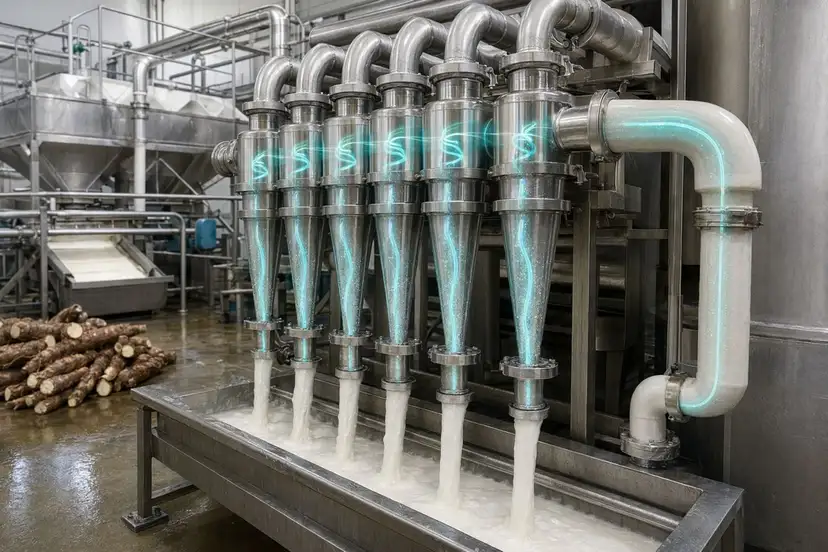
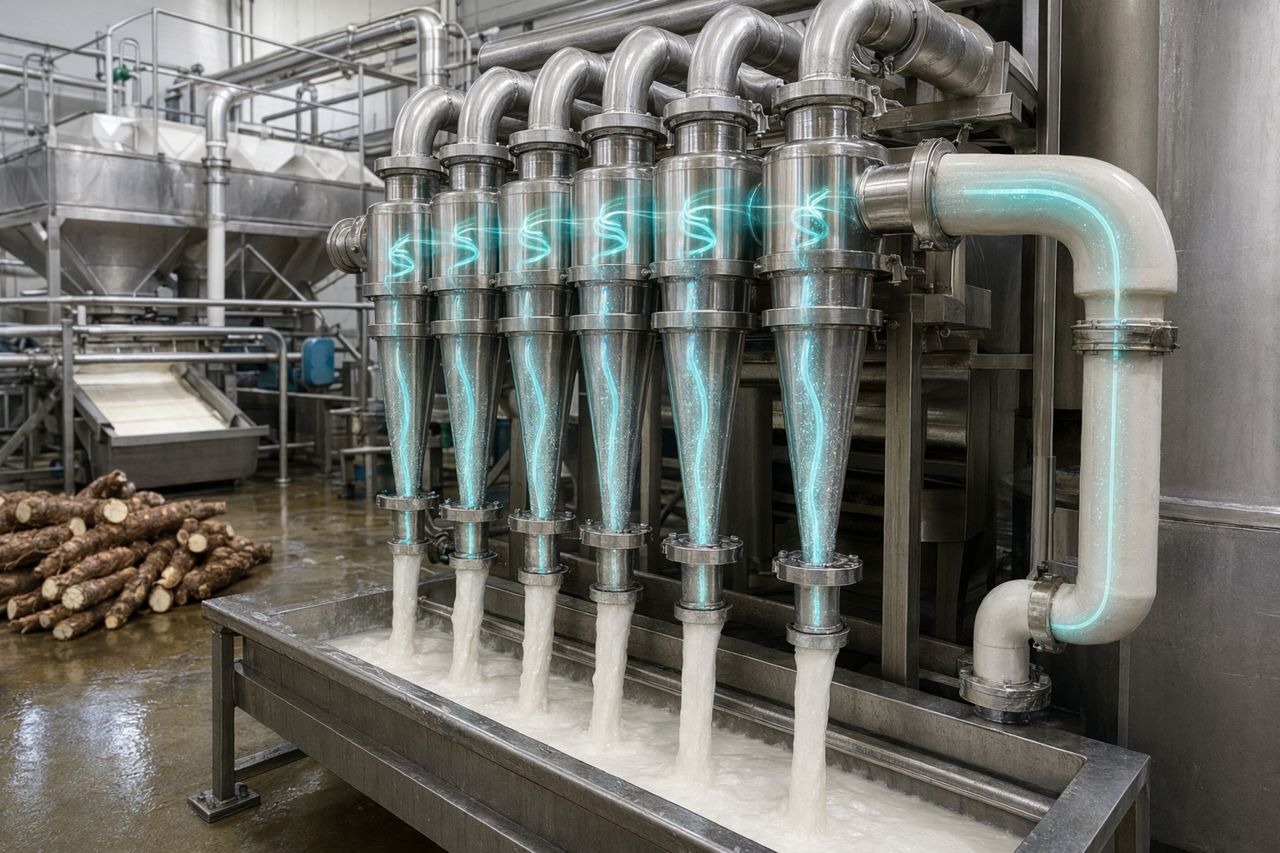
Manchmal ist das richtig. Wurzelalter, Sorte, Erdanteil und Erntehandhabung spielen alle eine Rolle. In vielen Cassavastärkefabriken ist jedoch die Hydrozyklonstation der erste Ort, an dem kleine mechanische Probleme und Abweichungen in der Slurry-Steuerung im Anlagenmaßstab sichtbar werden.
Bevor Wurzelverträge geändert oder chemische Nachbehandlungen erhöht werden, sollten die folgenden praktischen Prüfungen durchgeführt werden. Sie helfen Betriebsteams, echte Rohmaterialschwankungen von vermeidbaren Verlusten in Wasch-, Konzentrations- und Raffinationsstufen zu unterscheiden.
ManiFlow Catalytics arbeitet mit Verarbeitern zusammen, die Enzymunterstützung benötigen, ohne Dosierdisziplin oder Anlagenverfügbarkeit zu verlieren. Als Enzymlieferant für die Cassavastärkeverarbeitung betrachten wir den gesamten Nassbereich: Reibverhalten, Zellstofffreisetzung, Slurry-Viskosität, Separationsbelastung und Auswirkungen auf nachgelagerte Wasserströme.
Warum Hydrozyklone aus dem Kontrollbereich geraten
Hydrozyklone sind auf ein wiederholbares Slurry-Verhalten angewiesen. Wenn sich Dichte, Viskosität, Druck oder Partikelbeladung verändern, ändert sich die Trennleistung sehr schnell.
Häufige Symptome sind:
- Stärkemilch, die nach der Raffination grau oder matt wirkt
- zunehmender Faserübertrag in die Stärkefraktion
- instabile Balance zwischen Überlauf und Unterlauf
- höhere Rückführlast über Zyklonbatterien hinweg
- mehr Stärkeverluste in Rückständen und Abwasser
- Bediener öffnen Wasserzufuhr, um dickflüssige Slurry zu kompensieren
- häufige Düsenreinigung oder ungeplante Linienstillstände
Dies sind nicht immer Rohmaterialprobleme. Häufig handelt es sich um Probleme des Prozessfensters.
Prüfung 1: Slurry-Konsistenz vor der Zyklonbatterie
Die Zyklonstation kann eine Slurry, die im falschen Zustand ankommt, nicht korrigieren.
Bevor die Hydrozyklone verantwortlich gemacht werden, sollten die vorgelagerten Nassprozessschritte geprüft werden:
- Gleichmäßigkeit der Zerkleinerung und Wurzelvorbereitung
- Siebzustand und Effizienz der Faserentfernung
- Konstanz der Zellstoffverdünnung
- Freisetzung der Stärkekörner aus dem Zellmaterial
- Vorhandensein von Feinfasern, Schalenfragmenten und klebrigen Bestandteilen
- Tankrührung und Totzonen vor dem Pumpen
Wenn die Slurry mit uneinheitlichem Feststoffverhalten ankommt, trennt die Zyklonbatterie in einer Minute korrekt und ist in der nächsten überlastet. Bediener reagieren möglicherweise mit mehr Verdünnungswasser, doch dadurch kann eine größere hydraulische Last entstehen und Stärkeverluste werden weiter nachgelagert verlagert.
Wo Enzymunterstützung ansetzt
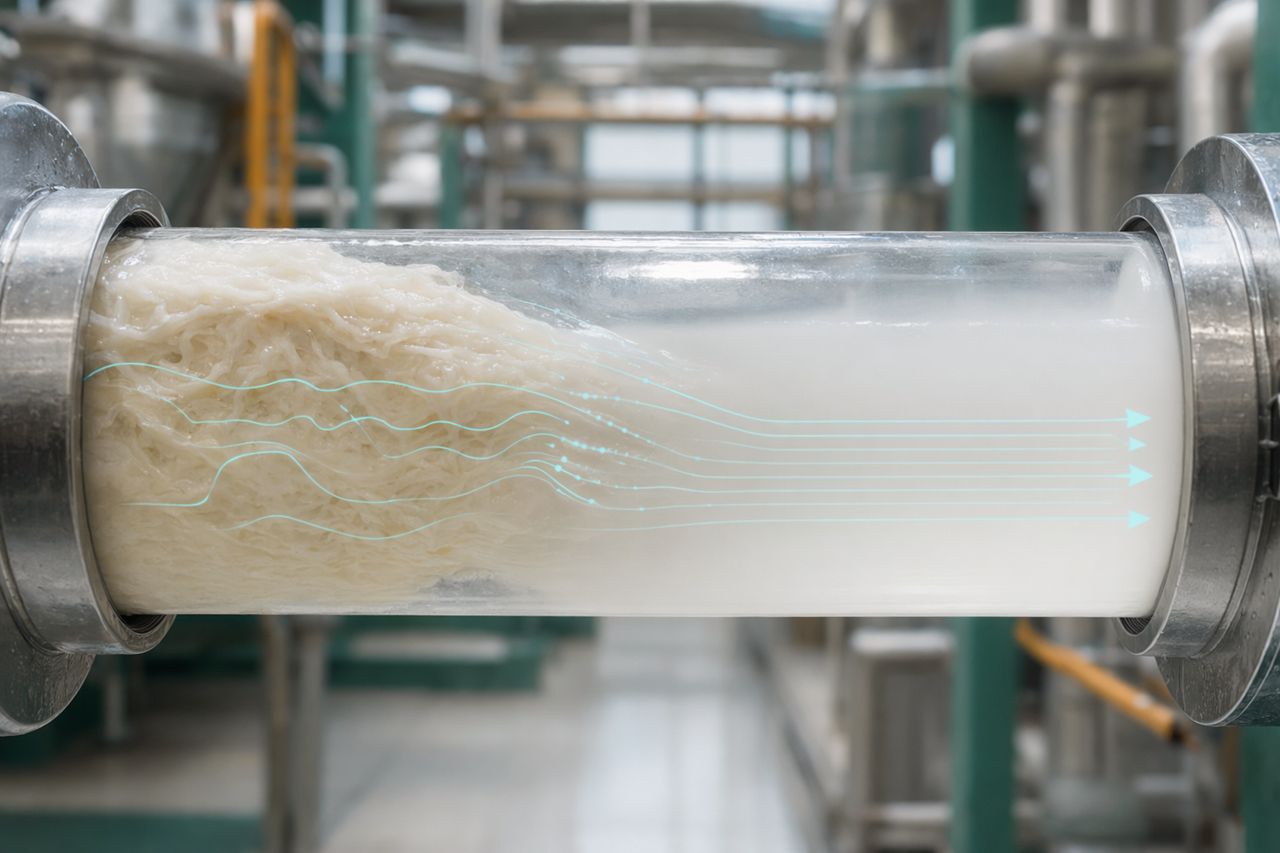
Ein gezielter Enzymeinsatz kann helfen, den viskosen Widerstand durch nicht stärkehaltiges Pflanzenmaterial zu reduzieren und die Slurry-Handhabung vor der Trennung zu verbessern. Der Nutzen liegt nicht in einem magischen Ertragsgewinn, sondern in einem besser vorhersehbaren Zulaufzustand, der es den Hydrozyklonen ermöglicht, näher an ihrem vorgesehenen Betriebsfenster zu arbeiten.
Für Einkaufsteams bedeutet dies, dass die Enzymentscheidung an messbare Betriebsergebnisse geknüpft sein sollte: saubererer Durchfluss, weniger kompensierende Eingriffe, besserer Schutz der Helligkeit und weniger Stärke, die mit Abfallströmen verloren geht.
Prüfung 2: Druckstabilität über das Betriebsfenster hinweg
Hydrozyklone reagieren empfindlich auf Druckschwankungen. Ein Manometer, das in einem Moment akzeptabel aussieht, kann Pulsationen verbergen, die durch Pumpenzustand, Lufteintrag, instabile Zulauftankbedingungen oder Teilverstopfungen verursacht werden.
Prüfen Sie:
- Pumpenverschleiß und Zustand des Laufrads
- Saugseitige Einschränkungen oder Luftleckagen
- Schwankungen des Zulauftankniveaus
- Ventilstellungen, die von Bedienern häufig angepasst werden
- Konstanz des Druckabfalls über die Batterie hinweg
- ob einzelne Zyklone unterschiedliche Austragsmuster zeigen
Eine stabile Zyklonstation klingt und verhält sich anders. Austragsmuster werden konstanter. Bediener müssen der Linie nicht ständig hinterherregeln. Die Stärkemilch sieht zwischen den Kontrollen gleichmäßiger aus.
Prüfung 3: Düsenverschleiß, Verstopfung und nicht passende Teile
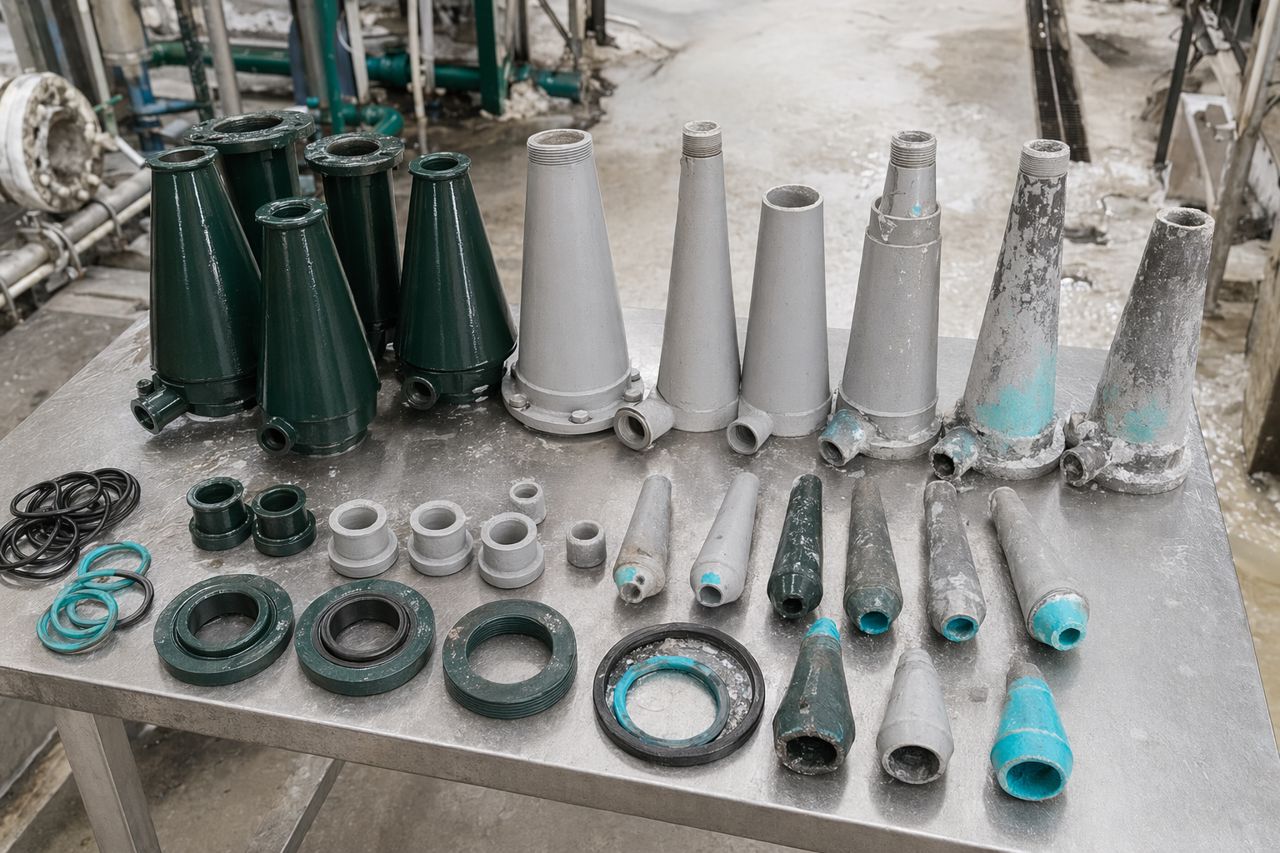
Eine verschlissene oder nicht passende Düse kann aus einem guten Zyklonlayout einen schlechten Abscheider machen.
Achten Sie auf:
- vergrößerte Apex-Öffnungen durch abrasiven Verschleiß
- teilweise Verstopfung durch Schalen, Fasern oder Sand
- gemischte Düsengrößen nach Wartungsaustausch
- beschädigte Tauchrohre
- unregelmäßigen Sprüh- oder Strahlaustrag
- Zyklonkörper, die in falscher Reihenfolge installiert wurden
Wartungsteams lösen akute Stillstände oft mit verfügbaren Teilen. Das hält die Produktion am Laufen, kann aber im Laufe der Zeit zu einer gemischten Zyklonbatterie führen, in der jede Einheit anders arbeitet. Standardisierung ist eine kostengünstige Verbesserung, die die Trennqualität schützt.
Prüfung 4: Stufenbalance statt nur Leistung einzelner Zyklone
Eine Cassavastärkefabrik hat selten nur ein einzelnes Zyklonproblem. Häufiger liegt das Problem in der Stufenbalance.
Stellen Sie diese Fragen:
- Ist die erste Raffinationsstufe mit Fasern und feinem Zellstoff überlastet?
- Wird Waschwasser gleichmäßig über die Stufen verteilt?
- Führen Rückführströme zu viel suspendiertes Material zurück?
- Kompensiert eine Batterie die schlechte Leistung einer vorgelagerten Stufe?
- Nutzen Bediener Wasserzugabe als wichtigsten Stellhebel?
Das Ziel besteht nicht darin, eine Stufe isoliert zu maximieren. Das Ziel ist, Stärke in Richtung höherer Reinheit zu bewegen und gleichzeitig Fasern, lösliche Bestandteile und Prozesswasser in die richtige Richtung zu führen.
Prüfung 5: Helligkeitsverlust kann vor der Trennung beginnen
Die Stärkehelligkeit wird häufig in Bezug auf Raffination und Trocknung diskutiert, doch das Risiko beginnt viel früher.
Die Helligkeit kann beeinflusst werden durch:
- schlechte Wurzelwäsche und Erdübertrag
- Schalenfragmente in der Slurry
- lange Standzeiten vor der Extraktion
- überlastete Siebe
- oxidiertes oder abgebautes Pflanzenmaterial
- übermäßige Rückführung von verschmutztem Prozesswasser
- instabile Trennung, die Verunreinigungen der Stärkefraktion folgen lässt
Wenn die Helligkeit abdriftet, sollten Front-End und Wasserkreisläufe geprüft werden, bevor Trockner oder Rohwurzeln als alleinige Ursachen angenommen werden.
Prüfung 6: Abwasserbelastung ist ein Trennsignal
Eine steigende Abwasserbelastung ist nicht nur ein Umweltthema. Sie ist ein Signal für die Prozesseffizienz.
Wenn Hydrozyklone und vorgelagerte Slurry-Konditionierung nicht zusammenspielen, verlassen mehr Stärke, Feinanteile und lösliche Bestandteile den vorgesehenen Produktpfad. Dies erhöht die Belastung der Abwasserbehandlung und kann die rückgewinnbare Stärkemenge reduzieren.
Praktische Anzeichen sind:
- mehr sichtbare Stärke im Überlauf oder in Rückständen
- stärkere Sedimentbildung in Abläufen und Sümpfen
- häufigere Störungen in der Abwasserbehandlung
- Bediener erhöhen Spülwasser, um die Linie am Laufen zu halten
- uneinheitliche Konzentration vor der Entwässerung
Ein Enzymprogramm sollte anhand dieser anlagenweiten Effekte bewertet werden, nicht als isolierter Zusatzstoff. Das beste Ergebnis ist eine Linie, die weniger Korrekturmaßnahmen benötigt und gleichzeitig die Produktqualität im Zielbereich hält.
Praktische Fehlerdiagnose-Sequenz für Betriebsteams
Nutzen Sie diese Reihenfolge, bevor Rohmaterialspezifikationen geändert werden:
- Slurry-Verhalten vor der Zyklonbatterie beobachten. Achten Sie auf Eindickung, Schaumbildung, ungleichmäßige Feststoffe, Faserbeladung und Absetzverhalten.
- Stabilen Zulaufdruck bestätigen. Prüfen Sie Pulsationen, Lufteintrag, Tankniveauschwankungen oder pumpenbedingte Instabilität.
- Zyklonhardware inspizieren. Prüfen Sie Düsen, Tauchrohre, Dichtungen, Gehäuseverschleiß und ob Teile standardisiert sind.
- Stufenbalance abbilden. Prüfen Sie, wo Waschwasser eintritt, wo Rückführströme zurückgeführt werden und welche Stufe überlastet ist.
- Stärkeverlustpunkte verfolgen. Vergleichen Sie Produktstrom, Rückstände und Abwasserbeobachtungen über dasselbe Produktionsfenster.
- Enzymeignung prüfen. Wenn Slurry-Viskosität, Faserverhalten oder Freisetzungskonstanz die Trennung begrenzen, bewerten Sie ein kontrolliertes Enzymprogramm.
- Betriebsdisziplin festschreiben. Vermeiden Sie ständige Änderungen von Dosierung, Wasser oder Ventilen ohne klaren Grund und dokumentiertes Ergebnis.
Was ManiFlow Catalytics in die Diskussion einbringt
Cassavastärkeproduktion ist keine Laborbroschüre. Sie ist eine laufende Fabrik mit Wurzelschwankungen, Pumpenverschleiß, Bedienerentscheidungen, Wartungsdruck und Einkaufsrestriktionen.
ManiFlow Catalytics unterstützt B2B-Teams, die praktische Enzymlösungen für die Kontrolle im Nassbereich benötigen, keine vagen Versprechen. Wir helfen Verarbeitern dabei, zu durchdenken:
- wo eine Enzymzugabe in der Linie sinnvoll ist
- wie die Hydrozyklonstabilität geschützt werden kann
- wie unnötige Verdünnung und Nacharbeit reduziert werden können
- wie Stärkehelligkeit und Trennungsdisziplin unterstützt werden können
- wie Lieferantenzuverlässigkeit vor der Einführung im Anlagenmaßstab bewertet werden kann
- wie Produktions-, Qualitäts- und Einkaufsteams auf messbaren Nutzen ausgerichtet werden können
Der richtige Enzymlieferant für die Cassavastärkeverarbeitung sollte sowohl die Chemie als auch den Anlagenbetrieb verstehen. Wenn die Hydrozyklone Schwierigkeiten haben, kann die Antwort mechanisch, betrieblich, enzymatisch oder eine Kombination aus allen drei Bereichen sein.
Angebot anfordern
Wenn Ihre Cassavastärkelinie instabile Hydrozyklonleistung, übermäßige Rückführung, Helligkeitsabweichungen oder steigende Abwasserbelastung zeigt, senden Sie uns Ihren Prozesskontext über das Angebotsformular auf der Website.
Teilen Sie uns mit, was sich in der Slurry verändert, wo die Verluste auftreten und was Ihr Produktionsteam bereits geprüft hat. ManiFlow Catalytics antwortet mit einer praktischen Diskussion zur Enzymversorgung, fokussiert auf Eignung, Zuverlässigkeit und Betriebsergebnisse.