Optimización de hidrociclones en la producción de almidón de tapioca: controles prácticos antes de culpar a la materia prima
Cuando una línea de almidón de tapioca empieza a perder blancura, arrastra más fibra o envía demasiado almidón a las aguas residuales, a menudo se culpa primero a la materia prima.
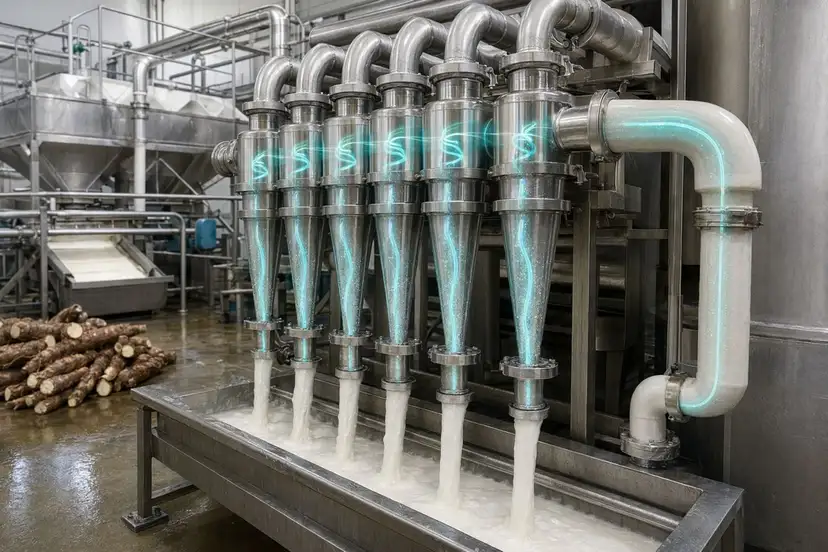
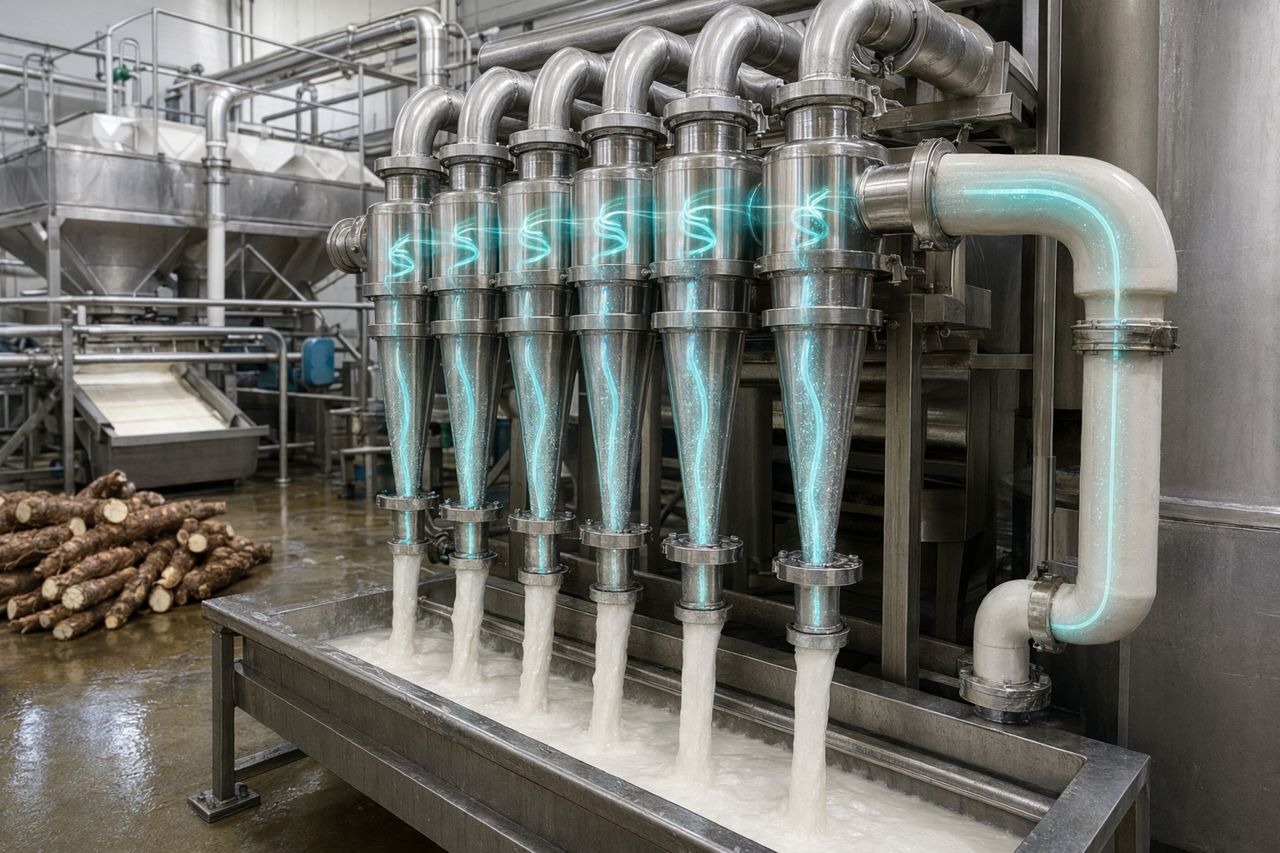
A veces es correcto. La edad de la raíz, la variedad, la carga de tierra y el manejo de la cosecha importan. Pero en muchas fábricas de almidón de yuca, la estación de hidrociclones es el primer lugar donde pequeños problemas mecánicos y de control de lechada se vuelven visibles a escala de planta.
Antes de cambiar contratos de suministro de raíces o aumentar la limpieza química, realice los controles prácticos que se indican a continuación. Ayudan a los equipos de planta a separar la variabilidad real de la materia prima de las pérdidas evitables dentro de las etapas de lavado, concentración y refinación.
ManiFlow Catalytics trabaja con procesadores que necesitan apoyo enzimático sin perder disciplina de dosificación ni tiempo operativo. Como proveedor de enzimas para el procesamiento de almidón de yuca, observamos toda la condición del extremo húmedo: comportamiento del rallado, liberación de pulpa, viscosidad de la lechada, carga de separación e impacto del agua aguas abajo.
Por qué los hidrociclones se descontrolan
Los hidrociclones dependen de un comportamiento repetible de la lechada. Si cambian la densidad, la viscosidad, la presión o la carga de partículas, el desempeño de separación se modifica rápidamente.
Los síntomas comunes incluyen:
- leche de almidón que se ve gris o apagada después de la refinación
- aumento del arrastre de fibra hacia la fracción de almidón
- equilibrio inestable entre rebose y descarga inferior
- mayor carga de recirculación en los bancos de ciclones
- más pérdida de almidón en colas y aguas residuales
- operadores que abren agua para compensar una lechada espesa
- limpieza frecuente de boquillas o paradas de línea no planificadas
Estos no siempre son problemas de materia prima. A menudo son problemas de ventana de control.
Control 1: consistencia de la lechada antes del banco de ciclones
La estación de ciclones no puede corregir una lechada que llega en condiciones incorrectas.
Antes de culpar a los hidrociclones, inspeccione los pasos del extremo húmedo que los preceden:
- uniformidad del rallado y preparación de las raíces
- condición de las cribas y eficiencia de remoción de fibra
- consistencia de la dilución de pulpa
- liberación de gránulos de almidón del material celular
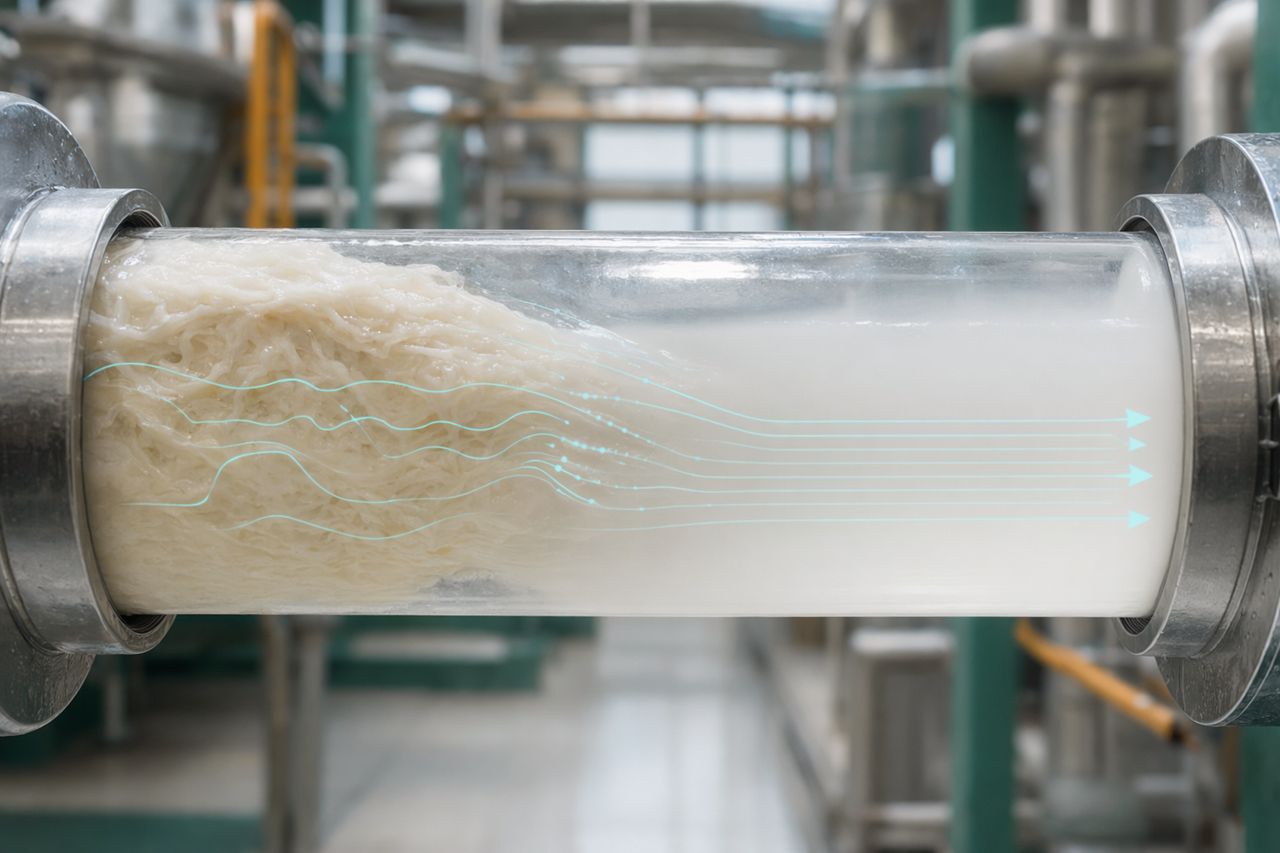
- presencia de fibra fina, fragmentos de cáscara y material gomoso
- agitación del tanque y zonas muertas antes del bombeo
Si la lechada llega con un comportamiento de sólidos inconsistente, el banco de ciclones separará bien durante un minuto y se sobrecargará al siguiente. Los operadores pueden responder agregando más agua de dilución, pero eso puede crear una mayor carga hidráulica y empujar las pérdidas de almidón más aguas abajo.
Dónde encaja el apoyo enzimático
El uso dirigido de enzimas puede ayudar a reducir el arrastre viscoso del material vegetal no amiláceo y mejorar el manejo de la lechada antes de la separación. El valor no está en una mejora mágica del rendimiento; está en una condición de alimentación más predecible que permite que los hidrociclones operen más cerca de su ventana prevista.
Para los equipos de compras, esto significa que la decisión sobre enzimas debe vincularse a resultados medibles en planta: flujo más limpio, menos ajustes compensatorios, mejor protección de la blancura y menos almidón saliendo con las corrientes de desecho.
Control 2: estabilidad de presión en toda la ventana operativa
Los hidrociclones son sensibles a las fluctuaciones de presión. Un manómetro que parece aceptable en un momento puede ocultar pulsaciones causadas por la condición de la bomba, entrada de aire, inestabilidad del tanque de alimentación o bloqueo parcial.
Revise:
- desgaste de la bomba y condición del impulsor
- restricciones de succión o fugas de aire
- oscilaciones del nivel del tanque de alimentación
- posiciones de válvulas que los operadores ajustan con frecuencia
- consistencia de la caída de presión en todo el banco
- si los ciclones individuales muestran patrones de descarga diferentes
Una estación de ciclones estable suena y se comporta de manera diferente. Los patrones de descarga se vuelven más consistentes. Los operadores dejan de estar persiguiendo la línea. La leche de almidón se ve más uniforme entre controles.
Control 3: desgaste, bloqueo y piezas no coincidentes en boquillas
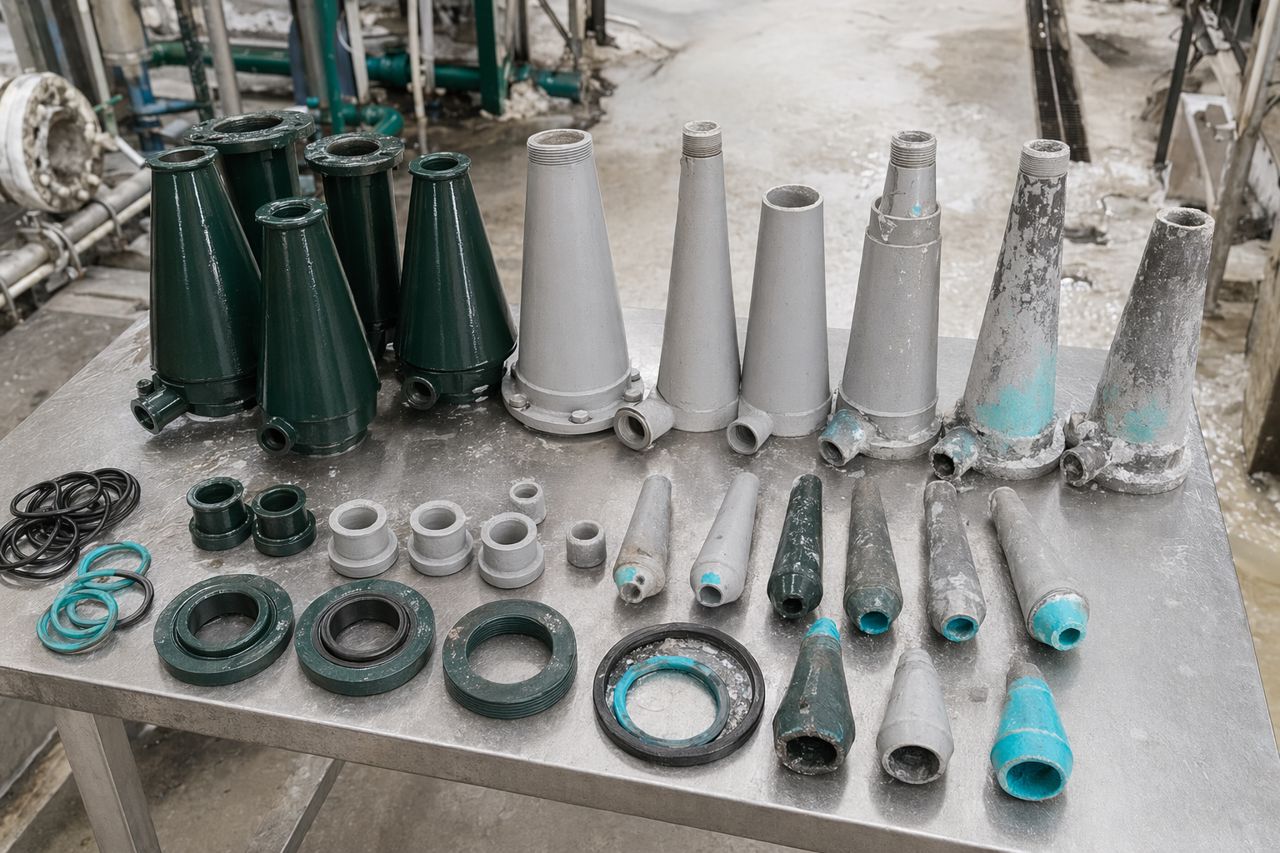
Una boquilla desgastada o no coincidente puede convertir un buen diseño de ciclones en un separador deficiente.
Busque:
- aberturas de ápice agrandadas por desgaste abrasivo
- taponamiento parcial por cáscara, fibra o arena
- tamaños de boquilla mezclados después de cambios de mantenimiento
- buscadores de vórtice dañados
- rociado irregular o descarga en forma de cuerda
- cuerpos de ciclón instalados fuera de secuencia
Los equipos de mantenimiento suelen resolver paradas urgentes con las piezas disponibles. Eso mantiene la producción en marcha, pero con el tiempo puede crear un banco de ciclones mixto donde cada unidad se comporta de forma diferente. La estandarización es una mejora de bajo costo que protege la calidad de separación.
Control 4: equilibrio de etapas, no solo desempeño de ciclones individuales
Una fábrica de almidón de yuca rara vez tiene un problema en un solo ciclón. Con mayor frecuencia, el problema es el equilibrio de etapas.
Haga estas preguntas:
- ¿La primera etapa de refinación está sobrecargada con fibra y pulpa fina?
- ¿El agua de lavado se distribuye de manera uniforme entre las etapas?
- ¿Las corrientes de recirculación devuelven demasiado material suspendido?
- ¿Un banco está compensando el bajo desempeño aguas arriba?
- ¿Los operadores utilizan la adición de agua como principal palanca de control?
El objetivo no es maximizar una etapa de forma aislada. El objetivo es mantener el almidón avanzando hacia una mayor pureza mientras se empujan la fibra, los solubles y el agua de proceso en la dirección correcta.
Control 5: la pérdida de blancura puede comenzar antes de la separación
La blancura del almidón suele discutirse en las etapas de refinación y secado, pero el riesgo empieza mucho antes.
La blancura puede verse afectada por:
- lavado deficiente de raíces y arrastre de tierra
- fragmentos de cáscara en la lechada
- tiempos prolongados de espera antes de la extracción
- cribas sobrecargadas
- material vegetal oxidado o degradado
- recirculación excesiva de agua de proceso sucia
- separación inestable que permite que las impurezas sigan a la fracción de almidón
Si la blancura se está desviando, revise el frente de la línea y los circuitos de agua antes de asumir que el secador o las raíces crudas son las únicas causas.
Control 6: la carga de aguas residuales es una señal de separación
El aumento de la carga de aguas residuales no es solo un problema ambiental. Es una señal de eficiencia del proceso.
Cuando los hidrociclones y el acondicionamiento de la lechada aguas arriba no trabajan juntos, más almidón, finos y solubles salen de la ruta prevista del producto. Esto aumenta la carga de tratamiento y puede reducir el almidón recuperable.
Señales prácticas incluyen:
- mayor presencia visible de almidón en reboses o colas
- sedimento más pesado en drenajes y sumideros
- alteraciones más frecuentes en aguas residuales
- operadores que aumentan el agua de enjuague para mantener la línea en movimiento
- concentración inconsistente antes del desaguado
Un programa enzimático debe evaluarse frente a estos efectos a nivel de planta, no como un aditivo independiente. El mejor resultado es una línea que necesita menos acciones correctivas mientras mantiene la calidad del producto dentro del objetivo.
Secuencia práctica de resolución de problemas para equipos de planta
Use este orden antes de cambiar las especificaciones de materia prima:
- Observe el comportamiento de la lechada antes del banco de ciclones. Busque espesamiento, formación de espuma, sólidos desiguales, carga de fibra y comportamiento de sedimentación.
- Confirme una presión de alimentación estable. Vigile pulsaciones, entrada de aire, oscilaciones del nivel del tanque o inestabilidad relacionada con la bomba.
- Inspeccione el hardware de los ciclones. Revise boquillas, buscadores de vórtice, sellos, desgaste del cuerpo y si las piezas están estandarizadas.
- Mapee el equilibrio de etapas. Revise dónde entra el agua de lavado, dónde regresan las corrientes de recirculación y qué etapa está sobrecargada.
- Haga seguimiento de los puntos de pérdida de almidón. Compare observaciones de la corriente de producto, colas y aguas residuales durante la misma ventana de producción.
- Revise el ajuste enzimático. Si la viscosidad de la lechada, el comportamiento de la fibra o la consistencia de liberación limitan la separación, evalúe un programa enzimático controlado.
- Asegure la disciplina operativa. Evite cambios constantes de dosis, agua o válvulas sin una razón clara y un resultado registrado.
Qué aporta ManiFlow Catalytics a la conversación
La producción de almidón de yuca no es un folleto de laboratorio. Es una fábrica en movimiento con variabilidad de raíces, desgaste de bombas, decisiones de operadores, presión de mantenimiento y restricciones de compras.
ManiFlow Catalytics apoya a equipos B2B que necesitan soluciones enzimáticas prácticas para el control del extremo húmedo, no promesas vagas. Ayudamos a los procesadores a analizar:
- dónde tiene sentido la adición de enzimas en la línea
- cómo proteger la estabilidad de los hidrociclones
- cómo reducir la dilución y el reproceso innecesarios
- cómo apoyar la blancura del almidón y la disciplina de separación
- cómo evaluar la confiabilidad del proveedor antes de la adopción a escala de planta
- cómo alinear a los equipos de producción, calidad y compras en torno a valor medible
El proveedor adecuado de enzimas para el procesamiento de almidón de yuca debe comprender tanto la química como el piso de planta. Si los hidrociclones tienen dificultades, la respuesta puede ser mecánica, operativa, enzimática o una combinación de las tres.
Solicitar una cotización
Si su línea de almidón de yuca presenta desempeño inestable de hidrociclones, exceso de recirculación, desviación de blancura o aumento de la carga de aguas residuales, envíenos el contexto de su proceso mediante el formulario de solicitud de cotización del sitio.
Cuéntenos qué está cambiando en la lechada, dónde aparecen las pérdidas y qué ha revisado ya su equipo de producción. ManiFlow Catalytics responderá con una conversación práctica sobre suministro enzimático, centrada en el ajuste, la confiabilidad y los resultados de planta.