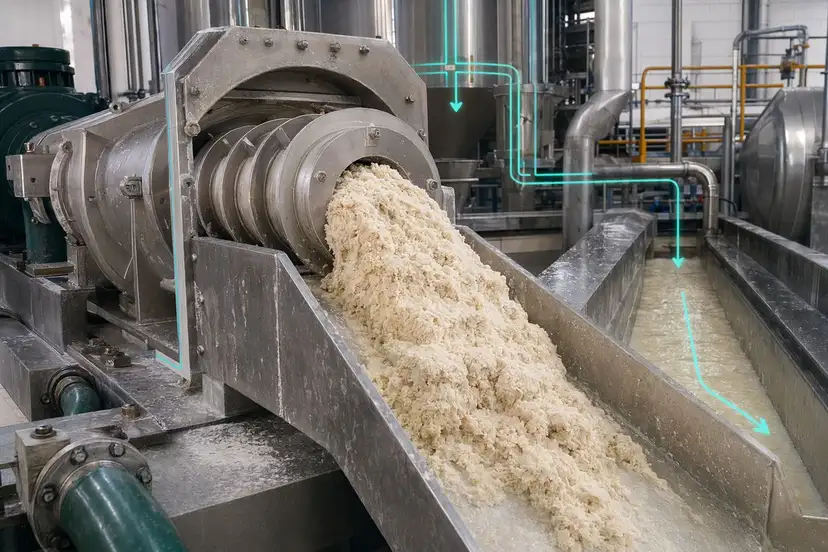
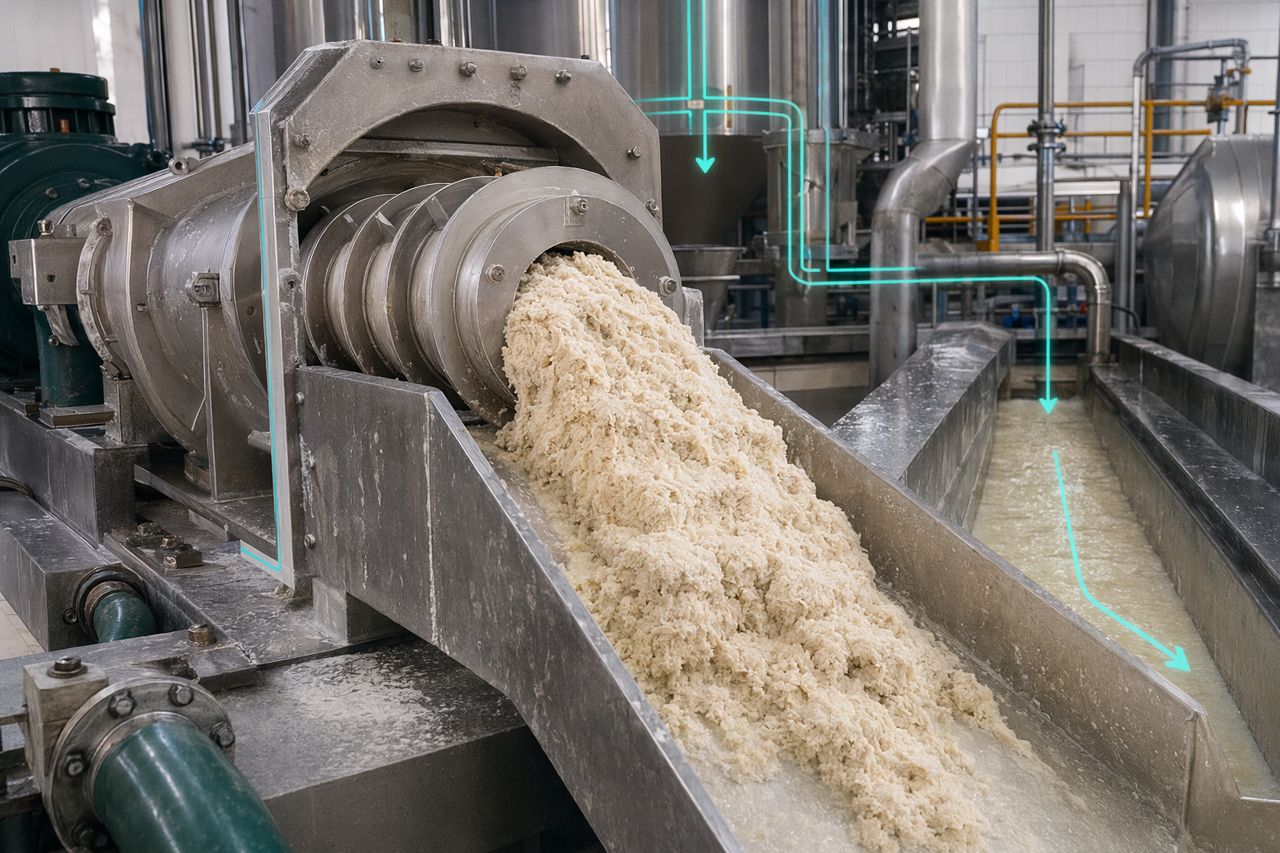
Prensado y secado de fibra de yuca: cómo la pulpa húmeda se convierte en un problema de margen
En una fábrica de almidón de yuca, la fibra húmeda suele quedar al margen de la conversación. La línea se evalúa por la recuperación de almidón, la blancura, el desempeño de los separadores y la estabilidad del secador. Pero la humedad de la pulpa tiene un costo directo: manejo más pesado, mayor carga térmica, secado más lento, más presión por olores y más valor de almidón que sale con el residuo.
Por eso, un proveedor serio de enzimas para el procesamiento de almidón de yuca debe entender más que la química de conversión. Debe comprender el comportamiento de la suspensión, la variabilidad del rallado, las cribas, los hidrociclones, las prensas de pulpa y lo que ocurre cuando las raíces de ayer no se comportan como las de hoy.
ManiFlow Catalytics ayuda a las plantas de almidón de yuca a analizar el prensado de fibra como un asunto de control de proceso, no solo como un problema mecánico.
La pulpa húmeda no es solo agua
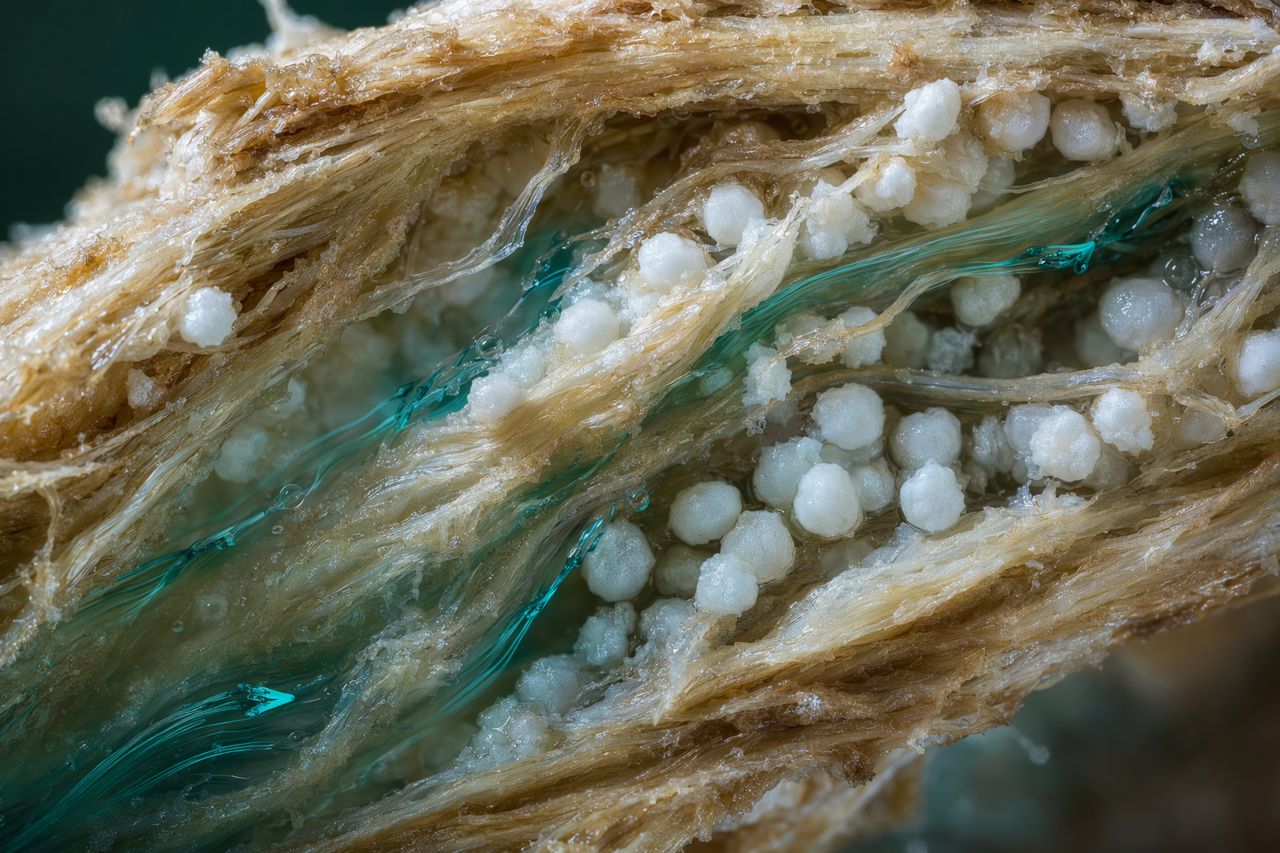
Cuando la pulpa sale de la extracción, la humedad que transporta no es toda agua libre. Una parte drena con facilidad. Otra parte queda retenida dentro del tejido de raíz desintegrado, la estructura fibrosa de la pared celular y los sólidos finos que forman una masa densa y pegajosa.
Esa diferencia importa.
El agua libre a menudo puede manejarse con mejor drenaje, buen estado de las cribas y una carga adecuada de la prensa. El agua ligada y el almidón atrapado requieren una mejor liberación aguas arriba, viscosidad controlada y un comportamiento de separación más estable antes de que la pulpa llegue a la prensa.
Si la fábrica solo observa la descarga de la prensa, la causa real puede estar ya aguas arriba.
La fuga de margen aparece en cinco lugares
1. Energía del secador y rendimiento
La pulpa húmeda aumenta la carga del secador. Más humedad implica mayor demanda de calor, más presión sobre el tiempo de residencia y menos flexibilidad cuando la línea ya opera cerca de su capacidad. En plantas que venden fibra seca o la utilizan como materia prima, esto se convierte en un problema directo de margen.
2. Pérdida de almidón en el residuo
La fibra que aún contiene almidón recuperable no es solo un problema de subproducto. Es rendimiento que sale de la fábrica. Cuando la pulpa se siente pesada, resbaladiza o pastosa, puede indicar liberación incompleta, retención excesiva de finos o baja eficiencia de lavado.
3. Inestabilidad de la prensa
Una prensa de pulpa funciona mejor cuando la consistencia de alimentación es predecible. Los aumentos repentinos en la carga de fibra, la calidad de la raíz o la viscosidad de la suspensión pueden generar una formación de torta inconsistente. Los operadores compensan con presión, velocidad, dilución o recirculación, pero esos ajustes suelen trasladar el problema a otra parte.
4. Riesgo de olores y almacenamiento
La pulpa con alta humedad se deteriora más rápido. Es más difícil de almacenar, más difícil de transportar y más propensa a generar quejas por olores alrededor de la planta. Incluso cuando la línea de almidón funciona bien, la logística de la pulpa puede convertirse en el cuello de botella.
5. Carga de aguas residuales
La mala separación y la sobredilución aumentan el manejo de líquidos. Más sólidos suspendidos y materia orgánica soluble en el circuito de agua pueden incrementar la presión sobre el tratamiento y hacer que el balance diario de la planta sea menos predecible.
Por qué los problemas de prensado de pulpa suelen comenzar aguas arriba
El prensado de fibra es la última etapa visible, pero está condicionado por decisiones anteriores:
- Frescura y variedad de la raíz
- Estado del rallador y perfil de partículas
- Relación de agua de extracción
- Integridad de las cribas y disciplina de limpieza
- Tiempo de retención antes de la separación
- Desviaciones de pH y temperatura
- Balance de hidrociclones
- Sólidos en corrientes de recirculación
- Respuesta del operador a cambios de viscosidad
Cuando estos factores cambian, el comportamiento de la pulpa cambia con ellos. Una buena intervención debe reducir la variabilidad, no agregar otra variable sin control.
Dónde pueden ayudar las enzimas
En el procesamiento de almidón de yuca, los programas enzimáticos pueden utilizarse para apoyar la liberación de almidón, gestionar el comportamiento de la suspensión y reducir la cantidad de valor recuperable atrapado en la corriente de pulpa. El objetivo práctico no es complicar la línea. Es hacer que los equipos existentes de extracción y separación sean más fáciles de controlar.
Según la configuración de la planta, un programa respaldado por enzimas puede ayudar a:
- Aflojar la estructura del tejido vegetal antes o durante la extracción
- Favorecer una liberación más limpia del almidón desde el material fibroso
- Reducir el comportamiento pegajoso y pastoso de la suspensión que afecta el cribado
- Mejorar la consistencia hacia las etapas de lavado y separación
- Apoyar un mejor comportamiento de deshidratación en la prensa de pulpa
- Reducir el arrastre de almidón hacia el residuo de fibra
El mejor resultado se obtiene al ajustar la estrategia enzimática a la línea real. La disciplina de dosificación, el tiempo de contacto, la ventana de temperatura, el pH y la calidad de mezclado son importantes. El uso de enzimas debe ser lo suficientemente práctico para que los equipos de turno lo operen sin resolución constante de problemas.
Lo que una enzima no puede solucionar
Un proveedor creíble debe ser claro sobre los límites. Las enzimas no sustituyen cribas dañadas, cuchillas de rallador desgastadas, prensas sobrecargadas, un mal balance de agua ni una limpieza inconsistente.
Si la prensa recibe sólidos inestables, las enzimas pueden ayudar a reducir el problema, pero el equipo sigue necesitando una ventana de operación estable. Si el almidón se pierde por una criba rota, la química no es la primera respuesta. Si los operadores cambian constantemente la dilución para perseguir el flujo, el proceso necesita un plan de control.
En ManiFlow Catalytics, preferimos la realidad de planta a las promesas de laboratorio. La pregunta no es si una enzima funciona de forma aislada. La pregunta es si funciona en su proceso, con sus raíces, su agua, sus prácticas de turno y sus objetivos comerciales.
Señales de que su corriente de fibra merece atención
Su zona de prensado y secado de pulpa puede estar costando más de lo debido si observa:
- Torta húmeda que sigue siendo pesada incluso después de ajustar la prensa
- Pulpa que varía de forma marcada entre turnos o lotes de raíces
- Sospecha de alto contenido de almidón en el residuo de fibra
- Cegamiento frecuente de cribas o inestabilidad en el lavado
- Carga del secador que limita el rendimiento general de la fábrica
- Presión por olores procedentes de la pulpa almacenada
- Retorno excesivo de líquidos desde el manejo de fibra
- Operadores que agregan agua para resolver un problema y crean otro
Estos no son síntomas aislados. Por lo general, apuntan a un problema de balance más amplio en la extracción, la separación y la deshidratación.
Un marco práctico de revisión
Antes de recomendar un plan de suministro, ManiFlow Catalytics analiza el proceso en términos operativos:
Alimentación y variabilidad de la raíz
Las raíces de yuca cambian según el momento de cosecha, el tiempo de almacenamiento, la variedad, las condiciones del suelo y el manejo. Esos cambios afectan la estructura de la fibra, la liberación de almidón y el comportamiento de la suspensión.
Liberación mecánica
El desempeño del rallador define el punto de partida. Si el tejido de la raíz no se abre de manera eficiente, el proceso aguas abajo debe trabajar más para recuperar el almidón.
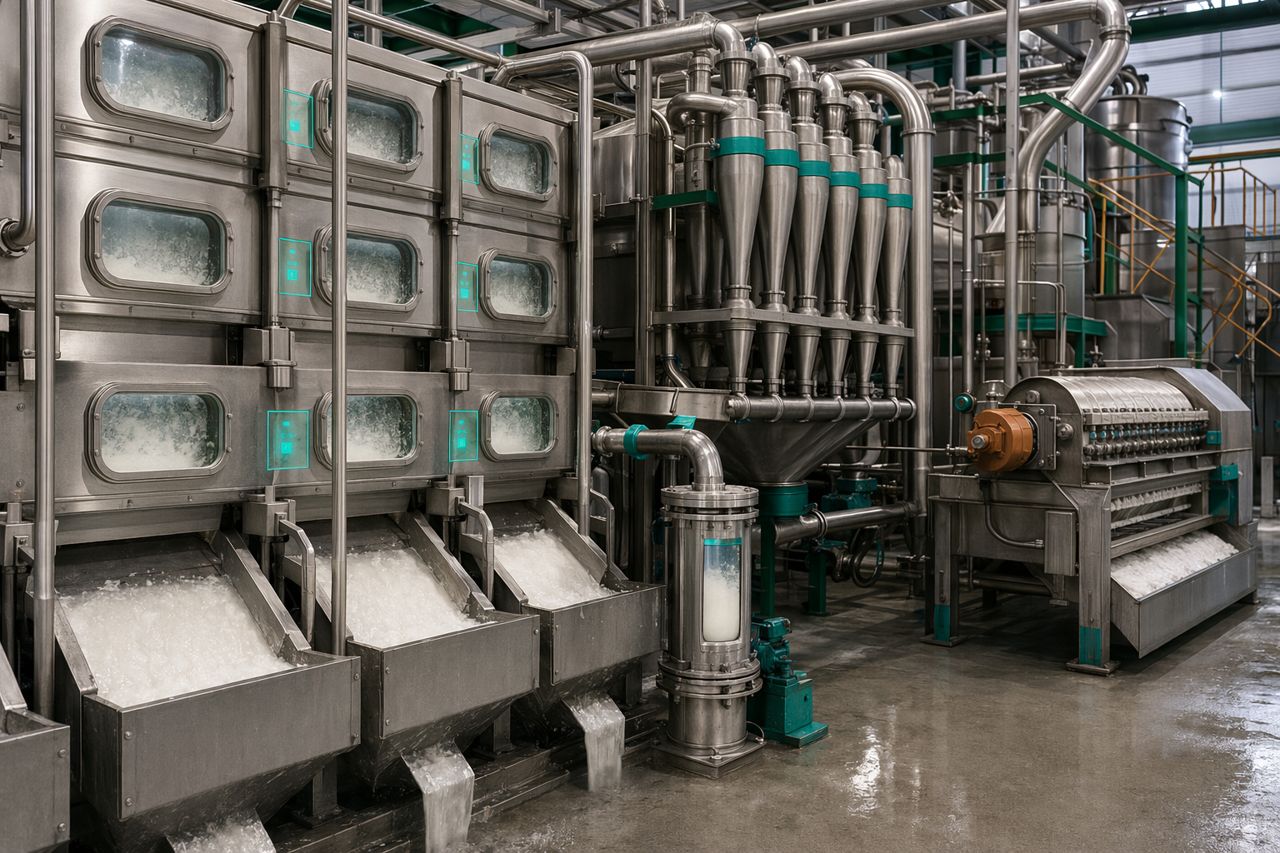
Comportamiento de lavado y cribado
La carga de las cribas, la formación de la manta de fibra y la distribución del agua de lavado determinan cuánto almidón queda atrapado en la pulpa.
Movimiento de la suspensión
Tuberías, tanques, bombas y corrientes de recirculación influyen en el cizallamiento, el tiempo de residencia y el balance de sólidos. Pequeños cambios aquí pueden modificar el desempeño de la prensa.
Economía de deshidratación y secado
El objetivo no es solo reducir la humedad. El objetivo es reducir el costo total por tonelada de producto útil, con condiciones de operación estables y menos acciones correctivas.
Cómo ManiFlow Catalytics apoya a las plantas de almidón de yuca
Como proveedor técnico de enzimas para el procesamiento de almidón de yuca, ManiFlow Catalytics se centra en la confiabilidad, el ajuste al proceso y la seguridad de suministro. Ayudamos a los equipos de compras y de planta a alinearse en torno a un programa que pueda probarse, controlarse y escalarse.
Nuestro soporte puede incluir:
- Revisión de proceso en puntos de extracción, manejo de pulpa y separación
- Selección del enfoque enzimático según los objetivos de la planta
- Orientación práctica de dosificación sin complejidad innecesaria
- Revisión de compatibilidad para pH, temperatura y tiempo de contacto
- Planificación de pruebas con resultados medibles en planta
- Planificación de suministro para compras recurrentes y continuidad de producción
- Documentación que ayuda a producción, calidad y compras a trabajar con los mismos supuestos
El objetivo no es vender un tambor genérico a una fábrica compleja. El objetivo es apoyar un proceso más limpio y estable que proteja el rendimiento de almidón y reduzca costos evitables.
Convertir la pulpa húmeda en un costo controlado
La pulpa húmeda siempre formará parte de la producción de almidón de yuca. La pregunta es si será un subproducto gestionado o una fuga silenciosa de margen.
Cuando el prensado de fibra se trata como un asunto de toda la línea, las plantas pueden tomar mejores decisiones sobre balance de agua, eficiencia de liberación, separación, carga de la prensa y demanda de secado. Las enzimas pueden formar parte de esa estrategia de control cuando se seleccionan y aplican con disciplina.
Si su corriente de fibra de yuca está transportando demasiada agua, almidón o riesgo operativo, ManiFlow Catalytics puede ayudarle a revisar el proceso y definir un próximo paso práctico.
Solicitar una cotización
Cuéntenos qué está intentando mejorar: humedad de la pulpa, pérdida de almidón, estabilidad de la prensa, carga del secador, presión sobre aguas residuales o confiabilidad de suministro. Responderemos con una recomendación práctica para su línea de almidón de yuca.
Solicite una cotización mediante el formulario del sitio