L’amidon de tapioca de qualité export se prépare avant le sécheur final
Les acheteurs à l’export jugent l’amidon de tapioca sur ce qui arrive dans le sac : blancheur, cendres, humidité, profil de viscosité, odeur, granulométrie et régularité des expéditions. Mais la majeure partie du risque qualité export se crée bien plus tôt, lorsque les racines sont lavées, râpées, extraites, séparées, raffinées, déshydratées et séchées.
Pour une usine d’amidon de manioc, la question pratique n’est pas seulement de savoir si le certificat final est conforme. Il s’agit de savoir si l’usine peut rester conforme lorsque la fraîcheur des racines varie, que la charge en fibres augmente, que la qualité de l’eau change, que les performances des centrifugeuses dérivent ou que le sécheur est poussé plus fort pour respecter les plannings de chargement.
ManiFlow Catalytics accompagne les transformateurs de manioc avec des programmes enzymatiques conçus pour les réalités du terrain : racines variables, fibres abrasives, viscosité des boues, équilibre des hydrocyclones, rigueur de dosage et approvisionnement prévisible. Si vous évaluez un fournisseur d’enzymes pour la transformation de l’amidon de manioc, commencez par les spécifications export à protéger, puis remontez dans le procédé pour identifier les variables qui les influencent.
Les quatre spécifications export qui révèlent le plus souvent l’instabilité du procédé
1. Blancheur
La blancheur est influencée par la qualité des racines, l’entraînement de pelures, l’élimination de la terre, la maîtrise des sulfites ou du blanchiment lorsque ces pratiques sont utilisées, l’état microbiologique, le temps de séjour et l’efficacité avec laquelle les fibres fines et les impuretés colorées sont éliminées avant le séchage.
Les causes fréquentes de perte de blancheur sur le terrain incluent :
- Racines trop âgées ou endommagées entrant en production
- Lavage et élimination des pelures incomplets
- Forte présence de fines de fibres dans le lait d’amidon extrait
- Temps d’attente prolongés dans des conditions de boue chaude
- Mauvaise séparation entre amidon, fibres, protéines et impuretés solubles
- Surchauffe du sécheur, élimination irrégulière de l’humidité ou recirculation excessive
L’appui enzymatique peut aider en ouvrant les matières végétales riches en fibres pendant l’extraction et en améliorant la libération de l’amidon lié. Lorsque les fibres sont mieux désorganisées et séparées, le système de raffinage a moins de contaminants à entraîner vers la fraction d’amidon finale.
2. Cendres
Le taux de cendres indique que les résidus minéraux et non amylacés ne sont pas suffisamment maîtrisés. Il peut varier avec la charge de terre sur les racines, la qualité de l’eau de lavage, la recirculation de l’eau de procédé, l’efficacité de l’épluchage et les performances des cyclones ou du raffinage.
Les problèmes de cendres ne se résolvent généralement pas en un seul point. Ils exigent un contrôle rigoureux du lavage, de l’extraction, de la séparation, de l’équilibre hydrique et de la manipulation du produit final.
Actions pratiques :
- Maintenir un lavage des racines suffisamment énergique sans pénaliser le débit
- Éviter l’entraînement de terre vers le râpage
- Surveiller la qualité de l’eau de procédé et les boucles de recirculation
- Réduire l’entrée de fines de fibres et de pelures dans le flux d’amidon
- Vérifier l’équilibre de pression des hydrocyclones et le comportement de la sousverse
- Prévenir les contaminations croisées dues aux tamis, joints ou surfaces en contact produit usés
Un programme enzymatique bien sélectionné peut réduire la contrainte mécanique en améliorant la libération de l’amidon à partir de la matière fibreuse. L’objectif est une séparation plus propre, et non un masquage chimique.
3. Humidité
L’humidité est le point où la conformité export rejoint le risque d’expédition. Un amidon trop humide peut provoquer mottage, préoccupations microbiologiques, dommages en conteneur et réclamations clients. Un amidon trop séché peut gaspiller de l’énergie, réduire le débit et créer des contraintes inutiles lors de la manutention.
La variabilité de l’humidité est généralement liée à :
- Une qualité irrégulière du gâteau de déshydratation
- Des solides d’alimentation variables vers le sécheur
- Des conditions de séjour dans le sécheur mal maîtrisées
- Des performances incohérentes des centrifugeuses ou filtres sous vide
- Des agglomérats, poches humides ou un convoyage instable après séchage
- L’humidité ambiante liée à la météo et au calendrier d’ensachage
Les enzymes ne remplacent pas le contrôle du sécheur. Leur valeur se situe en amont : lorsque le comportement des boues et de la séparation est plus prévisible, l’alimentation de la déshydratation est plus régulière, et le sécheur n’est pas obligé de compenser des conditions de procédé instables.
4. Viscosité
Pour les acheteurs export utilisant l’amidon de tapioca dans les formulations alimentaires, papetières, adhésives, textiles ou industrielles, le comportement de viscosité est essentiel. La viscosité finale peut être affectée par les dommages aux granules d’amidon, l’activité microbiologique, la température de procédé, la dérive du pH, le temps de séjour et l’entraînement de matières non amylacées.
Une usine peut produire un amidon visuellement clair, tout en générant des réclamations si le comportement de la pâte varie d’un lot à l’autre.
Points de vigilance :
- Intensité du râpage et dommages aux granules d’amidon
- Temps d’attente avant séparation et séchage
- Exposition à la température pendant les retards de procédé
- Fibres, protéines et impuretés solubles résiduelles
- État microbiologique des racines et de l’eau de procédé
- Surcorrection avec des auxiliaires de procédé
La bonne stratégie enzymatique doit soutenir une libération et une séparation contrôlées tout en préservant le caractère fonctionnel de l’amidon. La rigueur de dosage est essentielle : plus n’est pas automatiquement mieux.
Où les enzymes peuvent aider dans une usine d’amidon de manioc
Les enzymes ne remplacent pas une conception mécanique solide, une eau propre, des opérateurs formés ou une maintenance rigoureuse. Elles constituent un outil de procédé pour améliorer la façon dont les tissus de manioc se désagrègent, dont l’amidon se sépare des fibres et dont les boues se comportent dans les conditions réelles de l’usine.
Domaines de valeur typiques :
- Meilleure libération de l’amidon à partir du matériau de paroi cellulaire des racines
- Réduction des pertes d’amidon lié dans les flux de pulpe et de fibres
- Écoulement plus stable des boues à travers les tamis, pompes et hydrocyclones
- Amélioration de l’efficacité de séparation aux étapes de raffinage
- Baisse de la pression liée aux solides en suspension dans les effluents
- Réduction de la variabilité lorsque l’âge et la variété des racines changent
- Alimentation de déshydratation plus propre et charge du sécheur plus prévisible
Pour une production de qualité export, la valeur commerciale est claire : qualité produit plus régulière, moins de déclassements, moins de reprises et davantage de confiance au moment d’accepter des commandes export.
Les variables de procédé qui influencent la qualité export avant même le résultat de laboratoire
Fraîcheur des racines et discipline à la réception
Les racines de manioc se détériorent rapidement après la récolte. Un délai de transformation peut augmenter le risque de coloration, la charge microbiologique et la variabilité de la récupération d’amidon. Une usine qui vise un amidon de tapioca de qualité export a besoin d’une discipline de réception avant même d’optimiser les enzymes.
Contrôles recommandés :
- Séparer les racines endommagées, pourries ou fortement souillées
- Éviter les temps d’attente prolongés sous chaleur et exposition à la pluie
- Suivre l’origine des racines, la variété, le moment de récolte et l’état des champs
- Maintenir un flux pratique du type premier entré, premier transformé
- Ajuster les paramètres de procédé lorsque les lots de racines changent
Les enzymes fonctionnent mieux lorsque la matière première entrante est bien comprise. Un fournisseur doit poser des questions sur vos racines, pas seulement sur votre objectif de production.
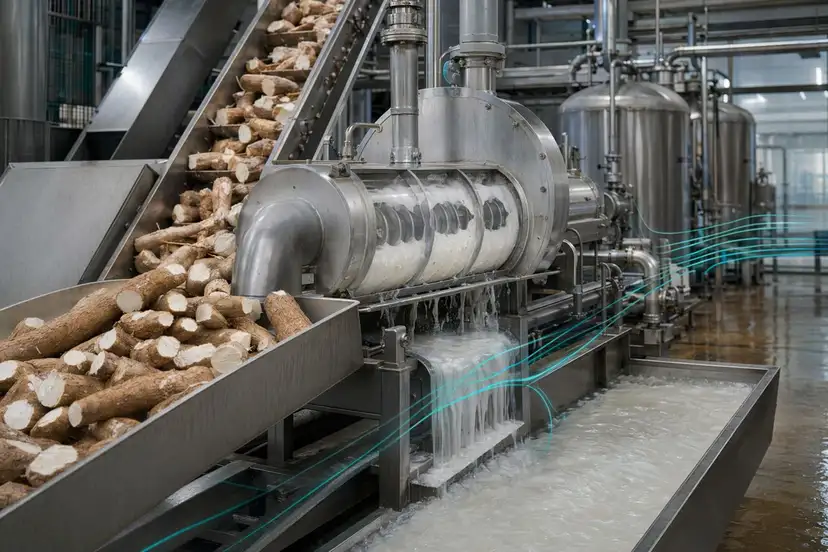
Lavage, épluchage et contrôle de la terre
Aucun programme enzymatique ne peut corriger économiquement un fort entraînement de terre. Les particules de terre et de pelures influencent les cendres, la couleur, l’usure des équipements et la charge de séparation en aval.
Les responsables d’usine doivent surveiller :
- Les percées de terre après les pics de réception
- Les palettes de laveur usées ou les zones de lavage à faible impact
- L’excès de fragments de pelures dans l’alimentation du râpage
- Les boucles d’eau de procédé qui réintroduisent des fines
- Les variations soudaines de cendres après des pluies ou des changements de parcelles
Plus le flux de racines est propre, plus les enzymes peuvent se concentrer efficacement sur la libération de l’amidon et l’ouverture des fibres plutôt que sur la lutte contre des contaminations évitables.
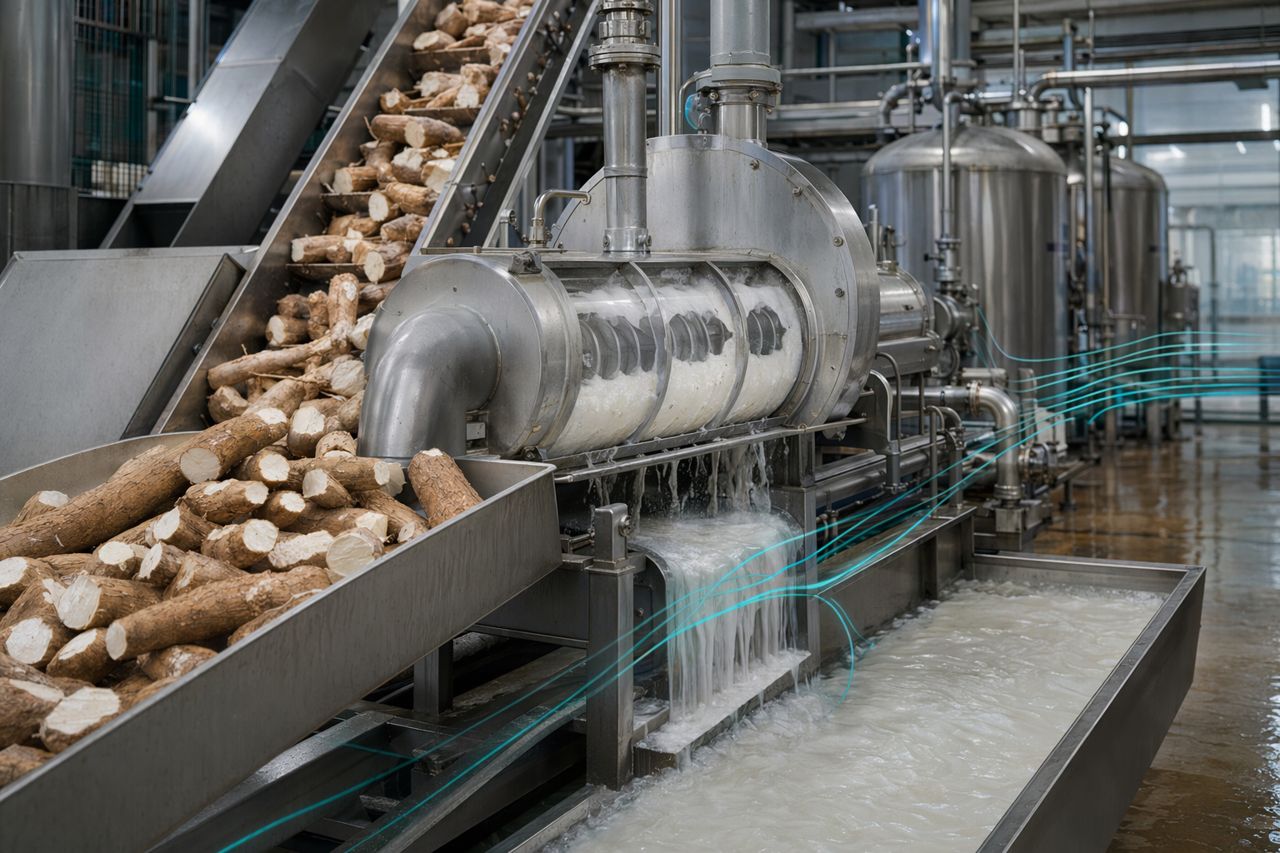
Équilibre du râpage et de l’extraction
Le râpage doit ouvrir suffisamment la structure des racines pour libérer l’amidon sans créer un excès de fibres fines ni endommager l’amidon. Lorsque le râpage est trop doux, l’amidon est perdu dans la pulpe. Lorsqu’il est trop agressif, la séparation devient plus difficile et le comportement de viscosité peut se dégrader.
Un programme d’extraction assisté par enzymes doit être réglé en fonction de :
- L’état du râpeur et l’usure des lames
- La régularité de l’alimentation et la dureté des racines
- La charge des tamis d’extraction
- L’humidité de la pulpe et l’apparence de l’amidon résiduel
- Le cisaillement des pompes et le temps de séjour des boues
- La capacité des séparateurs en aval
L’objectif n’est pas simplement une désagrégation plus forte. Il s’agit d’une libération plus propre avec une boue que le reste de l’usine peut gérer.
Comportement des boues et rigueur de dosage
La boue de manioc n’est pas statique. Elle évolue avec l’âge des racines, la charge en fibres, la concentration en amidon, la qualité de l’eau, la température et le temps de séjour. Le dosage enzymatique doit tenir compte de ces changements.
Un fournisseur pragmatique aidera à définir :
- Où doser pour assurer le contact sans créer de risque de rétention
- Comment ajuster pendant les variations de qualité des racines
- Quels signaux visuels et opérationnels les opérateurs doivent surveiller
- Comment éviter le surdosage lorsque le débit ralentit
- Comment maintenir des performances stables entre les équipes
La rigueur de dosage protège à la fois la qualité et le coût. Elle aide aussi les achats à défendre le programme en interne, car la dépense est reliée à des résultats mesurables en usine.
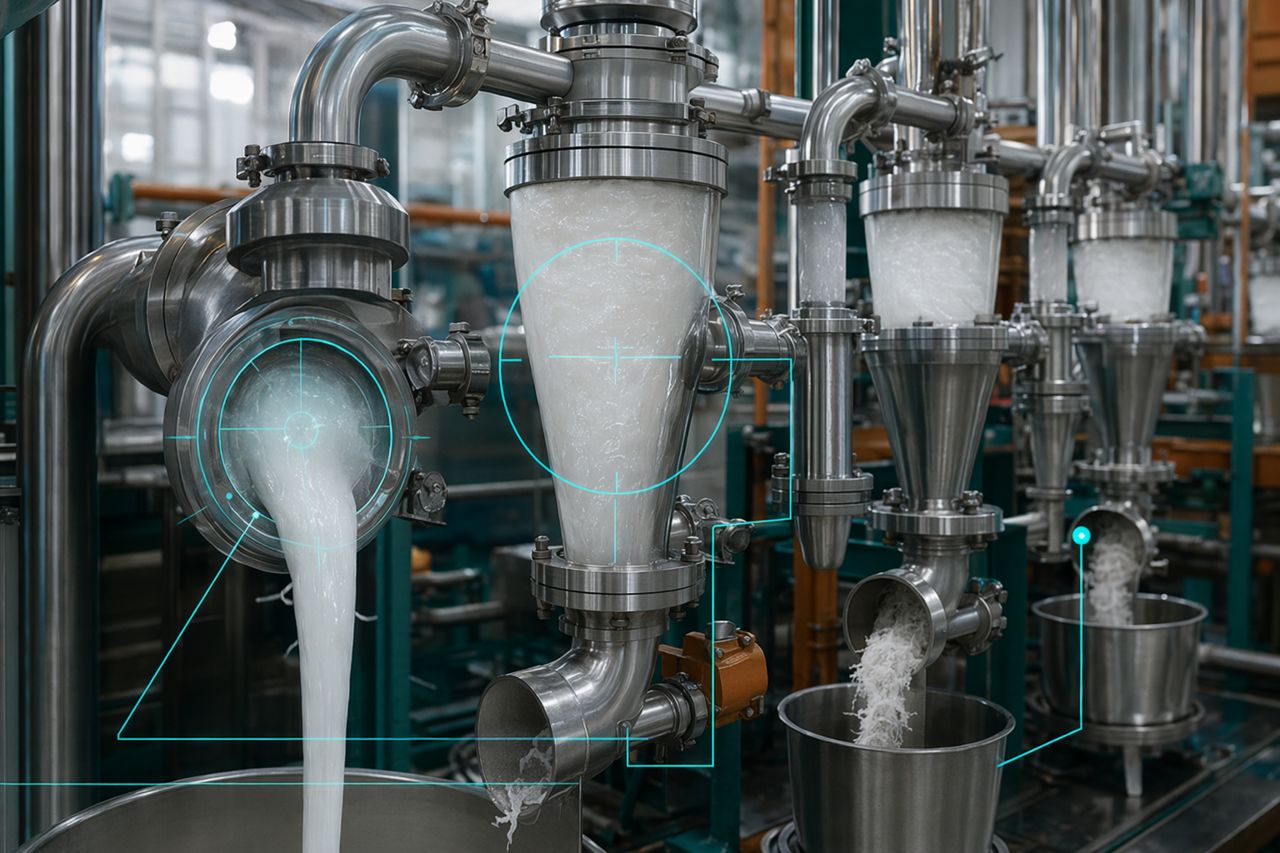
Hydrocyclones, tamis et charge de raffinage
La qualité export dépend fortement de la section de raffinage. Si les fines de fibres, protéines, solubles et minéraux ne sont pas éliminés de manière constante, la blancheur, les cendres et la viscosité deviennent toutes plus difficiles à maîtriser.
Surveillez les signes opérationnels :
- Instabilité croissante des pressions
- Régularité insuffisante de la sousverse
- Recirculation excessive
- Nettoyage des tamis plus fréquent
- Augmentation de l’amidon dans les flux de rejet
- Boucles d’eau de procédé plus troubles
Lorsque les enzymes améliorent la libération en amont et le comportement des fibres, le système de raffinage peut souvent fonctionner avec moins de contrainte. Cela favorise une séparation plus propre et une qualité plus stable avant la déshydratation.
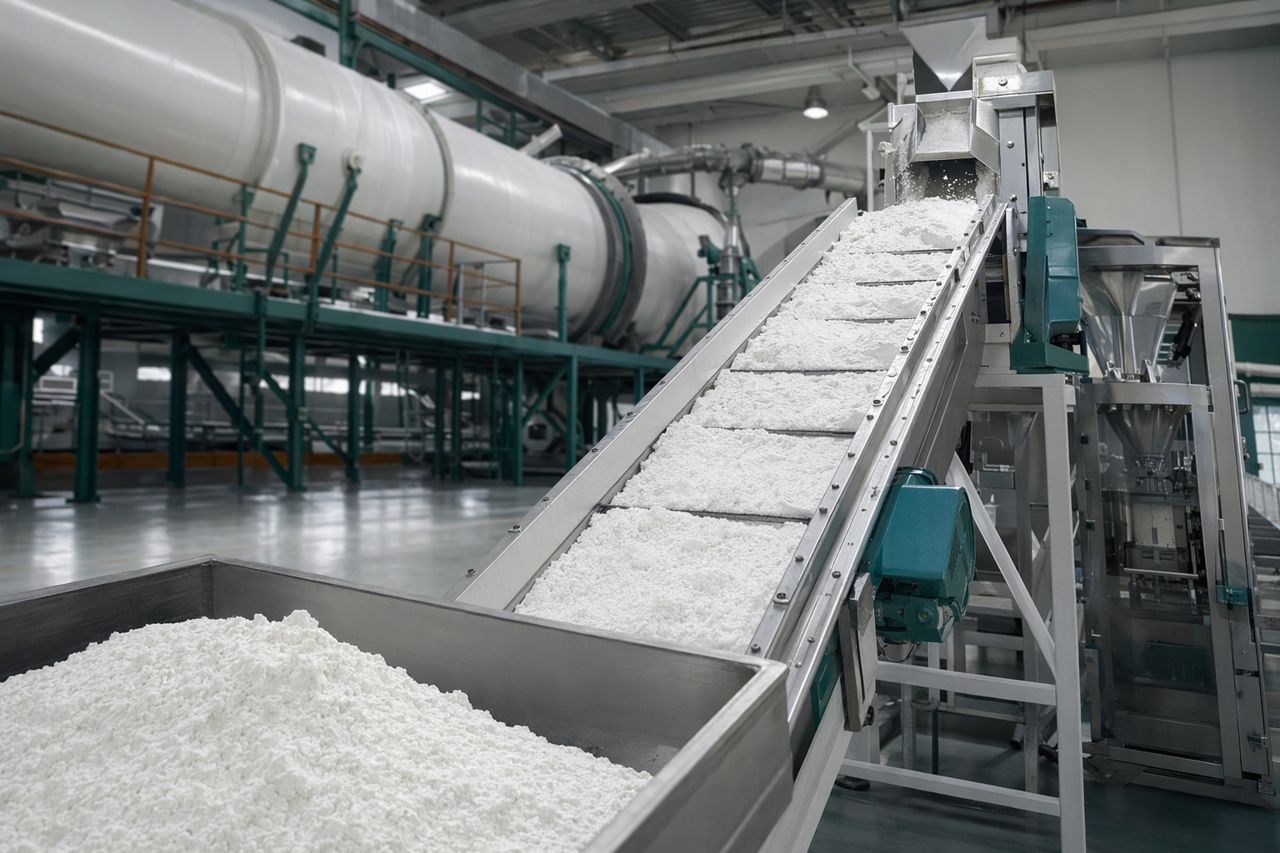
Stabilité de la déshydratation et du séchage
La déshydratation et le séchage ne créent pas un amidon propre ; ils préservent ou endommagent ce que le traitement en amont a déjà produit. Une alimentation stable aide les opérateurs à protéger l’humidité finale, l’apparence et la manutention en vrac.
Contrôles clés :
- Solides d’alimentation réguliers vers la déshydratation
- Surfaces de filtration ou de centrifugation propres
- Prévention des agglomérats de gâteau humide et des cheminements préférentiels
- Maîtrise de la température et du flux d’air du sécheur
- Transfert rapide et propre vers l’ensachage
- Contrôles d’humidité reliés aux réglages de ligne, et pas seulement à la libération finale
L’usine ne doit pas compter sur le sécheur pour masquer l’instabilité en amont. Cela coûte généralement de l’énergie, du débit ou de la confiance client.
Ce que l’on doit attendre d’un fournisseur d’enzymes sérieux
Un partenaire enzymatique crédible pour la transformation de l’amidon de manioc doit parler comme un partenaire de procédé, pas comme un catalogue. ManiFlow Catalytics se concentre sur des programmes adaptés à l’usine, des essais pratiques, la documentation et un approvisionnement répétable.
Lors de la comparaison des fournisseurs, recherchez :
- Une expérience de l’extraction d’amidon de manioc et du comportement des boues
- Des recommandations claires sur le point de dosage et la fenêtre d’exploitation
- Des plans d’essais basés sur vos équipements et vos goulots d’étranglement
- Un accompagnement pour la mise en œuvre au niveau des équipes
- Une traçabilité des lots et une documentation utiles aux achats
- Des délais d’approvisionnement stables et une planification réaliste du stock de sécurité
- Aucune promesse vague qui ignorerait la qualité des racines ou les limites mécaniques
Les clients export attendent de la régularité. Votre fournisseur d’enzymes doit aider à réduire la variabilité du procédé, et non ajouter un nouveau risque d’approvisionnement.
Un plan d’essai pratique pour des objectifs d’amidon de qualité export
Avant de modifier l’ensemble du programme de production, définissez l’essai autour des spécifications et des goulots d’étranglement qui comptent commercialement.
Un essai en usine utile doit inclure :
-
Période de référence
Relever la blancheur actuelle, les cendres, l’humidité, la tendance de viscosité, les indicateurs de rendement, les pertes d’amidon dans la pulpe, la pression liée aux solides dans les effluents et les problèmes opérationnels.
-
Point de dosage défini
Choisir un point offrant un mélange fiable, un temps de séjour maîtrisé et une bonne visibilité pour les opérateurs.
-
Fenêtre de production stable
Éviter de juger le programme pendant un incident mécanique non maîtrisé ou une perturbation de réception des racines.
-
Observations des opérateurs
Consigner la texture des boues, la charge des tamis, la stabilité des cyclones, le comportement de déshydratation et la réponse du sécheur.
-
Revue commerciale
Comparer la régularité de la qualité, le risque de déclassement, la récupération de rendement, l’impact sur les produits chimiques ou l’eau, la pression énergétique et la facilité d’exploitation.
-
Revue achats
Confirmer le format d’emballage, l’adéquation au stockage, le délai, la documentation et le processus de réapprovisionnement avant le passage à l’échelle.
Le meilleur résultat d’essai n’est pas une seule équipe impressionnante. C’est un schéma d’exploitation répétable qui aide l’usine à expédier de l’amidon de tapioca de qualité export avec moins de surprises.
Conclusion
L’amidon de tapioca de qualité export se protège par la discipline de procédé, depuis la cour de réception des racines jusqu’à la ligne d’ensachage. Blancheur, cendres, humidité et viscosité sont les signaux finaux de décisions prises au lavage, au râpage, à l’extraction, au raffinage, à la déshydratation et au séchage.
Les enzymes peuvent améliorer la façon dont les tissus de manioc s’ouvrent, dont l’amidon se sépare, dont les boues s’écoulent et dont les systèmes de raffinage fonctionnent. Mais le programme doit correspondre à votre usine, vos racines, vos équipements et vos objectifs export.
Si vous avez besoin d’un fournisseur d’enzymes pour la transformation de l’amidon de manioc, ManiFlow Catalytics peut vous aider à évaluer votre ligne actuelle, identifier où l’appui enzymatique aura un impact et établir une offre adaptée à vos conditions d’exploitation.
Demander un devis pour un programme enzymatique aligné sur vos objectifs d’amidon de tapioca de qualité export.