Hygiène et maîtrise microbienne autour des boues d’amidon de manioc, des tamis et des systèmes de décantation
Les usines d’amidon de manioc fonctionnent en milieu humide. Les racines arrivent avec une charge de terre, des fragments de pelure, des micro-organismes issus du champ et une fraîcheur variable. Dès que la ligne de râpage ouvre la racine, le procédé devient un circuit de boue chaud et riche en nutriments, où la croissance microbienne peut progresser rapidement si le temps de séjour, l’égouttage et la rigueur du nettoyage sont insuffisants.
Pour un responsable d’usine, l’hygiène n’est pas un simple sujet d’entretien. Elle influence la blancheur de l’amidon, les odeurs acides, les dérives de viscosité, le colmatage des tamis, le comportement à la décantation, la charge des centrifugeuses, la charge des effluents et la confiance des clients. Elle influence également la performance enzymatique. Même une enzyme de procédé bien sélectionnée ne peut pas compenser une contamination non maîtrisée, des poches de boue stagnante ou des fenêtres d’assainissement irrégulières.
ManiFlow Catalytics accompagne les transformateurs de manioc en tant que fournisseur d’enzymes pour la transformation de l’amidon de manioc, avec une attention pratique portée à l’ensemble de l’environnement opérationnel de la zone humide : là où la boue circule, là où elle ralentit, là où elle décante et là où les microbes trouvent des opportunités.
Pourquoi la boue d’amidon de manioc est sensible à l’hygiène
La boue de manioc apporte aux microbes trois éléments qu’ils apprécient : de l’eau, des nutriments et du temps de séjour. Les zones les plus à risque ne sont généralement pas les conduites propres où le flux est rapide. Ce sont les points où les solides s’accumulent, où l’eau de dilution fluctue, où le drainage est incomplet ou où l’accès au nettoyage est peu pratique.
Les zones de risque courantes incluent :
- Les caniveaux de rejet du lavage des racines et les boucles d’eau recyclée
- Les goulottes de sortie des râpes et les premières cuves de boue
- Les tamis rotatifs, les tamis DSM et les zones de sousverse des tamis
- Les cuves d’alimentation des hydrocyclones et les lignes de dérivation à faible débit
- Les tables de décantation, les cuves de sédimentation et les angles à faible mouvement
- Les siphons de sol à proximité de la boue d’amidon, de la gestion des pelures et du rejet des fibres
- Les tuyaux flexibles, joints, voyants et sections de tuyauterie en bras mort
Lorsque ces zones ne sont pas maîtrisées, l’usine peut observer une dérive du pH, une augmentation des notes acides, un amidon humide plus sombre, une viscosité instable, un encrassement accru des tamis et une séparation moins prévisible.
Les symptômes opérationnels que les équipes d’usine remarquent en premier
La charge microbienne ne se manifeste que rarement sous la forme d’un problème unique et bien défini. Elle apparaît plutôt comme un ensemble de petits changements de procédé que les opérateurs commencent à corriger manuellement.
Surveillez les tendances suivantes :
- Une odeur de boue qui change avant le nettoyage planifié
- Une baisse de blancheur de l’amidon humide pendant les longues campagnes
- Des tamis nécessitant des corrections plus fréquentes des rampes de pulvérisation
- Des dépôts collants qui se forment dans les angles ou au niveau des déversoirs des cuves de décantation
- Un comportement de pression des hydrocyclones qui devient moins stable
- Une augmentation de la mousse ou des écumes dans les cuves de rétention
- Une hausse de la charge des effluents sans changement clair de débit de production
- Une réponse enzymatique moins constante au même point d’ajout
L’important est de traiter ces phénomènes comme des signaux d’hygiène, et pas seulement comme des problèmes mécaniques. Si le même tamis, la même pompe ou la même cuve génère régulièrement de l’instabilité, vérifiez sa nettoyabilité et son temps de séjour avant d’ajouter davantage de chimie corrective.
Les tamis sont des équipements d’hygiène, pas seulement de séparation
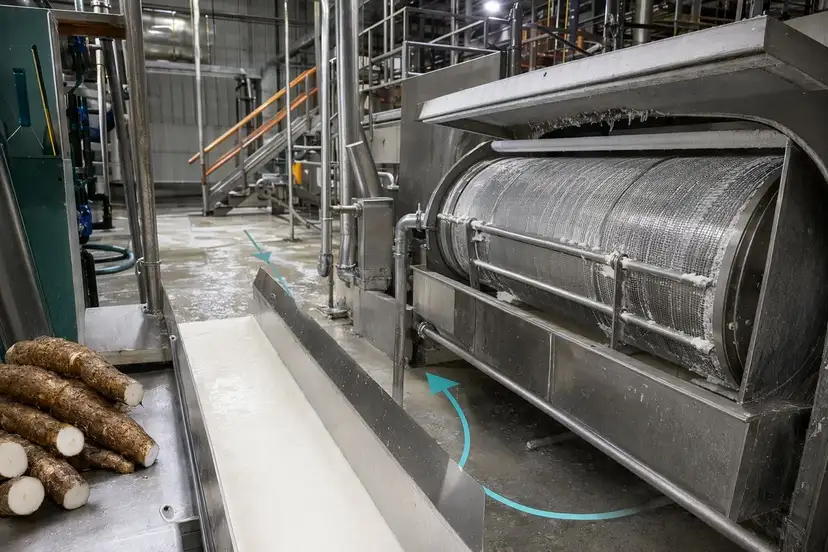
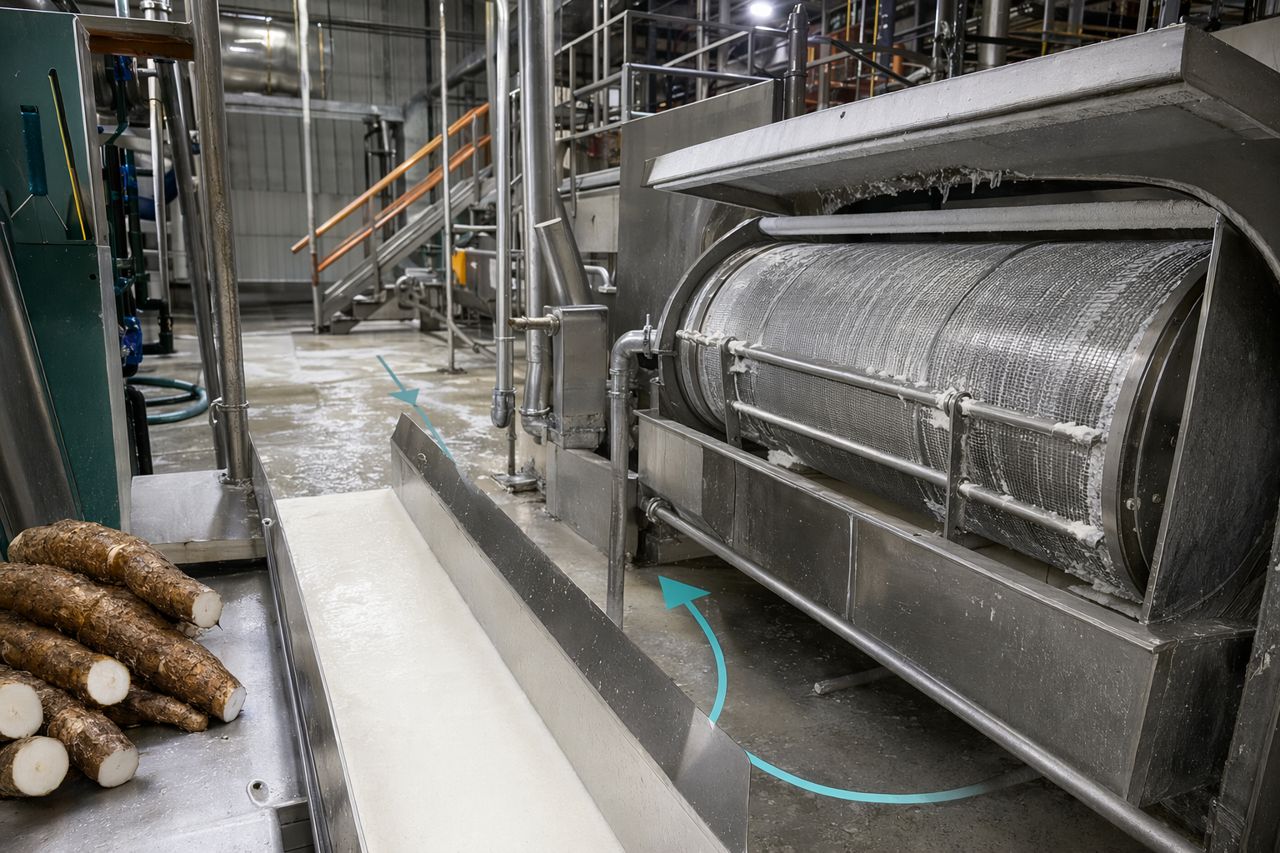
Les tamis ne servent pas uniquement à séparer les fibres. Ils créent une grande surface mouillée, retiennent des particules fines et reçoivent une boue chaude sous charge constante. Cela en fait un point de maîtrise microbienne.
Un examen pratique de l’hygiène des tamis devrait poser les questions suivantes :
- Les buses de pulvérisation couvrent-elles toute la largeur du tamis ?
- Des zones aveugles se forment-elles près des plaques latérales, des barres de support ou des bords d’alimentation ?
- Le tamis se vide-t-il complètement pendant les arrêts ?
- Les matelas de fibres sont-ils retirés avant de fermenter ?
- Les opérateurs augmentent-ils l’eau de pulvérisation pour masquer le colmatage ?
- La zone des tamis est-elle nettoyée avec la même rigueur que les cuves et les tuyauteries ?
Si l’hygiène des tamis est insuffisante, l’usine peut consommer davantage d’eau, perdre en précision de séparation, créer plus de charge de recyclage et augmenter la charge des étapes de décantation en aval.
Les systèmes de décantation exigent une discipline de flux
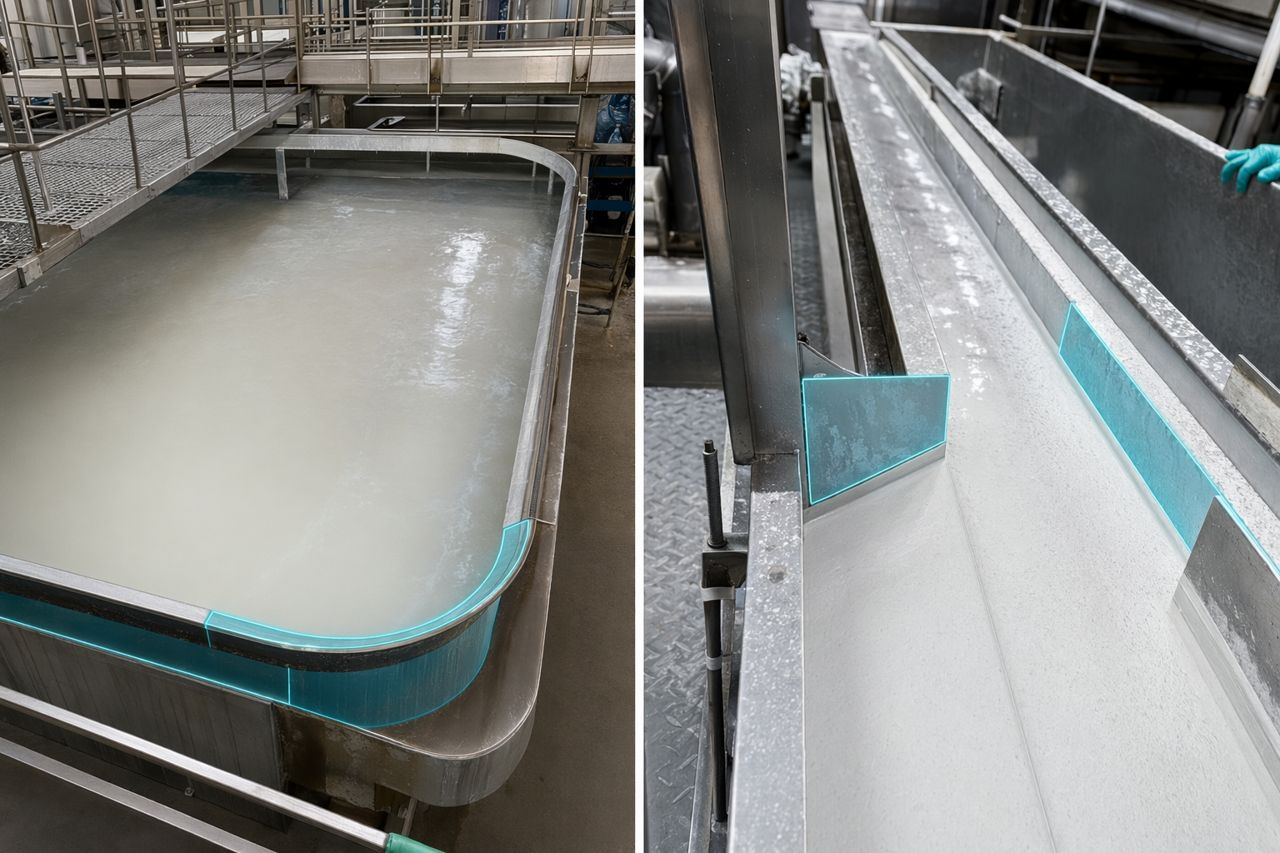
Les cuves de décantation, les canaux de lait d’amidon et les zones de sédimentation sont conçus pour ralentir l’écoulement. C’est utile pour la séparation, mais risqué pour l’hygiène. Les zones lentes accumulent des fines, des nutriments solubles et de la croissance microbienne si l’usine ne dispose pas d’une routine de nettoyage robuste.
Les usines performantes maîtrisent généralement l’hygiène de la décantation grâce à :
- Des intervalles de nettoyage prévisibles, liés à la durée réelle des campagnes
- Des surfaces inclinées et des chemins de drainage qui ne laissent pas de boue stagnante
- Une inspection visuelle des angles, des déversoirs et des points de sousverse
- Un rinçage de démarrage maîtrisé après les arrêts
- Des règles claires sur les actions à mener lors des pauses de production
- Une séparation entre les zones racines/terre et les zones de lait d’amidon
L’objectif n’est pas seulement de nettoyer après l’apparition d’une contamination. Il s’agit d’éviter l’accumulation de temps de séjour qui crée la contamination.
Les programmes enzymatiques fonctionnent mieux dans des conditions de boue propres et stables
Les enzymes sont des outils de procédé, pas des agents d’assainissement. Dans la transformation de l’amidon de manioc, leur valeur dépend d’un contact stable avec la boue, d’un ajout maîtrisé, d’un mélange fiable et d’une séparation aval prévisible. Lorsque la croissance microbienne modifie le pH, génère des odeurs indésirables, change la viscosité ou ajoute une charge de biofilm, la discipline de dosage devient plus difficile.
C’est pourquoi ManiFlow Catalytics considère la sensibilisation à l’hygiène comme une partie intégrante de la conception des programmes enzymatiques. Nous examinons le contexte réel du procédé autour du point d’ajout de l’enzyme :
- Les endroits où la température de la boue et le temps de séjour varient
- La capacité du mélange à éviter les surdosages ou sous-dosages locaux
- Le nettoyage des cuves avant la prochaine fenêtre de production
- Le risque que l’eau de procédé recyclée transporte la contamination vers l’aval
- L’existence d’une réponse claire pour les opérateurs lorsque la ligne s’arrête
Un fournisseur qui se contente d’expédier un produit peut passer à côté de ces détails. Un partenaire technique pragmatique aide à protéger les conditions qui rendent le programme enzymatique répétable.
Établir une cartographie de l’hygiène par zone de procédé
Une cartographie utile de l’hygiène de l’usine n’a pas besoin d’être complexe. Elle doit diviser la zone humide en secteurs et attribuer à chacun un niveau de risque, une action de nettoyage et une responsabilité de vérification.
Zone 1 : réception et lavage des racines
C’est la zone de charge en terre. Maintenez-la physiquement et opérationnellement séparée des zones de lait d’amidon. Gérez la boue, les pelures, les pierres et le drainage afin qu’ils ne créent pas de pression de contamination croisée.
Zone 2 : râpage et boue primaire
C’est la zone à forte teneur en nutriments. La boue est fraîche, chaude et exposée. Réduisez les temps de séjour inutiles, rincez les circuits de transfert et évitez de laisser de la boue dans les cuves pendant les pauses de production.
Zone 3 : tamisage et élimination des fibres
C’est la zone à grande surface de contact. Inspectez la couverture des pulvérisations, les joints latéraux, les points de rejet des fibres et les accumulations sous les tamis. Ne laissez pas le nettoyage des tamis devenir uniquement une tâche de maintenance mécanique.
Zone 4 : hydrocyclones et raffinage
C’est la zone à fort recyclage. Toute contamination présente dans les cuves d’alimentation ou l’eau de procédé peut continuer à circuler. Surveillez la stabilité de la pression, l’hygiène des cuves et l’état des lignes à faible débit.
Zone 5 : décantation, lait d’amidon et déshydratation
C’est la zone à faible vitesse d’écoulement. Maîtrisez les dépôts, les angles, les déversoirs et la vidange. Un petit volume stagnant peut affecter une grande quantité de produit lors du redémarrage de la production.
Risque achats : la compatibilité avec l’hygiène compte
Pour les acheteurs B2B, le choix d’un fournisseur ne se limite pas au prix au kilogramme. Il concerne le risque procédé. Les produits enzymatiques doivent s’intégrer au calendrier de nettoyage de l’usine, à la réalité de l’eau de procédé, aux conditions de stockage et aux routines des opérateurs.
Avant d’approuver un fournisseur, posez les questions suivantes :
- Le fournisseur peut-il expliquer où l’enzyme doit être ajoutée, et pourquoi ?
- Peut-il s’adapter à vos fenêtres d’assainissement et à vos schémas d’arrêt ?
- Comprend-il la variabilité de la boue de manioc selon la fraîcheur des racines et la saison ?
- Peut-il soutenir la discipline de dosage sans encourager une surconsommation inutile ?
- Peut-il se coordonner avec votre programme existant de nettoyage et de maîtrise microbienne ?
- Peut-il assurer un approvisionnement constant afin que l’usine évite les substitutions non planifiées ?
C’est précisément là que ManiFlow Catalytics est conçu pour être utile : suffisamment technique pour les échanges sur le terrain, assez pragmatique pour les achats, et concentré sur la répétabilité des opérations.
Une revue hebdomadaire pratique de l’hygiène
Mettez en place une courte revue transversale entre production, assurance qualité, maintenance et achats. Gardez-la ancrée dans la réalité de l’usine.
Passez en revue ces points chaque semaine :
- Où la boue est-elle restée plus longtemps que prévu ?
- Quels tamis ont nécessité une attention anormale ?
- Une cuve ou un canal ne s’est-il pas entièrement vidé ?
- Y a-t-il eu des plaintes concernant l’odeur, la blancheur ou la viscosité ?
- La charge des effluents a-t-elle augmenté sans explication liée à la production ?
- Les ajouts d’enzymes ont-ils été réalisés au point et au moment prévus ?
- Un changement de fournisseur, une substitution ou une livraison retardée a-t-il affecté la campagne ?
Dans la transformation de l’amidon de manioc, les petits écarts d’hygiène s’accumulent rapidement. Une revue hebdomadaire évite qu’un même point faible ne devienne une perte opérationnelle normale.
Demander un devis pour un programme enzymatique dédié à l’amidon de manioc
Si votre usine fait face à une instabilité de boue, au colmatage des tamis, à une séparation variable ou à une dérive de procédé liée à l’hygiène, ManiFlow Catalytics peut vous aider à examiner la partie enzymatique du procédé avec une approche pragmatique de terrain.
Demandez un devis via notre formulaire sur site et indiquez votre étape de procédé, votre difficulté actuelle, votre rythme de production et le résultat visé. Nous vous répondrons avec une recommandation adaptée à la transformation de l’amidon de manioc.