Optimisation des hydrocyclones dans la production d’amidon de tapioca : contrôles pratiques avant d’incriminer la matière première
Lorsqu’une ligne de production d’amidon de tapioca commence à perdre en blancheur, à entraîner davantage de fibres ou à envoyer trop d’amidon vers les eaux usées, la matière première est souvent la première mise en cause.
Parfois, c’est justifié. L’âge des racines, la variété, la charge en terre et les conditions de récolte ont tous leur importance. Mais dans de nombreuses usines d’amidon de manioc, la station d’hydrocyclones est le premier endroit où de petits problèmes mécaniques et de maîtrise de la suspension deviennent visibles à l’échelle industrielle.
Avant de modifier les contrats d’approvisionnement en racines ou d’augmenter les traitements chimiques de nettoyage, effectuez les contrôles pratiques ci-dessous. Ils aident les équipes d’usine à distinguer la variabilité réelle de la matière première des pertes évitables dans les étapes de lavage, de concentration et de raffinage.
ManiFlow Catalytics travaille avec des transformateurs qui ont besoin d’un soutien enzymatique sans perdre la maîtrise des dosages ni la disponibilité de la ligne. En tant que fournisseur d’enzymes pour la transformation de l’amidon de manioc, nous considérons l’ensemble des conditions de la zone humide : comportement au râpage, libération de la pulpe, viscosité de la suspension, charge de séparation et impact sur les eaux en aval.
Pourquoi les hydrocyclones dérivent hors de leur fenêtre de contrôle
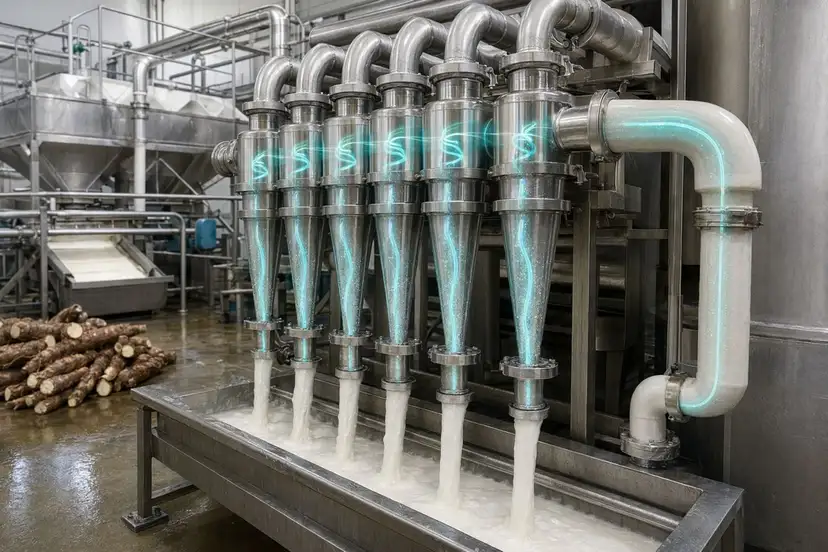
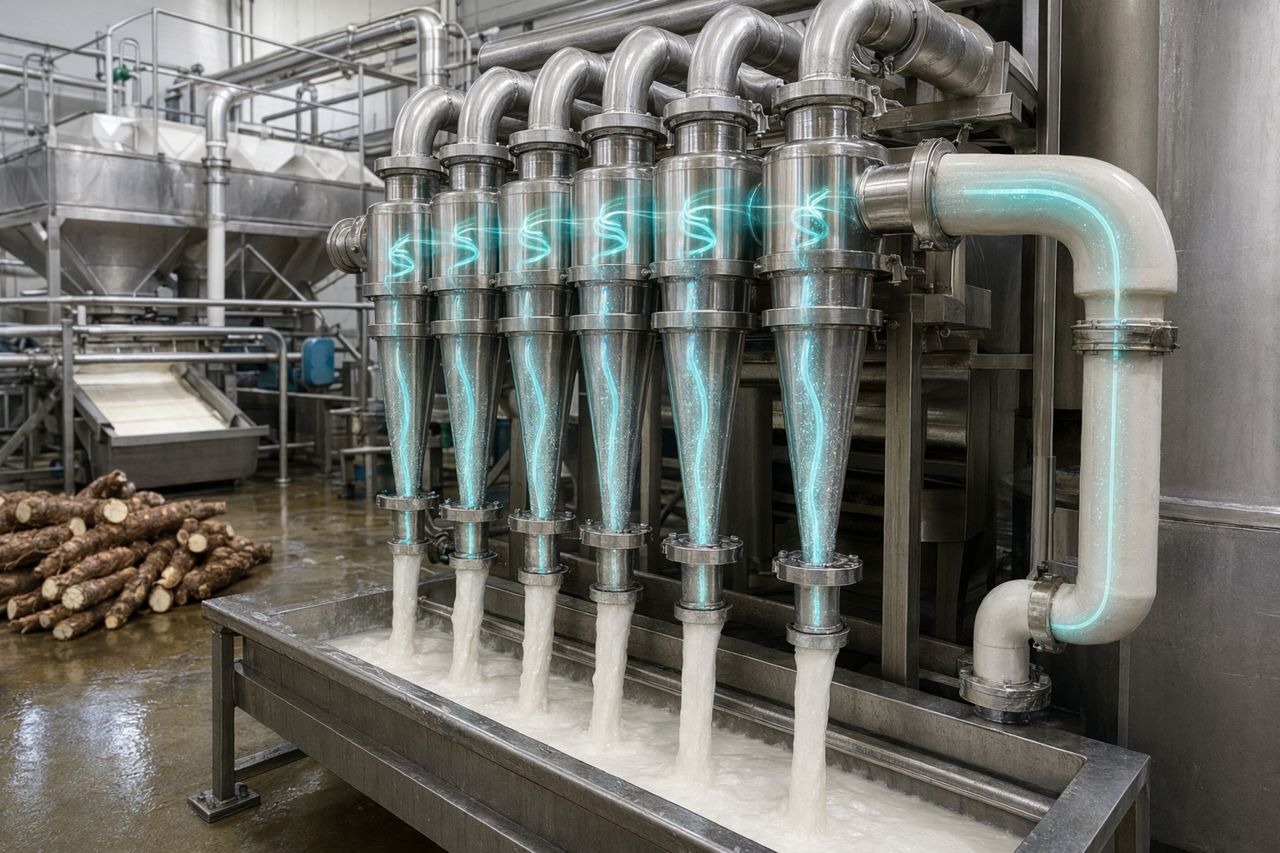
Les hydrocyclones dépendent d’un comportement répétable de la suspension. Si la densité, la viscosité, la pression ou la charge particulaire varie, les performances de séparation changent rapidement.
Les symptômes courants incluent :
- un lait d’amidon grisâtre ou terne après raffinage
- une hausse de l’entraînement des fibres dans la fraction amidon
- un équilibre instable entre surverse et sousverse
- une charge de recyclage plus élevée dans les batteries de cyclones
- davantage de pertes d’amidon dans les rejets et les eaux usées
- des opérateurs qui ouvrent l’eau pour compenser une suspension trop épaisse
- des nettoyages fréquents de buses ou des arrêts de ligne non planifiés
Ces problèmes ne sont pas toujours liés à la matière première. Ils relèvent souvent d’une fenêtre de contrôle mal maîtrisée.
Contrôle 1 : régularité de la suspension avant la batterie de cyclones
La station de cyclones ne peut pas corriger une suspension qui arrive dans de mauvaises conditions.
Avant d’incriminer les hydrocyclones, inspectez les étapes de la zone humide en amont :
- uniformité du râpage et préparation des racines
- état des tamis et efficacité d’élimination des fibres
- régularité de la dilution de la pulpe
- libération des granules d’amidon à partir de la matière cellulaire
- présence de fibres fines, de fragments de pelure et de matières gommeuses
- agitation des cuves et zones mortes avant pompage
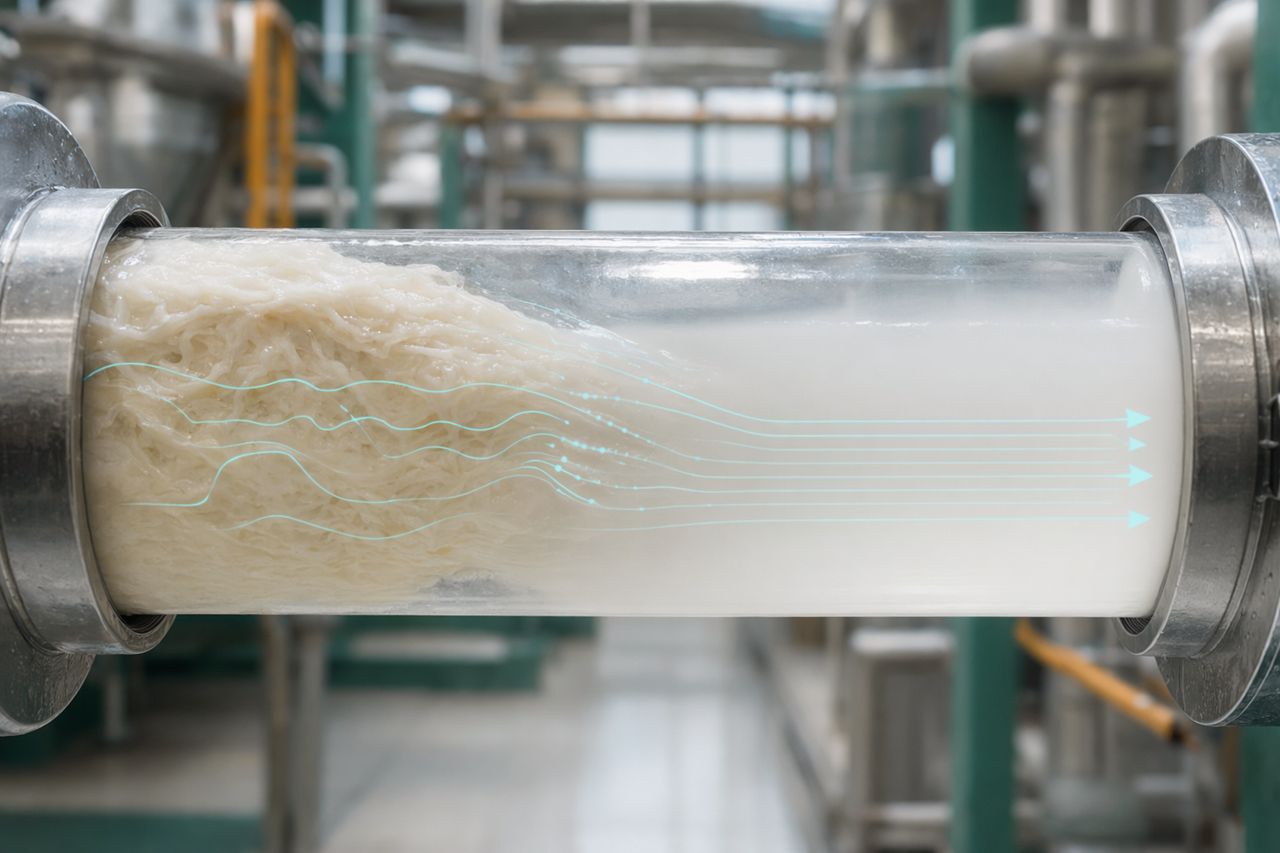
Si la suspension arrive avec un comportement des solides irrégulier, la batterie de cyclones séparera correctement à un moment donné, puis sera surchargée le moment suivant. Les opérateurs peuvent réagir en ajoutant davantage d’eau de dilution, mais cela peut créer une charge hydraulique plus importante et déplacer les pertes d’amidon plus loin en aval.
Où le soutien enzymatique intervient
L’utilisation ciblée d’enzymes peut contribuer à réduire la résistance visqueuse liée aux matières végétales non amylacées et à améliorer la tenue de la suspension avant séparation. La valeur ne réside pas dans un rendement « magique », mais dans une condition d’alimentation plus prévisible, permettant aux hydrocyclones de fonctionner plus près de leur fenêtre prévue.
Pour les équipes achats, cela signifie que la décision enzymatique doit être reliée à des résultats mesurables en usine : écoulement plus propre, moins d’ajustements compensatoires, meilleure protection de la blancheur et réduction de l’amidon entraîné dans les flux de déchets.
Contrôle 2 : stabilité de la pression sur la fenêtre de fonctionnement
Les hydrocyclones sont sensibles aux fluctuations de pression. Un manomètre qui semble acceptable à un instant donné peut masquer des pulsations causées par l’état de la pompe, une entrée d’air, une instabilité de la cuve d’alimentation ou un colmatage partiel.
Examinez :
- l’usure de la pompe et l’état de la roue
- les restrictions à l’aspiration ou les fuites d’air
- les variations de niveau dans la cuve d’alimentation
- les positions de vannes que les opérateurs ajustent fréquemment
- la régularité de la perte de charge sur la batterie
- les différences éventuelles de profils de décharge entre cyclones individuels
Une station de cyclones stable s’entend et se comporte différemment. Les profils de décharge deviennent plus réguliers. Les opérateurs cessent de courir après les réglages de la ligne. Le lait d’amidon paraît plus homogène entre les contrôles.
Contrôle 3 : usure des buses, colmatage et pièces non compatibles
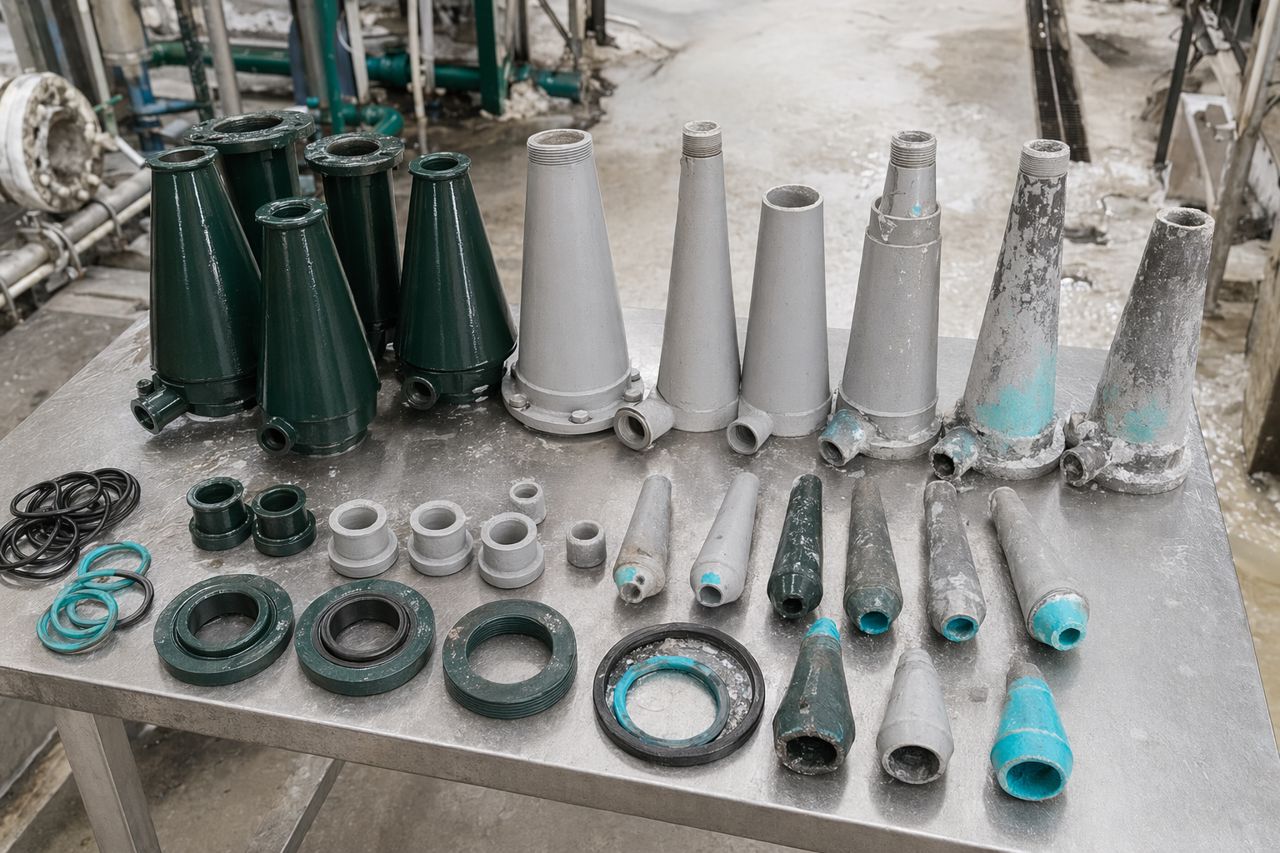
Une buse usée ou inadaptée peut transformer une bonne configuration de cyclones en un mauvais séparateur.
Recherchez :
- des ouvertures d’apex agrandies par l’usure abrasive
- des colmatages partiels dus aux pelures, aux fibres ou au sable
- des tailles de buses mélangées après des remplacements de maintenance
- des vortex finders endommagés
- une pulvérisation irrégulière ou une décharge en corde
- des corps de cyclones installés hors séquence
Les équipes de maintenance résolvent souvent les arrêts urgents avec les pièces disponibles. Cela permet de maintenir la production, mais peut créer progressivement une batterie de cyclones hétérogène, où chaque unité se comporte différemment. La standardisation est une amélioration peu coûteuse qui protège la qualité de séparation.
Contrôle 4 : équilibre des étapes, pas seulement performance d’un cyclone individuel
Une usine d’amidon de manioc présente rarement un problème limité à un seul cyclone. Le plus souvent, l’enjeu concerne l’équilibre des étapes.
Posez les questions suivantes :
- La première étape de raffinage est-elle surchargée en fibres et en pulpe fine ?
- L’eau de lavage est-elle répartie uniformément entre les étapes ?
- Les flux de recyclage ramènent-ils trop de matières en suspension ?
- Une batterie compense-t-elle les mauvaises performances d’une étape amont ?
- Les opérateurs utilisent-ils l’ajout d’eau comme principal levier de contrôle ?
L’objectif n’est pas de maximiser une étape de manière isolée. L’objectif est de maintenir l’amidon en progression vers une pureté plus élevée, tout en orientant les fibres, les solubles et l’eau de procédé dans la bonne direction.
Contrôle 5 : la perte de blancheur peut commencer avant la séparation
La blancheur de l’amidon est souvent discutée aux étapes de raffinage et de séchage, mais le risque commence bien plus tôt.
La blancheur peut être affectée par :
- un lavage insuffisant des racines et un entraînement de terre
- des fragments de pelure dans la suspension
- des temps d’attente prolongés avant extraction
- des tamis surchargés
- des matières végétales oxydées ou dégradées
- un recyclage excessif d’eau de procédé sale
- une séparation instable qui laisse les impuretés suivre la fraction amidon
Si la blancheur dérive, contrôlez l’amont de la ligne et les boucles d’eau avant de supposer que le sécheur ou les racines brutes sont les seules causes.
Contrôle 6 : la charge des eaux usées est un signal de séparation
Une hausse de la charge des eaux usées n’est pas seulement un enjeu environnemental. C’est un signal d’efficacité du procédé.
Lorsque les hydrocyclones et le conditionnement amont de la suspension ne fonctionnent pas de manière cohérente, davantage d’amidon, de fines et de solubles quittent le chemin produit prévu. Cela augmente la charge de traitement et peut réduire l’amidon récupérable.
Les signes pratiques incluent :
- davantage d’amidon visible dans la surverse ou les rejets
- des sédiments plus importants dans les caniveaux et puisards
- des perturbations plus fréquentes du traitement des eaux usées
- des opérateurs qui augmentent l’eau de rinçage pour maintenir la ligne en marche
- une concentration irrégulière avant déshydratation
Un programme enzymatique doit être évalué au regard de ces effets à l’échelle de l’usine, et non comme un additif isolé. Le meilleur résultat est une ligne qui nécessite moins d’actions correctives tout en maintenant la qualité produit à l’objectif.
Séquence pratique de diagnostic pour les équipes d’usine
Utilisez cet ordre avant de modifier les spécifications de matière première :
- Observer le comportement de la suspension avant la batterie de cyclones. Recherchez l’épaississement, la mousse, l’irrégularité des solides, la charge en fibres et le comportement de décantation.
- Confirmer la stabilité de la pression d’alimentation. Surveillez les pulsations, les entrées d’air, les variations de niveau de cuve ou les instabilités liées à la pompe.
- Inspecter le matériel des cyclones. Contrôlez les buses, les vortex finders, les joints, l’usure des corps et la standardisation des pièces.
- Cartographier l’équilibre des étapes. Examinez où l’eau de lavage entre, où les flux de recyclage reviennent et quelle étape est surchargée.
- Suivre les points de perte d’amidon. Comparez les observations sur le flux produit, les rejets et les eaux usées sur la même fenêtre de production.
- Évaluer la pertinence d’une solution enzymatique. Si la viscosité de la suspension, le comportement des fibres ou la régularité de libération limite la séparation, envisagez un programme enzymatique contrôlé.
- Verrouiller la discipline d’exploitation. Évitez les changements constants de dose, d’eau ou de vannes sans raison claire ni résultat enregistré.
Ce que ManiFlow Catalytics apporte à la discussion
La production d’amidon de manioc n’est pas une brochure de laboratoire. C’est une usine en mouvement, avec une variabilité des racines, une usure des pompes, des décisions opérateur, une pression de maintenance et des contraintes d’achat.
ManiFlow Catalytics accompagne les équipes B2B qui ont besoin de solutions enzymatiques pratiques pour la maîtrise de la zone humide, et non de promesses vagues. Nous aidons les transformateurs à réfléchir à :
- l’endroit où l’ajout d’enzymes a du sens dans la ligne
- la façon de protéger la stabilité des hydrocyclones
- la réduction des dilutions et reprises inutiles
- le soutien à la blancheur de l’amidon et à la discipline de séparation
- l’évaluation de la fiabilité fournisseur avant une adoption à l’échelle industrielle
- l’alignement des équipes production, qualité et achats autour d’une valeur mesurable
Le bon fournisseur d’enzymes pour la transformation de l’amidon de manioc doit comprendre à la fois la chimie et le terrain industriel. Si les hydrocyclones sont en difficulté, la réponse peut être mécanique, opérationnelle, enzymatique ou une combinaison des trois.
Demander un devis
Si votre ligne d’amidon de manioc présente des performances instables des hydrocyclones, un excès de recyclage, une dérive de blancheur ou une hausse de la charge des eaux usées, transmettez-nous le contexte de votre procédé via le formulaire de demande de devis sur le site.
Indiquez-nous ce qui change dans la suspension, où les pertes apparaissent et ce que votre équipe de production a déjà vérifié. ManiFlow Catalytics vous répondra avec une discussion pratique sur l’approvisionnement enzymatique, centrée sur l’adéquation, la fiabilité et les résultats en usine.