Pressage et séchage des fibres de manioc : comment la pulpe humide devient un problème de marge
Dans une usine d’amidon de manioc, les fibres humides restent souvent en arrière-plan des discussions. La ligne est évaluée sur la récupération d’amidon, la blancheur, la performance des séparateurs et la stabilité du sécheur. Pourtant, l’humidité de la pulpe a un coût direct : manutention plus lourde, charge thermique plus élevée, séchage plus lent, pression accrue liée aux odeurs et davantage de valeur amidonnière qui quitte l’usine avec les résidus.
C’est pourquoi un fournisseur d’enzymes sérieux pour la transformation de l’amidon de manioc doit comprendre plus que la chimie de conversion. Il doit comprendre le comportement des suspensions, la variabilité du râpage, les tamis, les hydrocyclones, les presses à pulpe et ce qui se passe lorsque les racines d’hier ne se comportent pas comme celles d’aujourd’hui.
ManiFlow Catalytics aide les usines d’amidon de manioc à considérer le pressage des fibres comme un sujet de maîtrise du procédé, et pas seulement comme un problème mécanique.
La pulpe humide n’est pas seulement de l’eau
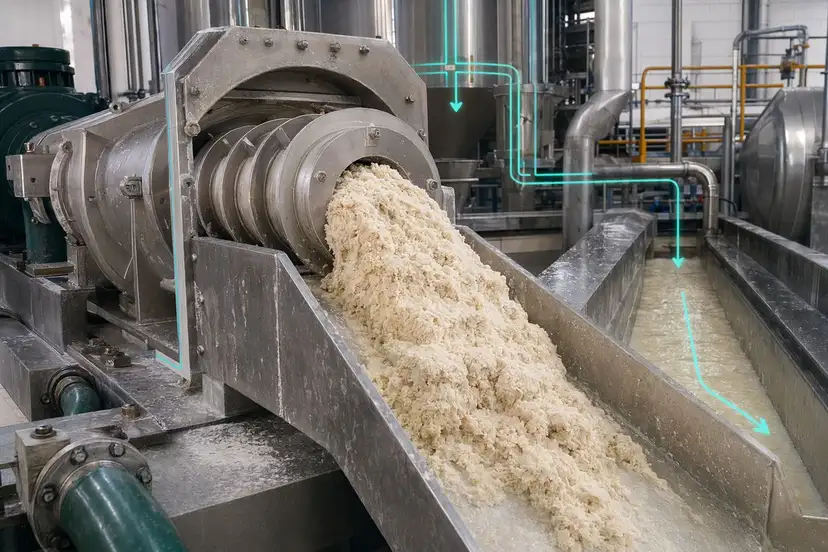
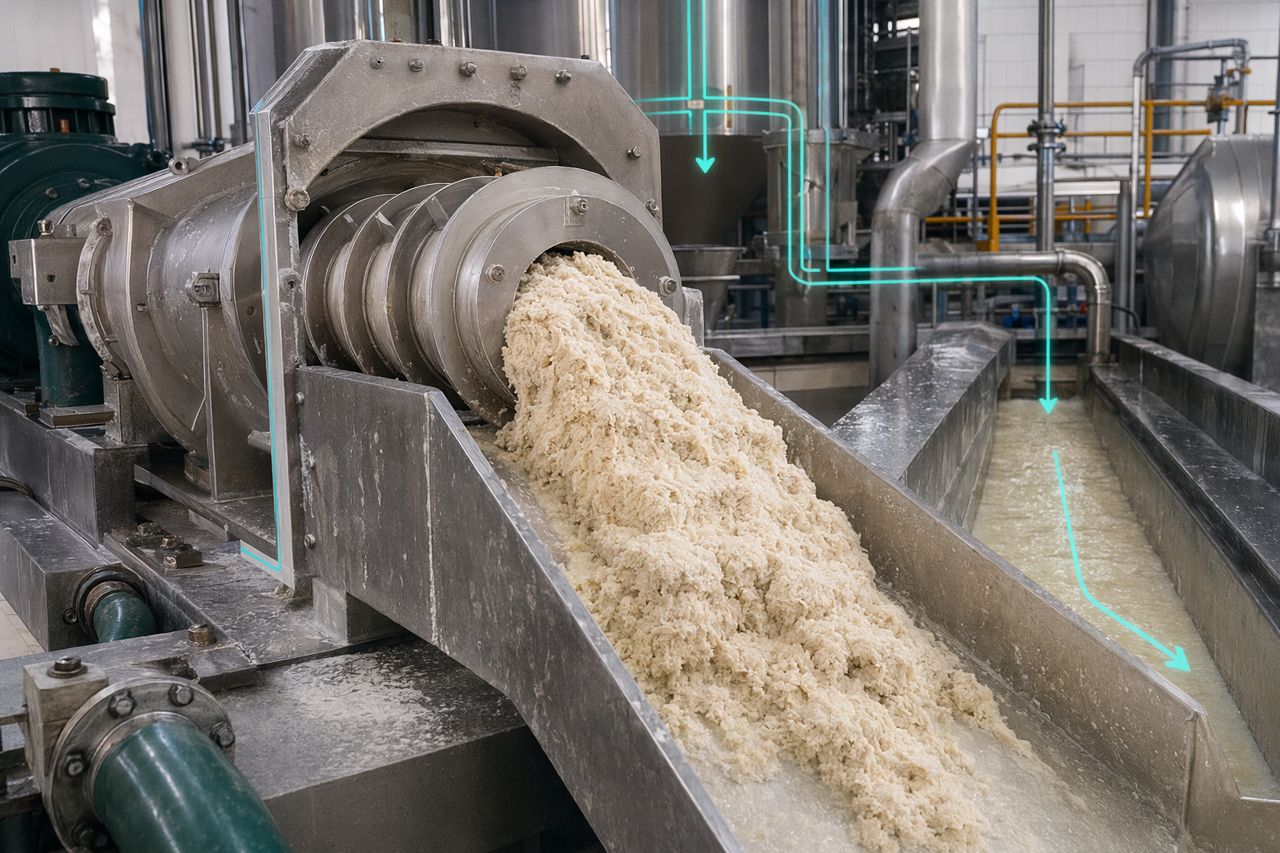
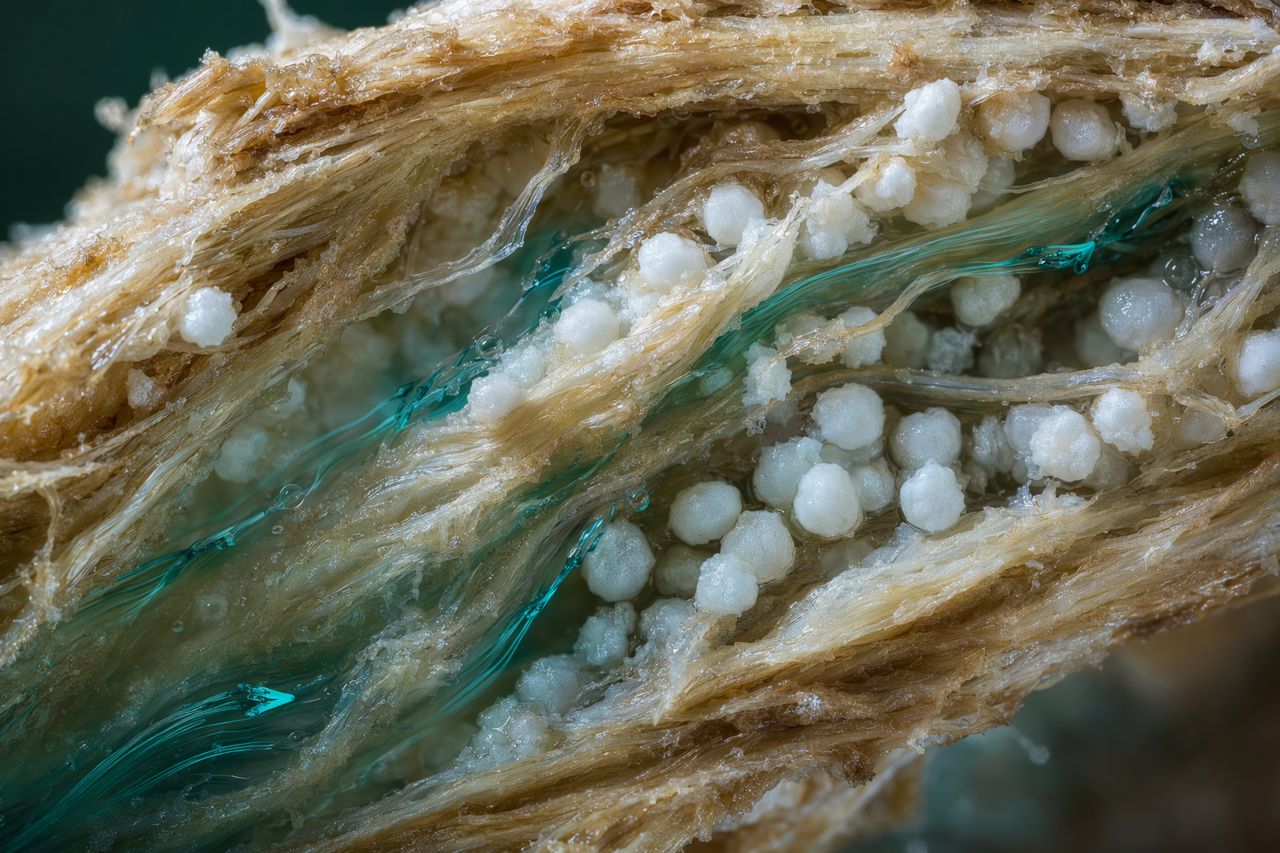
Lorsque la pulpe quitte l’extraction, l’humidité qu’elle transporte n’est pas entièrement de l’eau libre. Une partie s’égoutte facilement. Une autre partie est retenue dans les tissus racinaires désorganisés, la structure fibreuse des parois cellulaires et les fines particules solides qui forment un matelas dense et collant.
Cette distinction est importante.
L’eau libre peut souvent être gérée par un meilleur drainage, un bon état des tamis et une charge de presse appropriée. L’eau liée et l’amidon piégé exigent une meilleure libération en amont, une viscosité maîtrisée et un comportement de séparation plus stable avant que la pulpe n’atteigne la presse.
Si l’usine ne regarde que la sortie de la presse, la cause réelle peut déjà se trouver en amont.
La fuite de marge apparaît à cinq endroits
1. Énergie du sécheur et débit
La pulpe humide augmente la charge du sécheur. Plus d’humidité signifie une demande thermique plus élevée, une pression accrue sur le temps de séjour et moins de flexibilité lorsque la ligne fonctionne déjà près de sa capacité. Dans les usines qui vendent des fibres séchées ou les utilisent comme matière première, cela devient un enjeu direct de marge.
2. Perte d’amidon dans les résidus
Une fibre qui contient encore de l’amidon récupérable n’est pas seulement un problème de coproduit. C’est du rendement qui quitte l’usine. Lorsque la pulpe est lourde, glissante ou pâteuse, cela peut indiquer une libération incomplète, une rétention excessive de fines ou une faible efficacité de lavage.
3. Instabilité de la presse
Une presse à pulpe fonctionne au mieux lorsque la consistance de l’alimentation est prévisible. Les variations soudaines de charge fibreuse, de qualité des racines ou de viscosité de la suspension peuvent entraîner une formation irrégulière du gâteau. Les opérateurs compensent par la pression, la vitesse, la dilution ou la recirculation, mais ces ajustements déplacent souvent le problème ailleurs.
4. Risque d’odeurs et de stockage
La pulpe très humide se dégrade plus rapidement. Elle est plus difficile à stocker, plus difficile à transporter par camion et plus susceptible de générer des plaintes liées aux odeurs autour du site. Même lorsque la ligne d’amidon fonctionne correctement, la logistique de la pulpe peut devenir le goulot d’étranglement.
5. Charge des eaux usées
Une mauvaise séparation et une sur-dilution augmentent la manutention des liquides. Davantage de matières en suspension et de composés organiques solubles dans la boucle d’eau peuvent accroître la pression sur le traitement et rendre l’équilibre quotidien de l’usine moins prévisible.
Pourquoi les problèmes de pressage de la pulpe commencent souvent en amont
Le pressage des fibres est la dernière étape visible, mais il est déterminé par des décisions prises plus tôt :
- Fraîcheur et variété des racines
- État du râpeur et profil des particules
- Ratio eau d’extraction
- Intégrité des tamis et discipline de nettoyage
- Temps de rétention avant séparation
- Dérive du pH et de la température
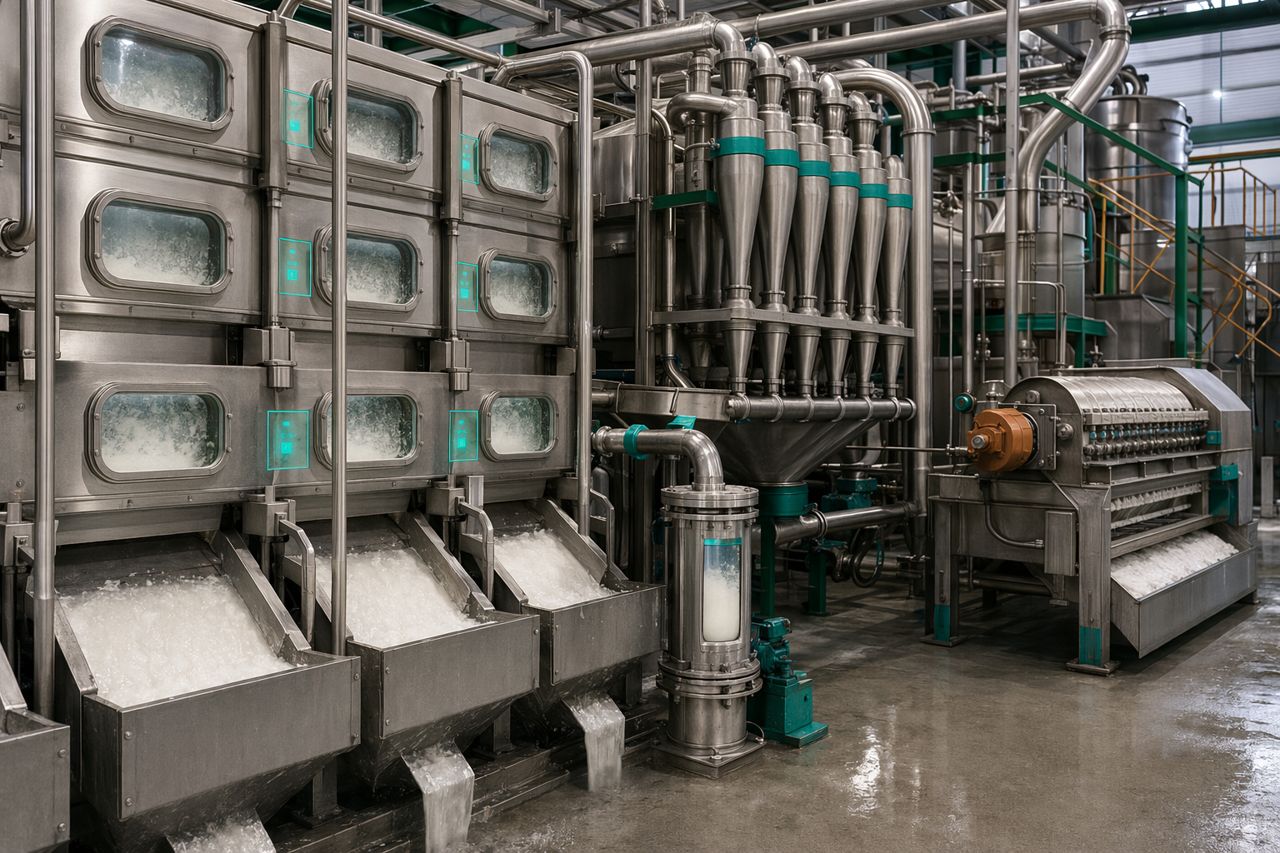
- Équilibre des hydrocyclones
- Teneur en solides des flux de recyclage
- Réponse des opérateurs aux variations de viscosité
Lorsque ces paramètres évoluent, le comportement de la pulpe évolue avec eux. Une bonne intervention doit réduire la variabilité, et non ajouter une variable non maîtrisée.
Où les enzymes peuvent aider
Dans la transformation de l’amidon de manioc, les programmes enzymatiques peuvent être utilisés pour soutenir la libération de l’amidon, maîtriser le comportement des suspensions et réduire la quantité de valeur récupérable piégée dans le flux de pulpe. L’objectif pratique n’est pas de compliquer la ligne. Il s’agit de rendre les équipements existants d’extraction et de séparation plus faciles à piloter.
Selon la configuration de l’usine, un programme soutenu par des enzymes peut aider à :
- Assouplir la structure des tissus végétaux avant ou pendant l’extraction
- Favoriser une libération plus propre de l’amidon à partir des matières fibreuses
- Réduire le comportement collant et pâteux des suspensions qui affecte le tamisage
- Améliorer la régularité vers les étapes de lavage et de séparation
- Soutenir un meilleur comportement de déshydratation à la presse à pulpe
- Réduire l’entraînement d’amidon dans les résidus fibreux
Les meilleurs résultats viennent d’une stratégie enzymatique adaptée à la ligne réelle. La rigueur du dosage, le temps de contact, la plage de température, le pH et la qualité du mélange comptent tous. L’utilisation d’enzymes doit être suffisamment pratique pour que les équipes de quart puissent l’exécuter sans dépannage permanent.
Ce qu’une enzyme ne peut pas corriger
Un fournisseur crédible doit être clair sur les limites. Les enzymes ne remplacent pas des tamis endommagés, des lames de râpeur usées, des presses surchargées, un mauvais équilibre de l’eau ou un nettoyage irrégulier.
Si la presse est alimentée par des solides instables, les enzymes peuvent aider à réduire le problème, mais l’équipement a toujours besoin d’une fenêtre de fonctionnement stable. Si l’amidon est perdu à travers un tamis déchiré, la chimie n’est pas la première réponse. Si les opérateurs modifient constamment la dilution pour maintenir le débit, le procédé a besoin d’un plan de contrôle.
Chez ManiFlow Catalytics, nous privilégions la réalité du terrain aux promesses de laboratoire. La question n’est pas de savoir si une enzyme fonctionne isolément. La question est de savoir si elle fonctionne dans votre procédé, avec vos racines, votre eau, vos pratiques d’équipe et vos objectifs commerciaux.
Signes indiquant que votre flux de fibres mérite attention
Votre zone de pressage et de séchage de la pulpe peut coûter plus cher qu’elle ne le devrait si vous observez :
- Un gâteau humide qui reste lourd même après réglage de la presse
- Une pulpe qui varie fortement entre les quarts ou les lots de racines
- Une teneur élevée en amidon suspectée dans les résidus fibreux
- Un colmatage fréquent des tamis ou une instabilité du lavage
- Une charge du sécheur limitant le débit global de l’usine
- Une pression liée aux odeurs provenant de la pulpe stockée
- Un retour liquide excessif depuis la manutention des fibres
- Des opérateurs qui ajoutent de l’eau pour résoudre un problème et en créent un autre
Ce ne sont pas des symptômes isolés. Ils signalent généralement un problème d’équilibre plus large entre l’extraction, la séparation et la déshydratation.
Un cadre d’analyse pratique
Avant de recommander un plan d’approvisionnement, ManiFlow Catalytics examine le procédé en termes opérationnels :
Alimentation et variabilité des racines
Les racines de manioc changent selon le moment de récolte, la durée de stockage, la variété, l’état du sol et la manutention. Ces changements affectent la structure des fibres, la libération de l’amidon et le comportement des suspensions.
Libération mécanique
La performance du râpeur définit le point de départ. Si les tissus racinaires ne sont pas ouverts efficacement, le procédé en aval doit travailler davantage pour récupérer l’amidon.
Comportement au lavage et au tamisage
La charge des tamis, la formation du matelas fibreux et la distribution de l’eau de lavage déterminent la quantité d’amidon qui reste piégée dans la pulpe.
Mouvement de la suspension
Les tuyauteries, cuves, pompes et flux de recyclage influencent le cisaillement, le temps de séjour et l’équilibre des solides. De petites variations à ce niveau peuvent modifier la performance de la presse.
Économie de la déshydratation et du séchage
L’objectif n’est pas seulement de réduire l’humidité. L’objectif est de réduire le coût total par tonne de production utile, avec des conditions de fonctionnement stables et moins d’actions correctives.
Comment ManiFlow Catalytics accompagne les usines d’amidon de manioc
En tant que fournisseur technique d’enzymes pour la transformation de l’amidon de manioc, ManiFlow Catalytics met l’accent sur la fiabilité, l’adéquation au procédé et la sécurité d’approvisionnement. Nous aidons les équipes achats et production à s’aligner autour d’un programme qui peut être testé, maîtrisé et déployé à plus grande échelle.
Notre accompagnement peut inclure :
- Revue du procédé aux points d’extraction, de manutention de la pulpe et de séparation
- Sélection d’une approche enzymatique selon les objectifs de l’usine
- Conseils de dosage pratiques, sans complexité inutile
- Revue de compatibilité pour le pH, la température et le temps de contact
- Planification d’essais avec des résultats mesurables en usine
- Planification de l’approvisionnement pour les achats récurrents et la continuité de production
- Documentation aidant la production, l’assurance qualité et les achats à travailler sur les mêmes hypothèses
L’objectif n’est pas de vendre un fût générique à une usine complexe. Il s’agit de soutenir un procédé plus propre et plus stable, qui protège le rendement en amidon et réduit les coûts évitables.
Transformer la pulpe humide en coût maîtrisé
La pulpe humide fera toujours partie de la production d’amidon de manioc. La question est de savoir si elle constitue un coproduit maîtrisé ou une perte de marge silencieuse.
Lorsque le pressage des fibres est traité comme un sujet concernant toute la ligne, les usines peuvent prendre de meilleures décisions sur l’équilibre de l’eau, l’efficacité de libération, la séparation, la charge de la presse et la demande de séchage. Les enzymes peuvent faire partie de cette stratégie de contrôle lorsqu’elles sont sélectionnées et appliquées avec rigueur.
Si votre flux de fibres de manioc transporte trop d’eau, d’amidon ou de risque opérationnel, ManiFlow Catalytics peut vous aider à examiner le procédé et à définir une prochaine étape pratique.
Demander un devis
Indiquez-nous ce que vous cherchez à améliorer : humidité de la pulpe, pertes d’amidon, stabilité de la presse, charge du sécheur, pression sur les eaux usées ou fiabilité d’approvisionnement. Nous vous répondrons avec une recommandation pratique pour votre ligne d’amidon de manioc.
Demander un devis via le formulaire du site