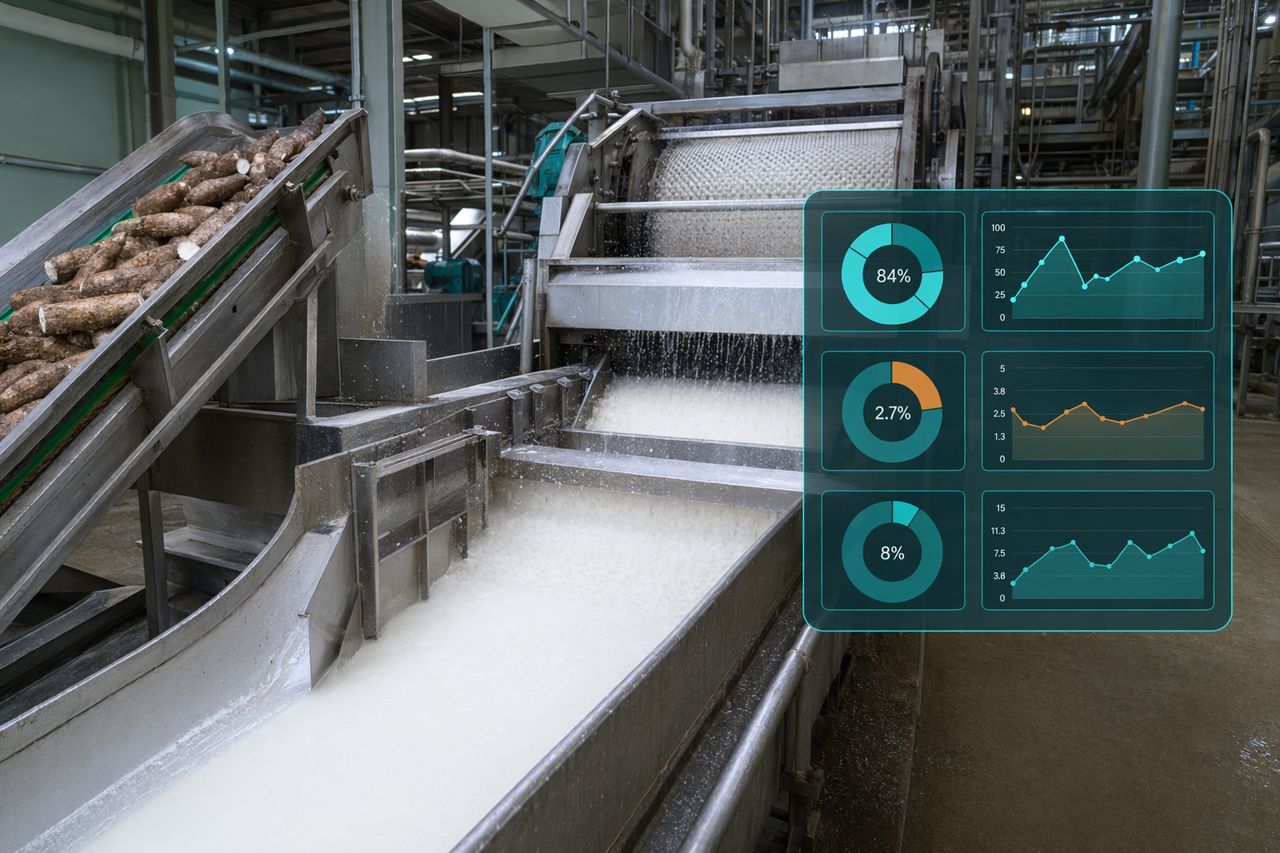
Le tableau de bord KPI d’une usine d’amidon de manioc : rendement, humidité, pertes dans la pulpe, eau et temps d’arrêt
Une usine d’amidon de manioc n’a pas besoin de davantage de chiffres pour le simple reporting. Elle a besoin d’un tableau de bord qui montre où l’amidon est récupéré, où il s’échappe, où l’eau effectue un travail inutile, et où la variabilité du procédé se transforme en temps d’arrêt.
Pour les responsables d’usine, les superviseurs de production, les équipes qualité et les responsables achats, le bon tableau de bord KPI devient un système de pilotage des décisions quotidiennes. Il relie la qualité des racines, la performance de râpage, les pertes dans la pulpe, le comportement de la suspension, l’efficacité de séparation, la charge du sécheur, la pression sur les eaux usées et la discipline de dosage enzymatique dans une seule vue opérationnelle pratique.
ManiFlow Catalytics accompagne les usines à la recherche d’un fournisseur d’enzymes fiable pour la transformation de l’amidon de manioc, avec un focus sur la valeur en atelier : suspension plus stable, séparation plus propre, réduction des pertes évitables et moins de surprises lorsque la qualité de la matière première varie.
Ce qu’un tableau de bord KPI utile pour le manioc doit permettre de comprendre
Un tableau de bord doit aider l’usine à répondre à cinq questions à chaque poste :
- Récupérons-nous l’amidon que nous avons payé dans les racines ?
- La pulpe entraîne-t-elle trop d’amidon récupérable hors du procédé ?
- La viscosité de la suspension oblige-t-elle les tamis, pompes, hydrocyclones ou sécheurs à travailler davantage ?
- La consommation d’eau et la charge des eaux usées augmentent-elles parce que la séparation est instable ?
- Les arrêts sont-ils liés à la variabilité de la matière première, à des écarts de dosage, à l’aveuglement des tamis, à la sollicitation des pompes ou à la fréquence de nettoyage ?
Les meilleurs tableaux de bord ne séparent pas qualité, rendement et disponibilité. Dans la transformation de l’amidon de manioc, ces indicateurs évoluent ensemble.
La cartographie KPI de base : des racines à l’amidon fini
Un tableau de bord pratique doit suivre le chemin du procédé. Cela permet aux opérateurs d’identifier plus facilement où commence un problème, et pas seulement où il apparaît.
1. Réception des racines fraîches et potentiel d’amidon utilisable
Commencez par la matière entrante. L’âge des racines, la variété, le temps de stockage, la charge en terre et les conditions saisonnières peuvent modifier le comportement du procédé avant même le démarrage de la première pompe.
À suivre :
- Réception de racines fraîches par poste et par lot fournisseur
- Potentiel d’amidon estimé par lot de racines
- Charge en terre et en pelures
- Temps d’attente des racines avant transformation
- Signes visuels de détérioration ou de fermentation
- Variation d’un lot à l’autre dans le comportement au râpage
Pourquoi c’est important : une baisse de rendement ne vient pas forcément de la seule zone d’extraction. Si la qualité des racines varie, le tableau de bord doit distinguer le risque lié à la matière première des problèmes d’équipement ou de dosage.
2. Performance de râpage et de libération
Le râpage est l’étape où l’usine commence à déterminer quelle quantité d’amidon sera disponible pour la récupération. Une mauvaise libération crée davantage de pertes en aval et peut donner l’impression que la section de séparation fonctionne moins bien qu’elle ne le fait réellement.
À suivre :
- Stabilité de l’alimentation du râpeur
- Tendances de charge du râpeur
- Observations du profil des particules fibreuses
- Régularité de la libération d’amidon
- État de maintenance des surfaces de râpage
- Vibrations anormales ou interruptions d’alimentation
Signal du tableau de bord : si les pertes d’amidon dans la pulpe augmentent alors que le comportement des hydrocyclones reste normal, vérifiez la libération avant d’incriminer la séparation.
3. Pertes dans la pulpe et efficacité des tamis
Les pertes dans la pulpe sont l’un des indicateurs les plus directs de l’argent qui quitte l’usine. Elles doivent être visibles à chaque poste, et non enfouies dans un rapport hebdomadaire.
À suivre :
- Amidon restant dans le flux de pulpe
- Profil de charge des tamis
- Fréquence d’aveuglement des tamis
- Répartition de l’eau de lavage
- Entraînement des fibres
- Arrêts de nettoyage liés à la gestion de la pulpe
Question opérateur : l’amidon part-il avec les fibres parce qu’il n’a jamais été entièrement libéré, parce que l’étape de tamisage est surchargée, ou parce que la viscosité de la suspension rend le lavage moins efficace ?
Comportement de la suspension : le KPI que de nombreux tableaux de bord sous-estiment
Les usines d’amidon de manioc suivent souvent le tonnage, l’humidité et la qualité. Moins de tableaux de bord accordent suffisamment d’attention au comportement de la suspension. C’est une erreur.
La viscosité de la suspension affecte :
- La stabilité du pompage
- Le passage au tamis
- La régularité de l’alimentation des hydrocyclones
- La précision de la séparation
- La demande en eau
- La charge du sécheur
- La fréquence de nettoyage
- Les interventions des opérateurs
Les programmes enzymatiques peuvent contribuer au contrôle de la viscosité lorsqu’ils sont appliqués avec discipline de dosage et compréhension du procédé. L’objectif n’est pas d’ajouter de la complexité. L’objectif est d’aider l’usine à maintenir le comportement d’écoulement dans une fenêtre exploitable lorsque la qualité des racines change.
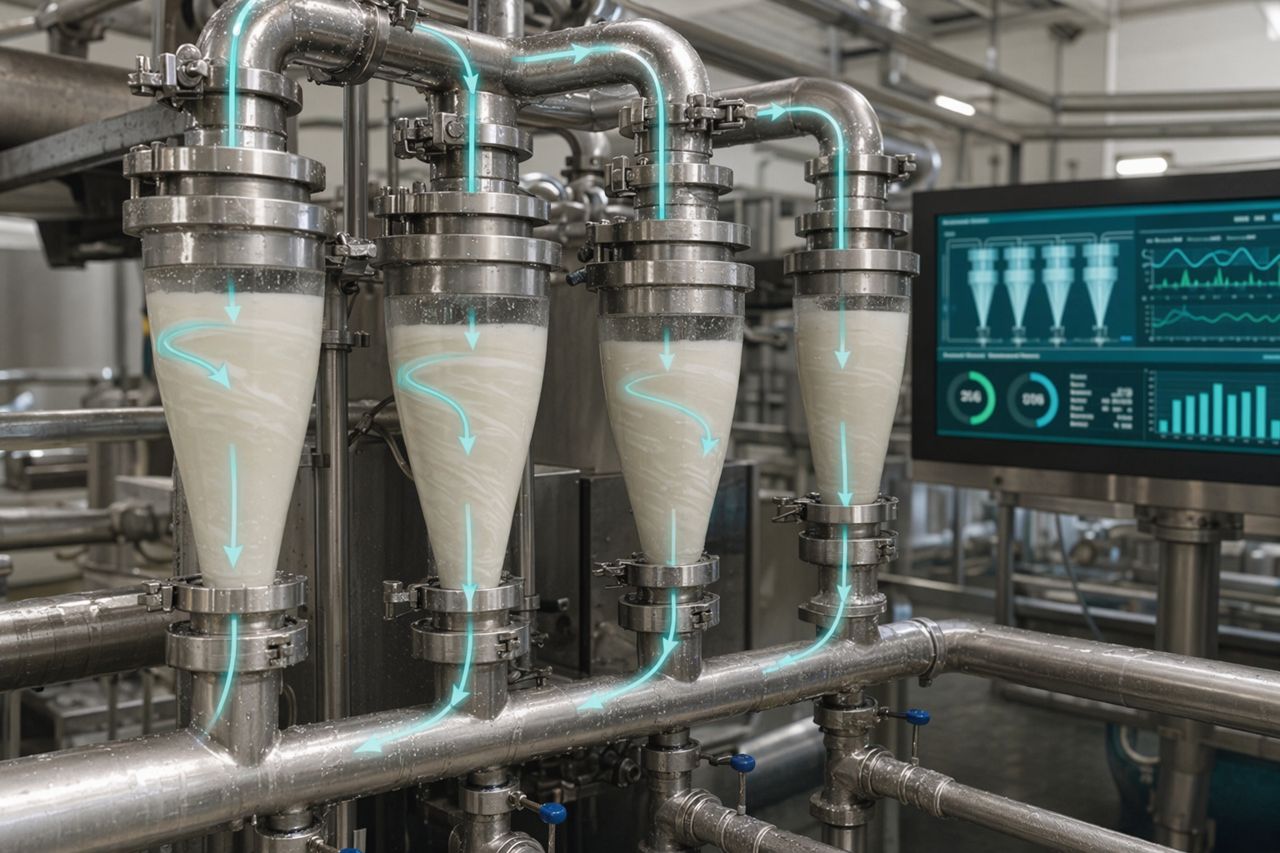
KPI des hydrocyclones et de la séparation
La zone de séparation est l’endroit où de petits changements dans le comportement de l’alimentation deviennent visibles. Si l’alimentation est instable, le système d’hydrocyclones peut présenter des variations de clarté, d’équilibre de pression, de comportement du trop-plein ou de récupération d’amidon.
À suivre :
- Régularité de l’alimentation vers le train de séparation
- Aspect du trop-plein et du sous-écoulement
- Tendances de concentration du lait d’amidon
- Observations d’entraînement de sable et de fibres
- Charge des flux de recyclage
- Profil d’ajout d’eau
- Fréquence des ajustements opérateur
Un tableau de bord utile ne doit pas seulement montrer la performance de séparation. Il doit montrer les raisons amont pour lesquelles la performance de séparation a changé.
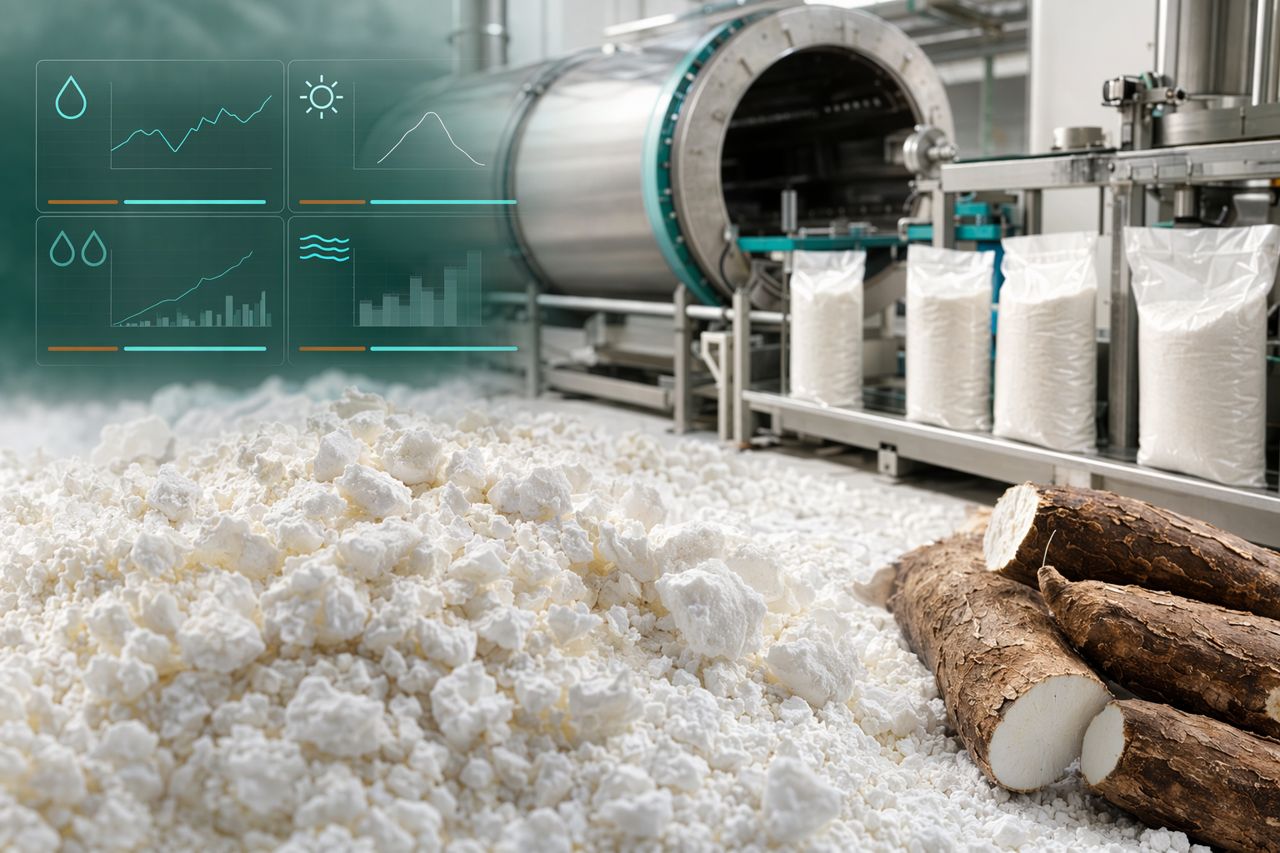
Humidité et charge du sécheur
L’humidité de l’amidon fini est un KPI de qualité et de logistique, mais aussi un signal lié à l’énergie et au débit. Si le lavage et la séparation en amont sont instables, le sécheur peut être contraint d’absorber cette variabilité.
À suivre :
- Tendance d’humidité par lot de production
- Régularité à l’entrée du sécheur
- Stabilité à la sortie du sécheur
- Décisions de reprise ou de mise en attente
- Interruptions d’ensachage liées aux variations d’humidité
- Impact des conditions météo ou ambiantes
Un meilleur contrôle en amont peut réduire les surprises au séchage. Lorsque la régularité de la suspension et la stabilité de la séparation s’améliorent, la section de séchage reçoit une charge plus prévisible.
Blancheur et constance du produit
La blancheur de l’amidon n’est pas seulement un résultat de laboratoire. Elle reflète la qualité de la matière première, l’efficacité du lavage, le contrôle des fibres, la propreté de la séparation et l’hygiène du procédé.
À suivre :
- Tendance de blancheur par lot
- Variation de couleur entre les postes
- Conditions de stockage des racines
- Entraînement des pelures et des fibres
- État de l’eau de lavage
- Temps entre les opérations de nettoyage
Le tableau de bord doit rendre toute dérive qualité visible assez tôt pour permettre une action, avant que l’amidon fini ne nécessite une décision de déclassement ou une explication client.
Consommation d’eau et charge des eaux usées
L’eau n’est pas seulement un coût de service. Dans une usine d’amidon de manioc, l’eau transporte des solides, des matières organiques, de la chaleur, du travail et une charge de traitement. Si la consommation d’eau augmente sans amélioration du rendement, le procédé compense peut-être une mauvaise séparation ou une suspension instable.
À suivre :
- Consommation d’eau par période de production
- Allocation de l’eau de lavage par section
- État de l’eau recyclée
- Indicateurs de charge des eaux usées
- Comportement de décantation
- Entraînement des solides
- Réclamations ou épisodes de surcharge dans la zone de traitement
Lorsque les enzymes contribuent à stabiliser la suspension et à améliorer le comportement de séparation, l’usine peut être en mesure de réduire les mouvements d’eau inutiles et de diminuer la pression évitable sur les eaux usées. Le tableau de bord doit capturer cette valeur opérationnelle.
KPI de temps d’arrêt et d’intervention
Les temps d’arrêt sont souvent enregistrés comme un problème de maintenance. Dans la transformation de l’amidon, les arrêts peuvent être déclenchés par le comportement du procédé avant de devenir des problèmes mécaniques.
Suivez les temps d’arrêt par cause :
- Nettoyage des tamis
- Sollicitation des pompes ou plaintes liées à la cavitation
- Lignes bouchées
- Instabilité des hydrocyclones
- Interruptions d’alimentation du râpeur
- Déséquilibre du sécheur
- Temps d’attente pour nettoyage et hygiène
- Interruption de la pompe de dosage
- Irrégularité de l’alimentation en matière première
L’essentiel est de relier le temps d’arrêt aux conditions de procédé immédiatement avant l’arrêt. Si la viscosité, la charge en pulpe ou la régularité d’alimentation ont changé en premier, la cause racine peut être opérationnelle plutôt que purement mécanique.
KPI de dosage enzymatique : la discipline avant la dépense
Un bon programme enzymatique doit être géré comme un point de contrôle de production, et non comme un additif informel. Les achats ont besoin de maîtrise des coûts. La production a besoin de fiabilité. La qualité a besoin de constance. Le tableau de bord doit soutenir les trois.
À suivre :
- Taux de dosage par poste et par objectif produit
- État de fonctionnement de la pompe de dosage
- Timing des changements de lot ou de batch
- Conditions de stockage des enzymes
- État du point d’ajout
- Régularité du temps de contact
- Notes d’écart opérateur
- Corrélation avec les pertes dans la pulpe, le comportement d’écoulement, la séparation et les temps d’arrêt
La discipline de dosage compte, car un ajout irrégulier crée une valeur irrégulière. Un prix d’achat plus bas n’est pas utile si la fiabilité d’approvisionnement, le support de manipulation ou la constance de performance créent un risque de production.
Ce que les achats doivent voir sur le tableau de bord
On demande souvent aux équipes achats de comparer les fournisseurs d’enzymes uniquement sur le prix. Cela passe à côté de la vraie question d’achat : quel fournisseur réduit le risque de production tout en soutenant une valeur mesurable pour l’usine ?
Les achats doivent avoir de la visibilité sur :
- La tendance de consommation par rapport au volume de production
- La fiabilité des délais fournisseur
- Les retours sur la constance d’un batch à l’autre
- Les exigences de stockage et de manipulation
- L’impact en production d’un retard d’approvisionnement
- Les résultats d’essais reliés aux KPI de l’usine
- Le temps de réponse du support lorsque les conditions de procédé changent
Un fournisseur d’enzymes fiable pour la transformation de l’amidon de manioc doit aider l’usine à documenter la valeur dans des termes que les responsables d’usine et les équipes finance comprennent : récupération, eau, temps d’arrêt, constance qualité et réduction des frictions opérationnelles.
Une mise en page pratique du tableau de bord
Une vue KPI efficace sur une page peut être construite en cinq blocs.
Bloc 1 : Production et matière première
- Réception des racines
- Notes qualité par lot de racines
- État de fonctionnement du râpeur
- Temps d’attente des racines fraîches
- Cadence de production
Bloc 2 : Rendement et pertes
- Amidon récupéré
- Amidon dans la pulpe
- Entraînement des fibres
- Charge de recyclage
- Volume hors spécification ou déclassé
Bloc 3 : Comportement du procédé
- Tendance de viscosité de la suspension
- Stabilité des pompes et des tamis
- Régularité de l’alimentation des hydrocyclones
- Ajustements opérateur
- Fréquence de nettoyage
Bloc 4 : Utilités et eaux usées
- Tendance de consommation d’eau
- Stabilité de la charge du sécheur
- Indicateurs de charge des eaux usées
- Entraînement des solides vers le traitement
- Alarmes ou contraintes liées aux utilités
Bloc 5 : Fiabilité et dosage
- Temps d’arrêt par cause
- État de la pompe de dosage
- Consommation d’enzymes par rapport à la production
- Statut de livraison fournisseur
- Actions correctives réalisées
Ce format garde le tableau de bord proche des décisions quotidiennes. Il évite de construire un rapport qui semble complet, mais qui ne modifie pas le comportement de l’usine.
Signaux d’alerte indiquant que votre tableau de bord actuel ne va pas assez loin
Votre usine peut avoir besoin d’une meilleure structure KPI si :
- Le rendement est reporté, mais les pertes dans la pulpe ne sont pas visibles par poste
- Les non-conformités d’humidité sont suivies, mais les causes amont ne sont pas reliées
- La consommation d’eau augmente sans explication claire du procédé
- La charge des eaux usées augmente avec certains lots de racines
- Les opérateurs ajustent fréquemment les hydrocyclones sans raison enregistrée
- L’utilisation d’enzymes est suivie comme un coût, et non comme un intrant de procédé contrôlé
- Les catégories de temps d’arrêt sont trop larges pour guider l’action
- Les décisions d’achat sont prises sans données de performance de l’usine
Un tableau de bord doit réduire les débats. Il doit rendre la prochaine action plus claire.
Comment ManiFlow Catalytics accompagne les programmes enzymatiques pilotés par les KPI
ManiFlow Catalytics travaille avec des usines d’amidon de manioc qui veulent relier l’approvisionnement enzymatique à de véritables résultats de production, et non à des affirmations génériques.
Nous accompagnons :
- La revue du procédé autour du comportement de la suspension, de la séparation et des points de perte
- Des recommandations pratiques de dosage alignées sur les contraintes de l’usine
- La planification d’essais avec des KPI mesurables
- Le soutien à la discipline de dosage et aux bonnes pratiques de manipulation
- La réduction du risque achats grâce à une planification fiable de l’approvisionnement
- L’interprétation des KPI face aux changements de matière première et aux variations saisonnières
L’objectif est simple : aider votre équipe à produire de manière plus stable, à récupérer davantage de valeur à partir des mêmes racines, et à prendre des décisions enzymatiques fondées sur des preuves.
Demander un devis pour votre ligne d’amidon de manioc
Si votre usine analyse des pertes de rendement, l’amidon dans la pulpe, la viscosité de la suspension, la consommation d’eau, la charge des eaux usées ou les temps d’arrêt, ManiFlow Catalytics peut vous aider à évaluer où un support enzymatique peut s’intégrer.
Demander un devis et partagez vos contraintes de procédé, votre KPI cible, votre volume de production et vos points de douleur actuels. Nous répondrons avec une discussion pratique sur l’approvisionnement et le dosage, construite autour de votre ligne.