Tolok Ukur Energi dan Air untuk Pabrik Pati Singkong: Titik Awal Umum Proyek Efisiensi
Dalam produksi pati singkong, kinerja energi dan air jarang ditentukan oleh satu mesin atau satu pengaturan saja. Biasanya, kinerja tersebut merupakan hasil dari kualitas umbi, disiplin pencucian, kondisi pemarutan, viskositas slurry, perilaku pemisahan, pengendalian air daur ulang, serta seberapa berat beban kerja pengering di akhir lini produksi.
Karena itu, tolok ukur yang berguna tidak dimulai dari angka generik. Tolok ukur yang baik dimulai dari neraca massa pabrik itu sendiri dan beberapa titik proses utama tempat kehilangan mulai terlihat.
ManiFlow Catalytics berperan sebagai pemasok enzim untuk proses pati singkong dengan fokus praktis: membantu tim pabrik menstabilkan perilaku slurry, menjaga kecerahan pati, meningkatkan pemisahan, serta mengurangi beban energi dan air yang tidak perlu tanpa menambah kompleksitas dalam operasi harian.
Mengapa tolok ukur pati singkong sangat bervariasi
Dua pabrik dengan peralatan terpasang yang serupa dapat menunjukkan profil utilitas yang sangat berbeda. Penyebabnya biasanya tidak sulit ditemukan:
- Kesegaran umbi dan kandungan serat berubah sepanjang musim.
- Beban tanah memengaruhi kebutuhan pencucian.
- Keausan pemarut mengubah pelepasan pati dan terbawanya serat.
- Viskositas slurry memengaruhi pemompaan, penyaringan, dan kinerja hidrosiklon.
- Kualitas air daur ulang mengubah stabilitas pemisahan.
- Kinerja dewatering menentukan berapa banyak kelembapan yang harus dihilangkan oleh pengering.
- Beban air limbah meningkat ketika pati dan material terlarut tidak dipulihkan secara bersih.
Tolok ukur hanya berguna jika mempertimbangkan variasi ini. Untuk pabrik pati singkong, proyek efisiensi yang paling kuat biasanya dimulai dari proses basah, jauh sebelum tahap pengeringan akhir.
Tolok ukur pertama: air masuk, air digunakan kembali, air dibuang
Air bukan sekadar utilitas dalam produksi pati singkong. Air berfungsi sebagai media pembawa, pemisah, pencuci, sekaligus sumber risiko proses.
Tolok ukur di lantai pabrik sebaiknya membagi air ke dalam tiga kelompok praktis:
-
Air bersih yang masuk ke proses
Lacak di mana air bersih benar-benar diperlukan untuk kualitas produk dan di mana air tersebut digunakan karena air daur ulang tidak stabil.
-
Air proses yang disirkulasikan kembali
Pantau apakah air daur ulang membantu proses atau justru membawa padatan halus, senyawa pembentuk warna, kecenderungan berbusa, atau beban mikroba kembali ke tahap-tahap kritis.
-
Air limbah yang keluar dari pabrik
Identifikasi apakah beban buangan disebabkan oleh material terlarut yang memang nyata, kehilangan pati, kehilangan serat, atau disiplin pemisahan yang kurang baik.
Tujuannya bukan sekadar mengurangi air. Tujuannya adalah mengurangi air yang salah: pengenceran yang tidak terkendali, flushing yang tidak perlu, loop daur ulang yang tidak stabil, dan buangan yang dipicu oleh kehilangan material.
Tolok ukur kedua: energi berdasarkan titik tekanan proses
Energi di pabrik pati singkong sering dibahas pada area pengering, tetapi pengering hanyalah pengumpul biaya terakhir.
Sebelum hanya berfokus pada kebutuhan panas, lakukan benchmarking pada titik-titik tekanan berikut:
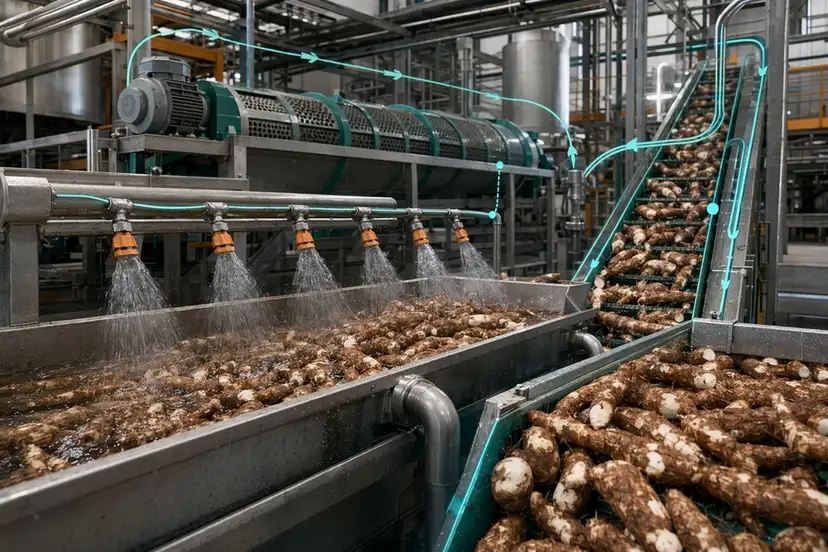
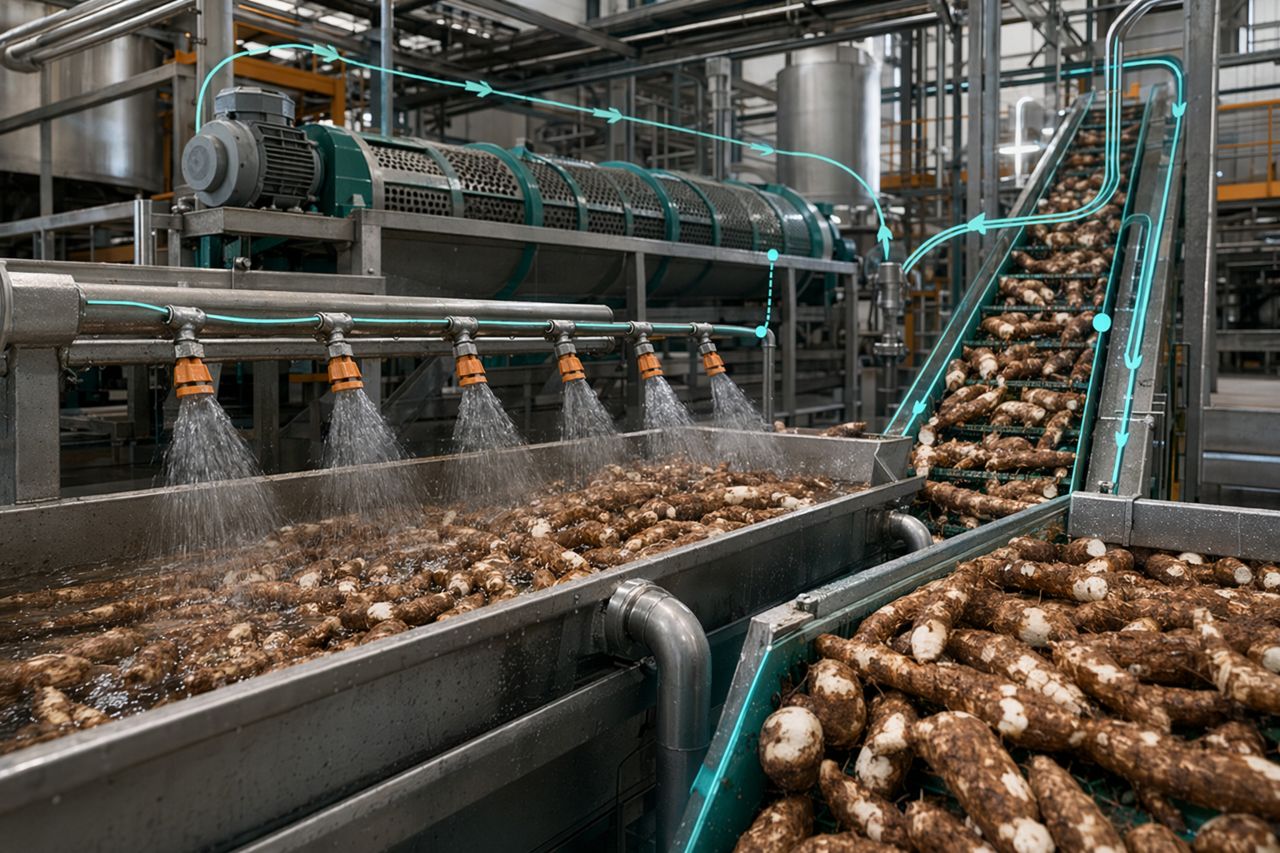
Pencucian dan persiapan umbi
Beban tanah yang tinggi, pengumpanan umbi yang tidak konsisten, dan pengendalian pencucian yang buruk meningkatkan penggunaan air serta menaikkan beban pada klarifikasi hilir. Jika pencucian tidak konsisten, bagian lain pabrik harus mengompensasi dengan lebih banyak air, lebih banyak pembersihan, dan lebih banyak waktu henti.
Pemarutan dan ekstraksi
Kondisi pemarut berdampak langsung pada pelepasan pati. Ketika pelepasan pati buruk, operator sering mengompensasi dengan aliran yang lebih tinggi, waktu tinggal yang lebih lama, beban penyaringan yang lebih besar, atau lebih banyak daur ulang. Hal ini menciptakan penalti energi dan air yang tersembunyi.
Transfer slurry dan penyaringan
Viskositas adalah isu operasional yang praktis. Slurry yang kental dan tidak stabil dapat meningkatkan beban pompa, menurunkan efisiensi penyaringan, dan mendorong operator melakukan pengenceran. Disiplin dosis dan pengondisian slurry dapat membantu lini berjalan dengan lebih sedikit air korektif.
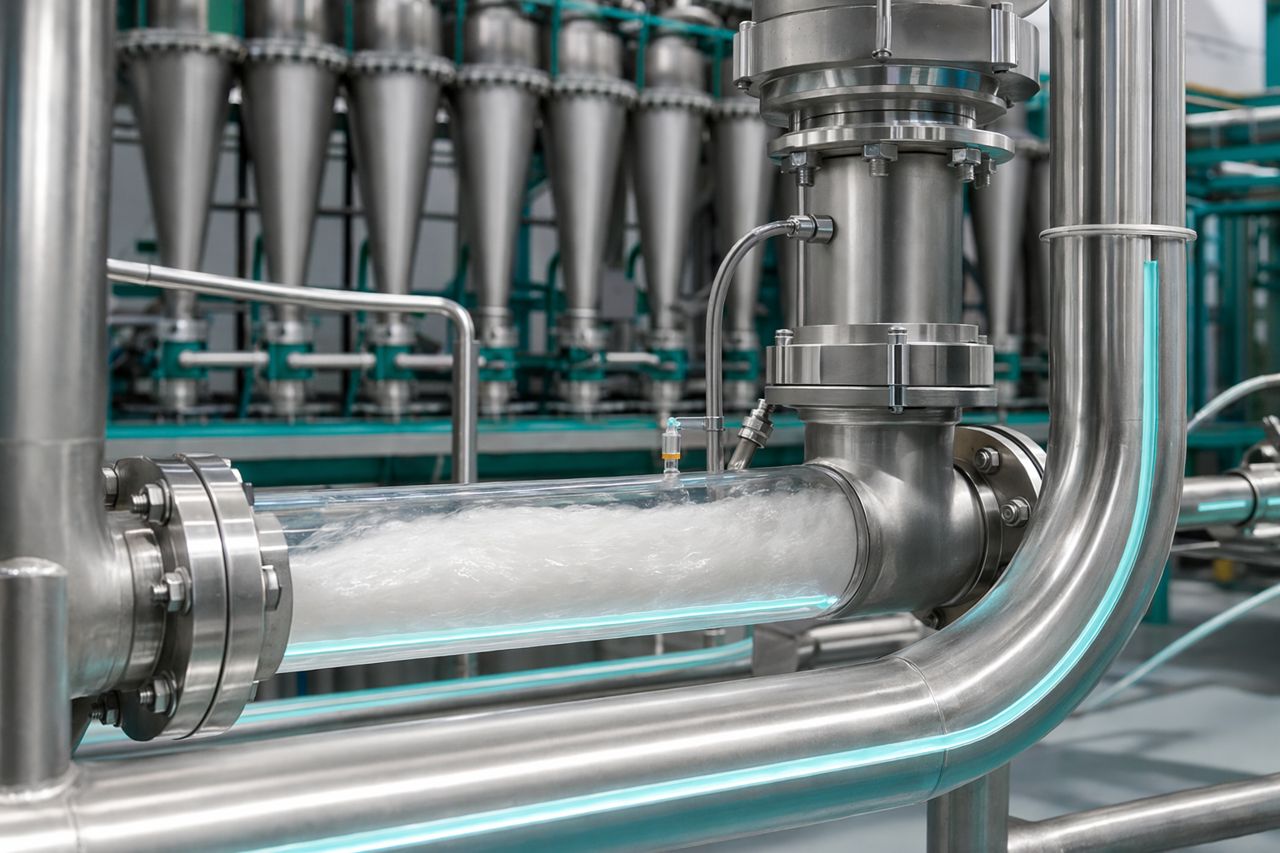
Pemisahan hidrosiklon
Ketika konsistensi umpan berubah, tahap hidrosiklon dapat kehilangan ketajaman pemisahan. Hal ini memengaruhi pemulihan pati, penghilangan protein, terbawanya serat, kecerahan, dan beban air limbah. Perilaku slurry yang stabil mendukung pemisahan yang stabil.
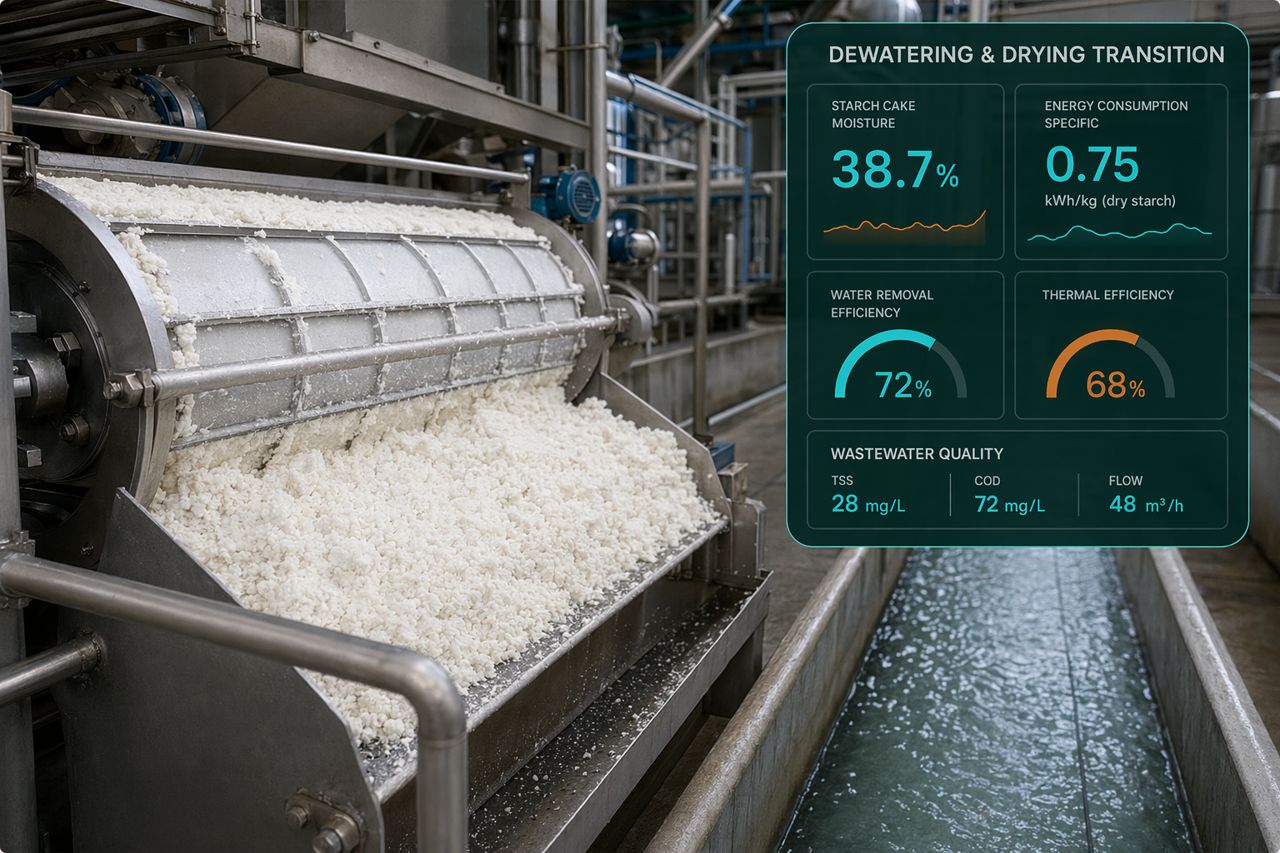
Dewatering dan pengeringan
Setiap titik kelembapan yang tersisa setelah dewatering menjadi beban kerja tambahan bagi pengering. Peningkatan pelepasan, pencucian, dan pemisahan di hulu dapat mengurangi beban energi termal tanpa memaksa tim pengering menyelesaikan masalah yang sebenarnya berasal dari proses basah.
Di mana proyek efisiensi yang didukung enzim biasanya dimulai
Solusi enzim bukan jalan pintas untuk menggantikan disiplin proses. Enzim bekerja paling baik ketika dikaitkan dengan bottleneck yang jelas dan dikendalikan dalam jendela operasi pabrik.
Titik awal yang umum meliputi:
- Pengendalian viskositas slurry ketika pengenceran telah menjadi koreksi default.
- Dukungan pelepasan pati ketika struktur serat membatasi efisiensi ekstraksi.
- Stabilitas pemisahan ketika padatan halus dan material terlarut yang terbawa mengganggu kinerja hidrosiklon.
- Perlindungan kecerahan ketika kualitas air proses dan waktu tinggal meningkatkan risiko warna.
- Pengurangan beban air limbah ketika material yang masih dapat dipulihkan ikut keluar bersama efluen.
Nilai komersialnya bersifat praktis: lebih sedikit air korektif, lebih sedikit shift yang tidak stabil, pemisahan yang lebih bersih, disiplin pemulihan yang lebih baik, serta beban yang lebih rendah pada sistem air limbah dan pengeringan.
Checklist sederhana benchmarking pabrik
Sebelum memulai proyek efisiensi, bangun baseline yang dapat dipercaya oleh operator, maintenance, QA, dan procurement.
Jika memungkinkan, lacak hal-hal berikut berdasarkan shift dan lot umbi:
- Asupan air bersih berdasarkan area proses.
- Titik pengembalian air daur ulang dan perubahan kualitas yang terlihat.
- Konsistensi slurry sebelum penyaringan dan pemisahan.
- Ketidakstabilan pemompaan, pembentukan busa, atau kejadian pengenceran abnormal.
- Stabilitas tekanan hidrosiklon dan respons pemisahan.
- Indikator kehilangan pati pada aliran serat dan air limbah.
- Perilaku dewatering sebelum pengeringan.
- Perubahan beban pengering yang terkait dengan variasi di hulu.
- Frekuensi pembersihan dan penghentian tidak terencana.
- Kecerahan pati akhir dan titik kontrol kualitas.
Tingkat benchmarking seperti ini membantu memisahkan peningkatan proses yang nyata dari gangguan musiman.
Cara menghindari keputusan benchmarking yang kurang tepat
Proyek efisiensi dapat gagal ketika tim mengejar target yang salah. Perhatikan jebakan berikut:
- Mengurangi air sebelum memastikan dampaknya terhadap kualitas produk.
- Memperlakukan air limbah hanya sebagai isu di ujung pipa.
- Mengharapkan pengering mengompensasi dewatering yang buruk.
- Menggunakan bahan kimia atau enzim tanpa rencana tata kelola dosis.
- Membandingkan pabrik tanpa menyesuaikan kualitas umbi dan kondisi peralatan.
- Mengabaikan perilaku operator saat kondisi proses terganggu.
Tolok ukur yang andal harus mendukung keputusan di lantai pabrik, bukan hanya di spreadsheet.
Kontribusi ManiFlow Catalytics dalam diskusi ini
ManiFlow Catalytics mendukung produsen pati singkong dengan program enzim yang dirancang berdasarkan kendala nyata pabrik: umbi yang bervariasi, ketidakstabilan proses basah, persyaratan kecerahan, batas pemisahan, dan risiko procurement.
Pendekatan kami bersifat praktis:
- Mendefinisikan masalah operasi sebelum merekomendasikan produk.
- Menyelaraskan penggunaan enzim dengan kontrol proses yang sudah ada.
- Mendukung uji coba dengan kriteria keberhasilan yang jelas.
- Berfokus pada yield, disiplin penggunaan air, kinerja pemisahan, dan beban air limbah.
- Membantu procurement mengevaluasi keandalan pasokan, penanganan, dan konsistensi hasil.
Jika pabrik Anda sedang melakukan benchmarking penggunaan energi dan air, langkah pertama terbaik adalah mengidentifikasi di mana lini produksi sedang melakukan kompensasi: pengenceran tambahan, daur ulang tambahan, pemisahan yang tidak stabil, beban buangan yang tinggi, atau tekanan pada pengering yang disebabkan oleh masalah di hulu.
Minta penawaran
Sedang merencanakan proyek efisiensi pati singkong atau meninjau opsi enzim untuk proses basah Anda?
Gunakan formulir minta penawaran di situs untuk membagikan target proses, bottleneck saat ini, dan perkiraan volume pasokan. ManiFlow Catalytics akan merespons dengan rekomendasi praktis sesuai kondisi pabrik Anda.