出荷前にキャッサバパルプ中の残留でんぷんを監査する | ManiFlow Catalytics
キャッサバでんぷん工場向けの実践的な現場ガイド:パルプ中の残留でんぷんを監査し、歩留まりを守り、分離管理を改善し、調達リスクを低減する方法。
Request pricing キャッサバでんぷん工場向けの実践的な現場ガイド:パルプ中の残留でんぷんを監査し、歩留まりを守り、分離管理を改善し、調達リスクを低減する方法。
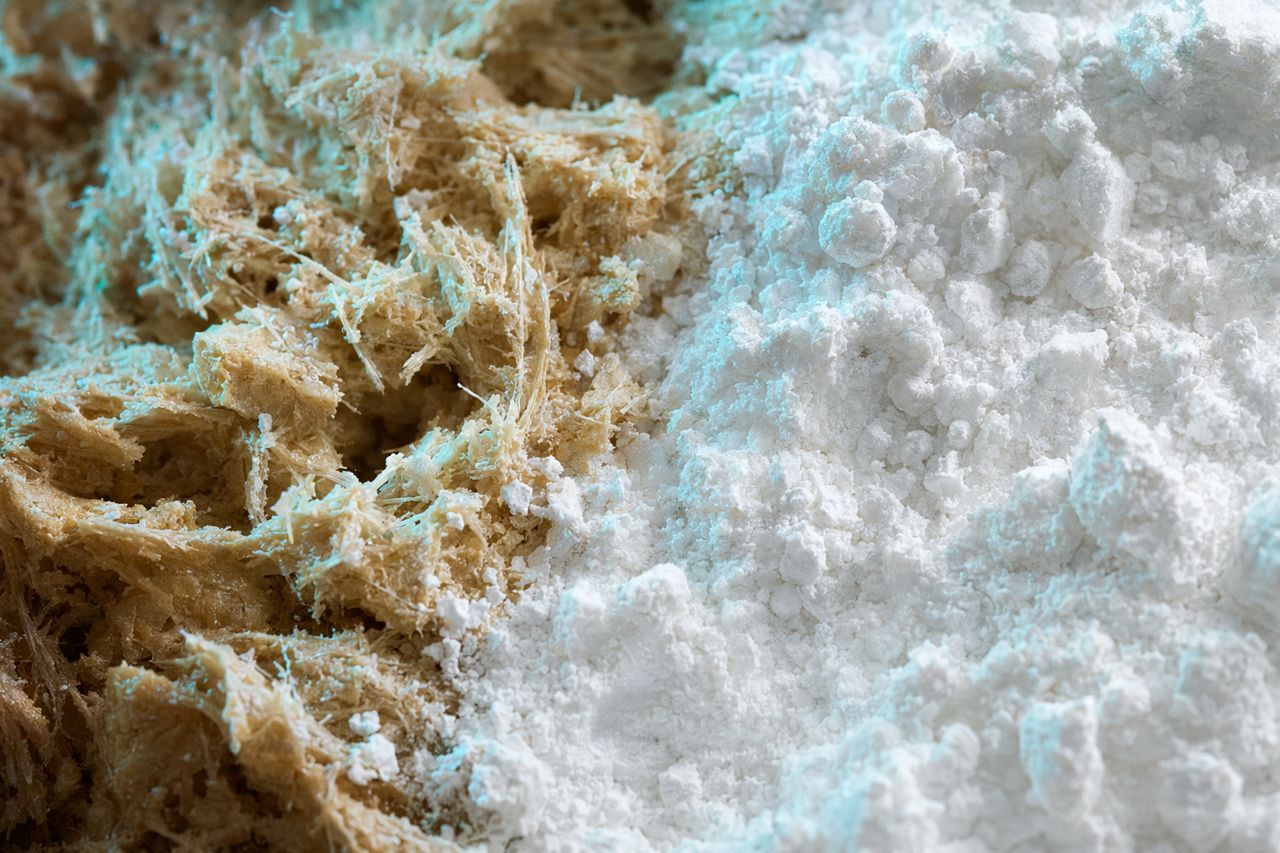
Request pricingキャッサバパルプは、工場が「廃棄物である」と証明するまでは廃棄物ではありません。多くの工場では、破砕、希釈、篩分け、ハイドロサイクロンのバランス、繊維洗浄、または酵素添加量の管理がずれることで、抽出ラインから排出されるパルプに回収可能なでんぷんがまだ含まれています。
残留でんぷん監査は、工場長に実践的な答えを与えます。つまり、価値をパルプ流から外へ流出させているのか、それともラインが意図どおりに分離できているのか、という判断です。
キャッサバでんぷん工場にとって、これは研究室だけの作業ではありません。生産管理の習慣です。監査では、サンプリング、工程設定、パルプの取り扱い、でんぷんの白度、水使用量、シフトごとの作業行動を結び付け、明確な操業像として把握する必要があります。
ManiFlow Catalyticsは、キャッサバでんぷん加工向けの酵素サプライヤーを必要とする工場を、ライン全体を見据えた実践的な視点で支援します。対象には、スラリー挙動、分離負荷、粘度管理、オペレーターの一貫性、調達の信頼性が含まれます。
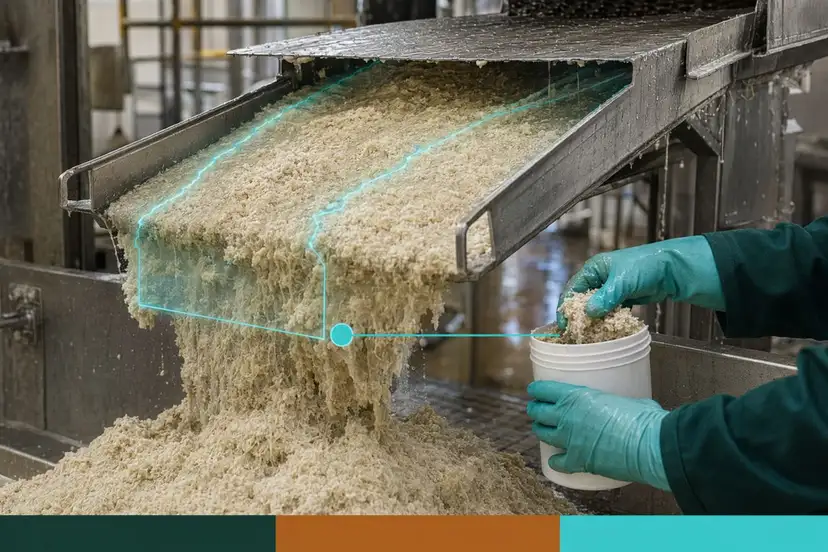
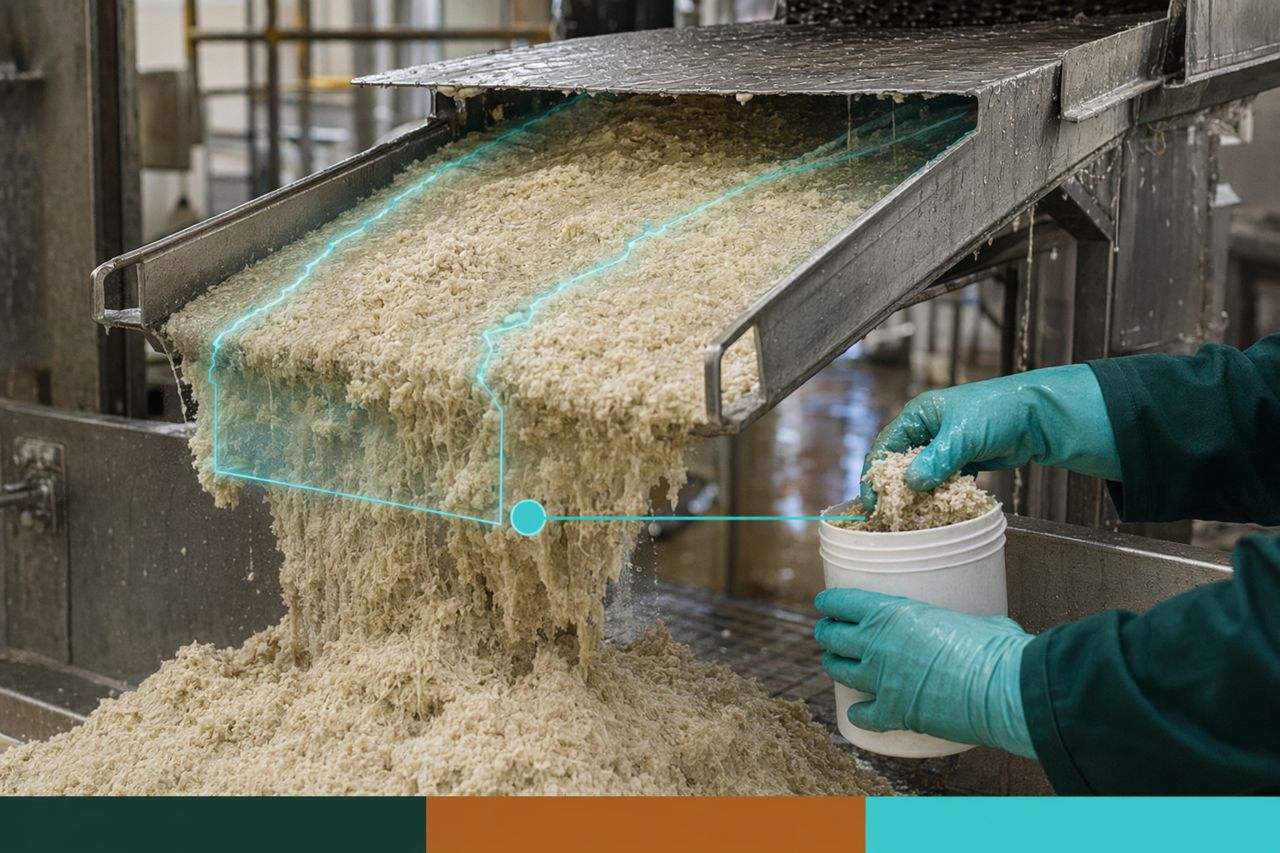
ここにナレーションなしの解説動画を埋め込んでください:スクリーン排出部から監査台へ移動するキャッサバパルプと、回収可能なでんぷんがラインから逃げる可能性のある箇所を示すシアン色のフロートレーサー。
キャッサバパルプ中の残留でんぷんは、工場の採算性に直接影響します。
繊維にでんぷんが過剰に残ると、工場では次のような問題が発生します:
この問題は、しばしば目の前にあっても見過ごされます。パルプ排出は正常に見えるかもしれません。オペレーターには流れが安定しているように見えるかもしれません。しかし、パルプ流がでんぷんを運んでいる場合、工場は販売可能な製品を毎時間失っていることになります。
パルプ中の残留でんぷんは、単一の原因だけで発生することはまれです。通常は、小さなずれが連鎖して起こります。
鮮度、皮の混入量、土砂の持ち込み、繊維質の多い根、季節による乾物量の変動は、いずれも原料根の崩れ方を変化させます。前処理エリアが安定していなければ、抽出エリアがその問題を引き継ぐことになります。
原料根の破壊が不十分だと、でんぷん粒は繊維内に閉じ込められたままになります。スクリーン室が原因とされることがありますが、ロスはもっと前の工程で始まっている可能性があります。
工程水が少なすぎると、繊維マットがでんぷんを保持しやすくなります。水が多すぎると、下流の分離工程に過負荷がかかり、オペレーターが判断するためのシグナルも薄まります。目標は、洗浄水を最大化することではなく、安定したスラリー挙動を実現することです。
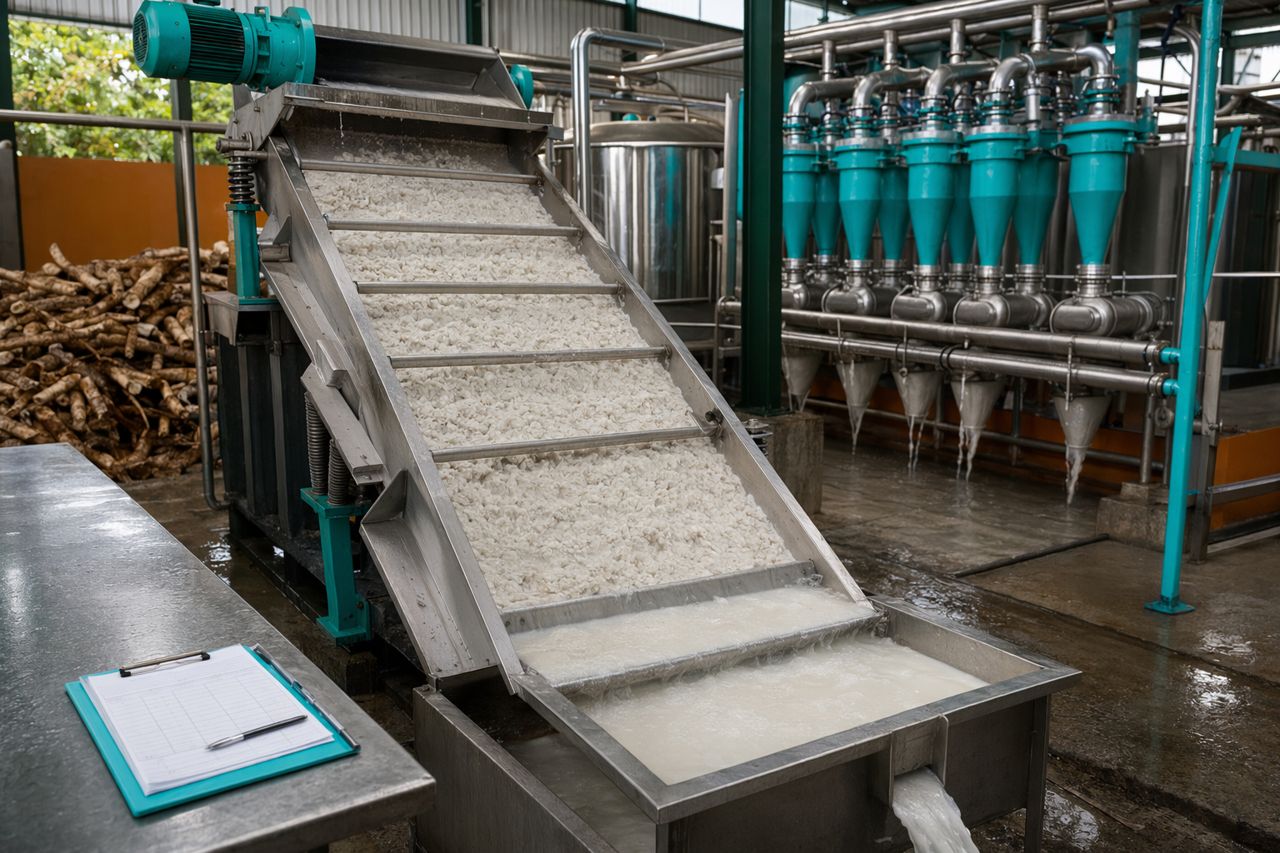
摩耗したスクリーン、損傷したパネル、閉塞した部分、不適切なスプレーパターン、不安定な供給は、いずれもでんぷんをパルプ流へ押し出す要因になります。スクリーン点検は、単なる保全間隔ではなく、実際のパルプ監査結果と結び付けるべきです。
上流でパルプの持ち越しが増えると、下流設備はより汚れた負荷と戦う必要があります。これは、でんぷん白度、分離効率、洗浄需要に影響します。
キャッサバでんぷん加工における酵素使用は、制御されたスラリー移動と分離挙動を支えるものであるべきです。適合しない酵素、不安定な添加、または不適切な添加ポイントは、回避可能なばらつきを生みます。監査は、問題が機械的要因、運用上の要因、生化学的要因、またはそれらの組み合わせによるものかを特定する助けになります。
有用な監査は、シフトチームにとって十分にシンプルでありながら、経営判断に耐えるだけの強度を備えている必要があります。
すべてのパルプを1つの数値として扱わないでください。可能であれば、実際の排出ポイントごとに監査を分けます:
これにより、結果を実行可能なものにできます。最終パルプだけを確認した場合、工場はロスがあることは把握できても、どこを是正すべきかは分からない可能性があります。
残留でんぷんロスは、1日の中で最も安定している時間帯ではなく、移行時に最も悪化することがよくあります。
次のタイミングのサンプルを含めます:
最も状態の良い瞬間に採取した単一の整ったサンプルは、監査ではありません。それは単なるスナップショットです。
すべてのパルプ結果は、生産状況と結び付ける必要があります。オペレーターがすでに理解している実践的な変数を記録します:
これにより、監査が責任追及の道具になることを防げます。監査はトラブルシューティングの地図になります。
経営層が必要としているのは、孤立した技術的数値ではありません。ロスが何を意味するのかを知ることです。
監査を次の内容に変換します:
ここで、残留でんぷん監査は、調達、操業、財務のすべてに同時に役立つものになります。
適切に実施された監査では、残留でんぷんが特定の条件下でのみ高くなることが示される場合があります。これは是正範囲を絞り込めるため、非常に有益です。
一般的な所見には次のようなものがあります:
目標は、完璧な条件を追い求めることではありません。目標は、ロスを管理された範囲内に保ち、パルプ流が日常的な歩留まり漏れになる前に対応することです。
監査がスラリー挙動または工程ばらつきを示している場合、酵素サプライヤーとの会話は実践的であるべきです。
次の支援を求めてください:
キャッサバでんぷん加工向けの優れた酵素サプライヤーは、酵素性能を工場の成果、すなわち回収率、分離安定性、でんぷん白度、排水負荷、稼働時間に結び付けられるよう、チームを支援するべきです。
次の兆候は、迅速に調査すべき理由として扱ってください:
これらはいずれも、酵素が間違っている、または設備が故障していることを自動的に証明するものではありません。証明しているのは、工程が十分に管理されていないということです。
監査後は、証拠に合った措置を選択します。
破砕状態、供給の一貫性、原料根の前処理、保全タイミングを見直してください。繊維内に閉じ込められたままのでんぷんを、下流の洗浄で回収できると期待すべきではありません。
スクリーン状態、スプレーパターン、供給分配、負荷を点検してください。保全前後の結果を比較し、工場が変更による経済価値を把握できるようにします。
希釈管理、混合、保持時間、酵素添加ポイントを見直してください。目標は、ラインを通じて再現性のあるスラリー移動を実現することです。
投入源ごとに監査結果を分けてください。調達判断には、納入された原料根のコストだけでなく、工程への影響も含めるべきです。
点検、引き継ぎメモ、対応限界を標準化してください。残留でんぷん管理は、経験豊富なオペレーターが勤務しているかどうかに依存すべきではありません。
構成が明確であれば、優れた報告書は数ページに収めることができます:
報告書は実践的に保ってください。最良の監査とは、工場が繰り返し、改善し、活用できる監査です。
ManiFlow Catalyticsは、より安定した分離挙動、より良い添加量管理、信頼性の高い供給判断を必要とするキャッサバでんぷん工場と協力しています。私たちは、生産チームと調達チームが、残留でんぷんロスの発生源と、実際の工場ラインにおける酵素戦略の適合方法を評価できるよう支援します。
パルプ流が回収可能なでんぷんを運んでいる可能性がある場合は、サイト内のお見積り依頼フォームをご利用ください。工程目標、原料根のばらつき、現在の課題、ロスが見られる工程段階を共有してください。貴工場に適した実践的な供給および技術サポートの進め方をご提案します。
お問い合わせフォームからお見積りを依頼し、まずは最初に管理したいパルプ流から始めてください。
Tell us your application and volume — we reply with pricing and lead time.