출하 전 카사바 펄프의 잔류 전분 감사 | ManiFlow Catalytics
카사바 전분 공장을 위한 실무형 현장 가이드: 펄프 내 잔류 전분을 감사하고, 수율을 보호하며, 분리 공정 관리 수준을 높이고, 조달 리스크를 줄이는 방법.
Request pricing 카사바 전분 공장을 위한 실무형 현장 가이드: 펄프 내 잔류 전분을 감사하고, 수율을 보호하며, 분리 공정 관리 수준을 높이고, 조달 리스크를 줄이는 방법.
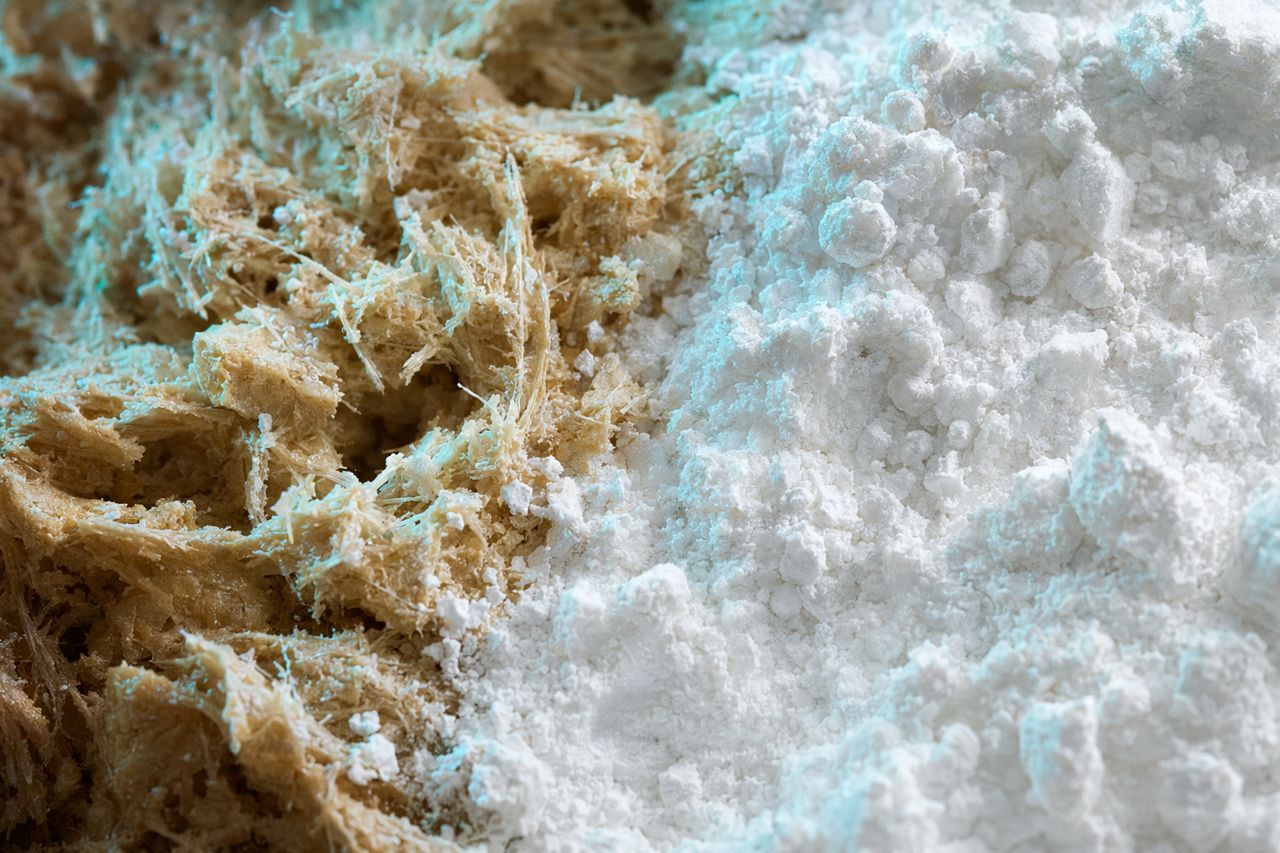
Request pricing카사바 펄프는 공장이 그것이 폐기물임을 입증하기 전까지 폐기물이 아닙니다. 많은 공장에서 추출 라인을 떠나는 펄프에는 여전히 회수 가능한 전분이 남아 있습니다. 이는 마쇄, 희석, 스크리닝, 하이드로사이클론 밸런스, 섬유 세척 또는 효소 투입 관리가 흐트러졌기 때문일 수 있습니다.
잔류 전분 감사는 공장 관리자에게 실질적인 답을 제공합니다. 우리는 펄프 흐름을 통해 가치를 밖으로 내보내고 있는가, 아니면 라인이 의도대로 분리하고 있는가?
카사바 전분 공장에서 이는 실험실만의 작업이 아닙니다. 생산 관리를 위한 운영 습관입니다. 감사는 샘플링, 공정 설정, 펄프 취급, 전분 백도, 물 사용량, 교대조 행동을 하나의 명확한 운영 그림으로 연결해야 합니다.
ManiFlow Catalytics는 카사바 전분 가공용 효소 공급업체가 필요한 공장을 지원하며, 슬러리 거동, 분리 부하, 점도 제어, 작업자 일관성, 조달 신뢰성을 포함한 전체 라인 관점에서 실용적인 접근을 제공합니다.
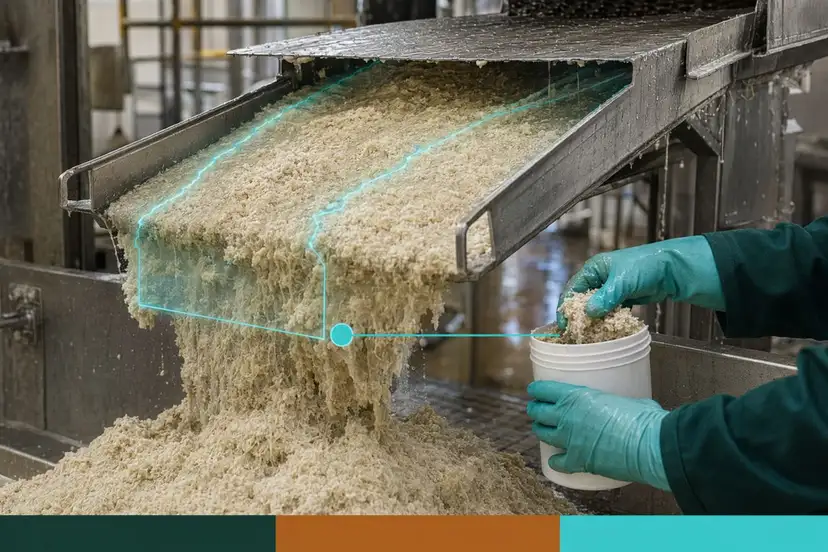
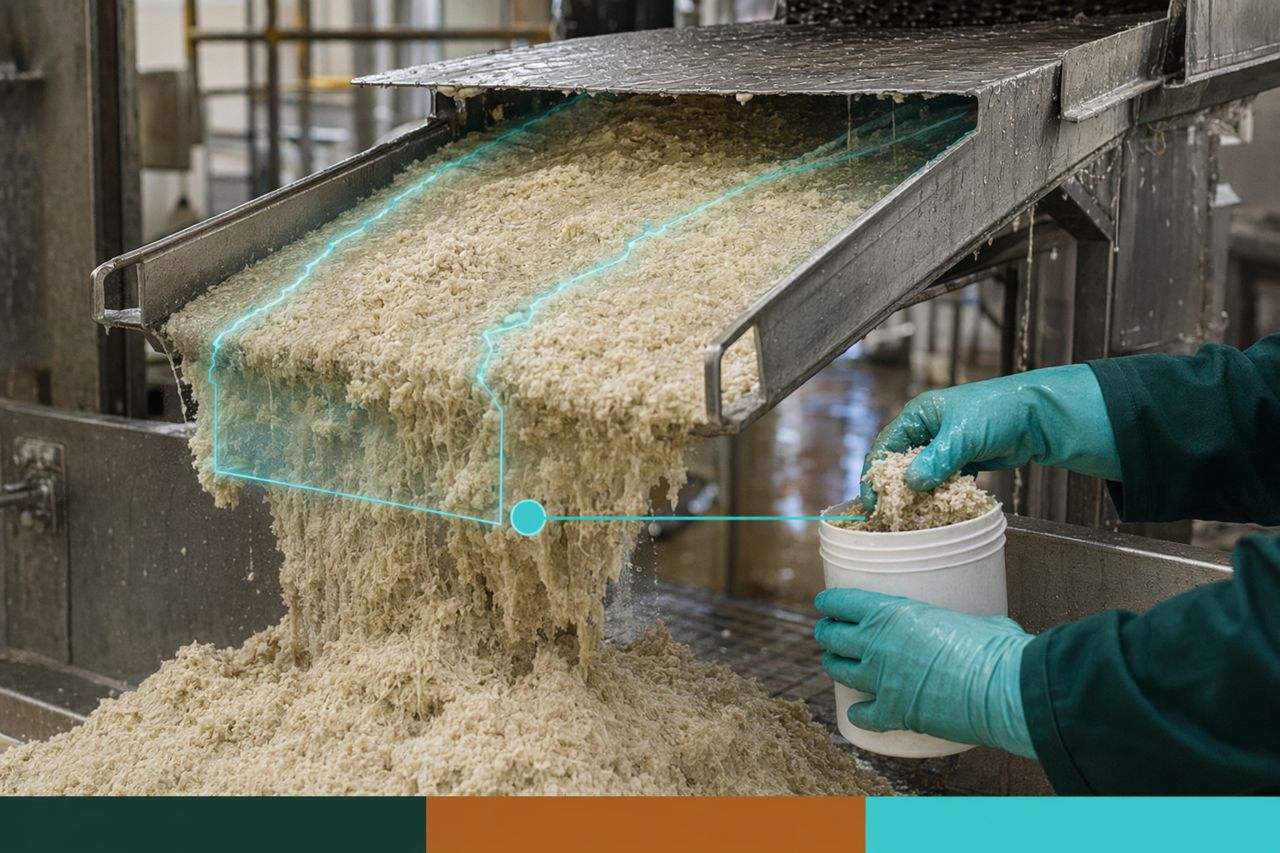
여기에 얼굴이 나오지 않는 설명 영상을 삽입하십시오. 스크린 배출부에서 감사 테이블로 이동하는 카사바 펄프와, 회수 가능한 전분이 라인에서 빠져나갈 수 있는 지점을 보여주는 시안색 흐름 추적선을 포함합니다.
카사바 펄프 내 잔류 전분은 공장 경제성에 직접적인 영향을 줍니다.
섬유와 함께 너무 많은 전분이 남아 있으면 공장은 다음과 같은 문제를 겪게 됩니다.
이 문제는 종종 눈앞에 있어도 드러나지 않습니다. 펄프 배출은 정상처럼 보일 수 있습니다. 작업자는 흐름이 안정적이라고 볼 수 있습니다. 그러나 펄프 흐름이 전분을 싣고 나간다면 공장은 매시간 판매 가능한 제품을 잃고 있는 것입니다.
펄프 내 잔류 전분은 단일 원인으로 발생하는 경우가 드뭅니다. 보통 작은 이탈들이 연쇄적으로 쌓인 결과입니다.
신선도, 껍질 혼입량, 흙 유입, 섬유질이 많은 원료, 계절별 건물 함량 변화는 모두 원료가 분쇄되는 방식을 바꿉니다. 전처리 구역이 일관되지 않으면 추출 구역이 그 문제를 그대로 떠안게 됩니다.
원료 파쇄가 불완전하면 전분 입자가 섬유 안에 갇힌 채 남습니다. 스크린실이 원인으로 지목될 수 있지만, 실제 손실은 그보다 앞단에서 시작된 것입니다.
공정수가 너무 적으면 섬유 매트가 전분을 붙잡을 수 있습니다. 반대로 물이 너무 많으면 후단 분리 부하가 커지고 작업자가 읽어야 할 신호가 희석됩니다. 목표는 최대 세척수 사용이 아니라 안정적인 슬러리 거동입니다.
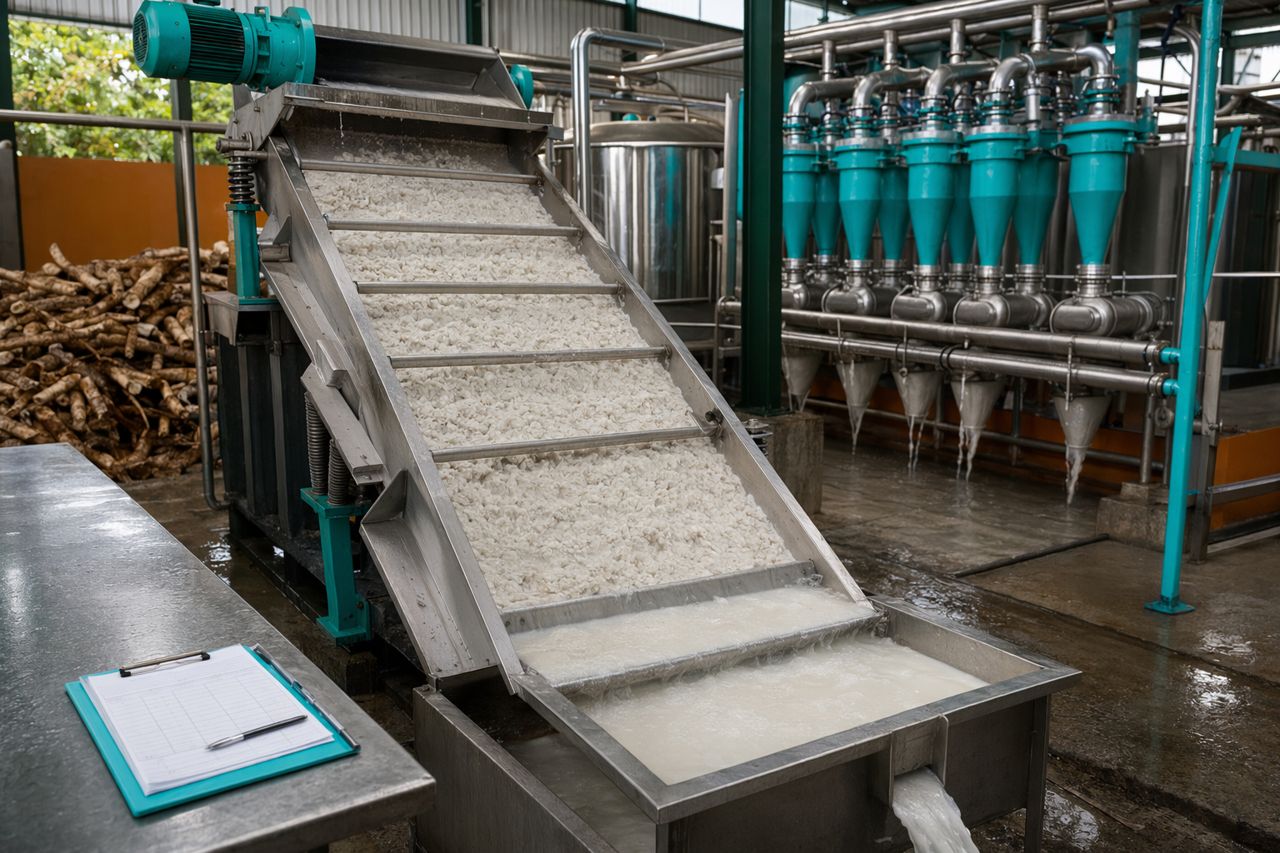
마모된 스크린, 손상된 패널, 막힌 구간, 불량한 분사 패턴, 불안정한 공급은 모두 전분을 펄프 흐름으로 밀어낼 수 있습니다. 스크린 점검은 단순한 정비 주기가 아니라 실제 펄프 감사 결과와 연결되어야 합니다.
상류에서 펄프 동반 유입이 증가하면 하류 장비는 더 오염된 부하를 처리해야 합니다. 이는 전분 백도, 분리 효율, 세척 요구량에 영향을 줍니다.
카사바 전분 가공에서 효소 사용은 슬러리 이동과 분리 거동을 제어하는 데 기여해야 합니다. 부적합한 제품 선택, 불일치한 투입, 또는 부적절한 투입 지점은 불필요한 변동성을 만들 수 있습니다. 감사는 문제가 기계적 원인인지, 운영상 원인인지, 생화학적 원인인지, 또는 그 조합인지를 파악하는 데 도움이 됩니다.
유용한 감사는 교대조가 실행할 수 있을 만큼 단순하면서도 경영 의사결정에 충분할 만큼 견고해야 합니다.
모든 펄프를 하나의 숫자로 취급하지 마십시오. 가능하다면 실제 배출 지점별로 감사를 구분하십시오.
이렇게 해야 결과를 실행 가능한 정보로 만들 수 있습니다. 최종 펄프만 확인하면 공장은 손실이 있다는 사실은 알 수 있지만, 어디를 수정해야 하는지는 모를 수 있습니다.
잔류 전분 손실은 하루 중 가장 안정적인 시간이 아니라 전환 구간에서 가장 나쁜 경우가 많습니다.
다음 상황의 샘플을 포함하십시오.
가장 좋은 순간에 채취한 깔끔한 단일 샘플은 감사가 아닙니다. 그것은 단지 한 장의 스냅샷입니다.
모든 펄프 결과는 생산 맥락과 연결되어야 합니다. 작업자가 이미 이해하고 있는 실무 변수를 기록하십시오.
이렇게 하면 감사가 책임 추궁 도구가 되는 것을 막을 수 있습니다. 감사는 문제 해결 지도가 됩니다.
경영진에게 필요한 것은 고립된 기술 수치가 아닙니다. 손실이 무엇을 의미하는지 알아야 합니다.
감사 결과를 다음으로 전환하십시오.
이 지점에서 잔류 전분 감사는 조달, 운영, 재무 모두에 동시에 유용한 도구가 됩니다.
잘 수행된 감사는 특정 조건에서만 잔류 전분이 높다는 사실을 보여줄 수 있습니다. 이는 개선 범위를 좁힐 수 있기 때문에 가치가 큽니다.
일반적인 발견 사항은 다음과 같습니다.
목표는 완벽한 조건을 추구하는 것이 아닙니다. 목표는 손실을 관리 가능한 범위 안에 유지하고, 펄프 흐름이 일상적인 수율 누출이 되기 전에 대응하는 것입니다.
감사 결과가 슬러리 거동 또는 공정 변동성을 가리킨다면, 효소 공급업체와의 대화는 실무적이어야 합니다.
다음 사항에 대한 지원을 요청하십시오.
카사바 전분 가공을 위한 강력한 효소 공급업체는 귀사의 팀이 효소 성능을 공장 성과와 연결하도록 도와야 합니다. 즉 회수율, 분리 안정성, 전분 백도, 폐수 부하, 가동 시간을 함께 봐야 합니다.
다음 징후는 신속한 조사가 필요한 이유로 보아야 합니다.
이 중 어떤 것도 효소가 잘못되었거나 장비가 고장났다는 것을 자동으로 증명하지는 않습니다. 다만 공정이 충분히 관리되고 있지 않다는 사실을 보여줍니다.
감사 후에는 증거에 맞는 조치를 선택하십시오.
마쇄 상태, 공급 일관성, 원료 전처리, 정비 시점을 검토하십시오. 섬유 내부에 갇힌 전분을 후단 세척이 회수해 줄 것이라고 기대하지 마십시오.
스크린 상태, 분사 패턴, 공급 분포, 부하를 점검하십시오. 정비 전후 결과를 비교하여 공장이 변경의 경제적 가치를 알 수 있도록 하십시오.
희석 관리, 혼합, 체류 시간, 효소 투입 지점을 검토하십시오. 목표는 라인을 통과하는 슬러리 이동을 반복 가능하게 만드는 것입니다.
투입 원천별로 감사 결과를 구분하십시오. 조달 결정에는 납품 원료 비용뿐 아니라 공정 영향도 포함되어야 합니다.
점검 항목, 인수인계 기록, 대응 한계를 표준화하십시오. 잔류 전분 관리는 한 명의 숙련 작업자가 근무 중인지 여부에 의존해서는 안 됩니다.
구조가 명확하다면 좋은 보고서는 몇 페이지 안에 들어갈 수 있습니다.
보고서는 실무적으로 유지하십시오. 최고의 감사는 공장이 반복하고, 개선하며, 실제로 사용하는 감사입니다.
ManiFlow Catalytics는 더 엄격한 분리 거동, 더 나은 투입 관리, 신뢰할 수 있는 공급 결정을 필요로 하는 카사바 전분 공장과 함께합니다. 우리는 생산팀과 조달팀이 잔류 전분 손실의 발생 지점을 평가하고, 효소 전략이 실제 공장 라인에 어떻게 맞는지 판단하도록 지원합니다.
귀사의 펄프 흐름이 회수 가능한 전분을 운반하고 있을 가능성이 있다면, 현장 견적 요청 양식을 사용하십시오. 공정 목표, 원료 변동성, 현재 문제점, 손실이 나타나는 단계를 공유해 주십시오. 귀사 공장에 맞는 실무적 공급 및 기술 지원 경로로 답변드리겠습니다.
문의 양식을 통해 견적을 요청하고, 먼저 관리하고 싶은 펄프 흐름부터 시작하십시오.
Tell us your application and volume — we reply with pricing and lead time.