Sanitização e Controle Microbiano em Polpa de Amido de Mandioca, Peneiras e Sistemas de Decantação
Plantas de amido de mandioca operam com contato úmido. As raízes chegam com carga de solo, fragmentos de casca, microrganismos do campo e frescor variável. Assim que a linha de ralação abre a raiz, o processo se transforma em um circuito de polpa quente e rico em nutrientes, no qual o crescimento microbiano pode avançar rapidamente se o tempo de retenção, a drenabilidade e a disciplina de limpeza forem insuficientes.
Para um gerente de planta, sanitização não é um tema de organização ou limpeza superficial. Ela afeta a alvura do amido, odor ácido, variação de viscosidade, cegamento de peneiras, comportamento de decantação, carga sobre centrífugas, força do efluente e confiança do cliente. Também afeta o desempenho enzimático. Mesmo uma enzima de processo bem selecionada não consegue compensar contaminação descontrolada, bolsões de polpa estagnada ou janelas de sanitização inconsistentes.
A ManiFlow Catalytics apoia processadores de mandioca como fornecedora de enzimas para processamento de amido de mandioca, com atenção prática a todo o ambiente operacional da etapa úmida: onde a polpa se movimenta, onde desacelera, onde decanta e onde os microrganismos encontram oportunidade.
Por que a polpa de amido de mandioca é sensível à sanitização
A polpa de mandioca oferece aos microrganismos três coisas de que eles gostam: água, nutrientes e tempo de residência. As zonas de maior risco normalmente não são os trechos de tubulação limpos e de fluxo rápido. São os pontos onde sólidos se acumulam, a água de diluição oscila, a drenagem é incompleta ou o acesso para limpeza é inconveniente.
Zonas de risco comuns incluem:
- Canais de descarga da lavagem de raízes e circuitos de água reciclada
- Calhas de saída do ralador e tanques de polpa de primeira etapa
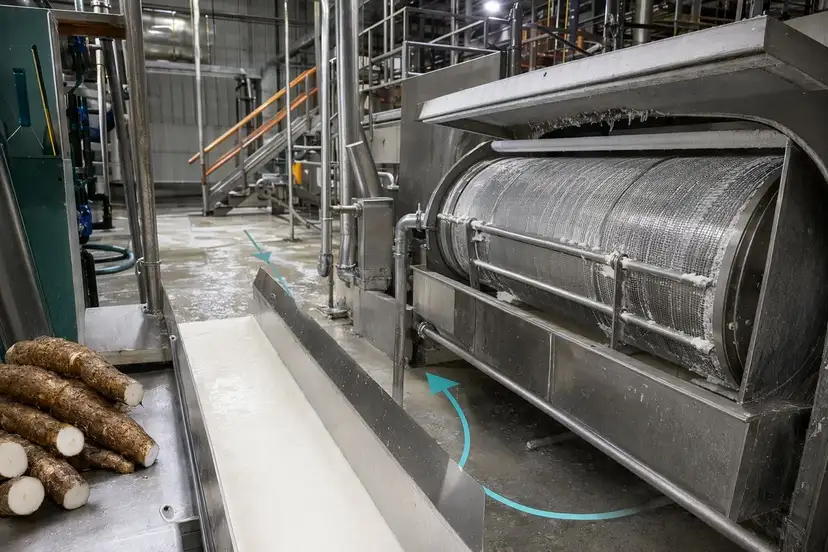
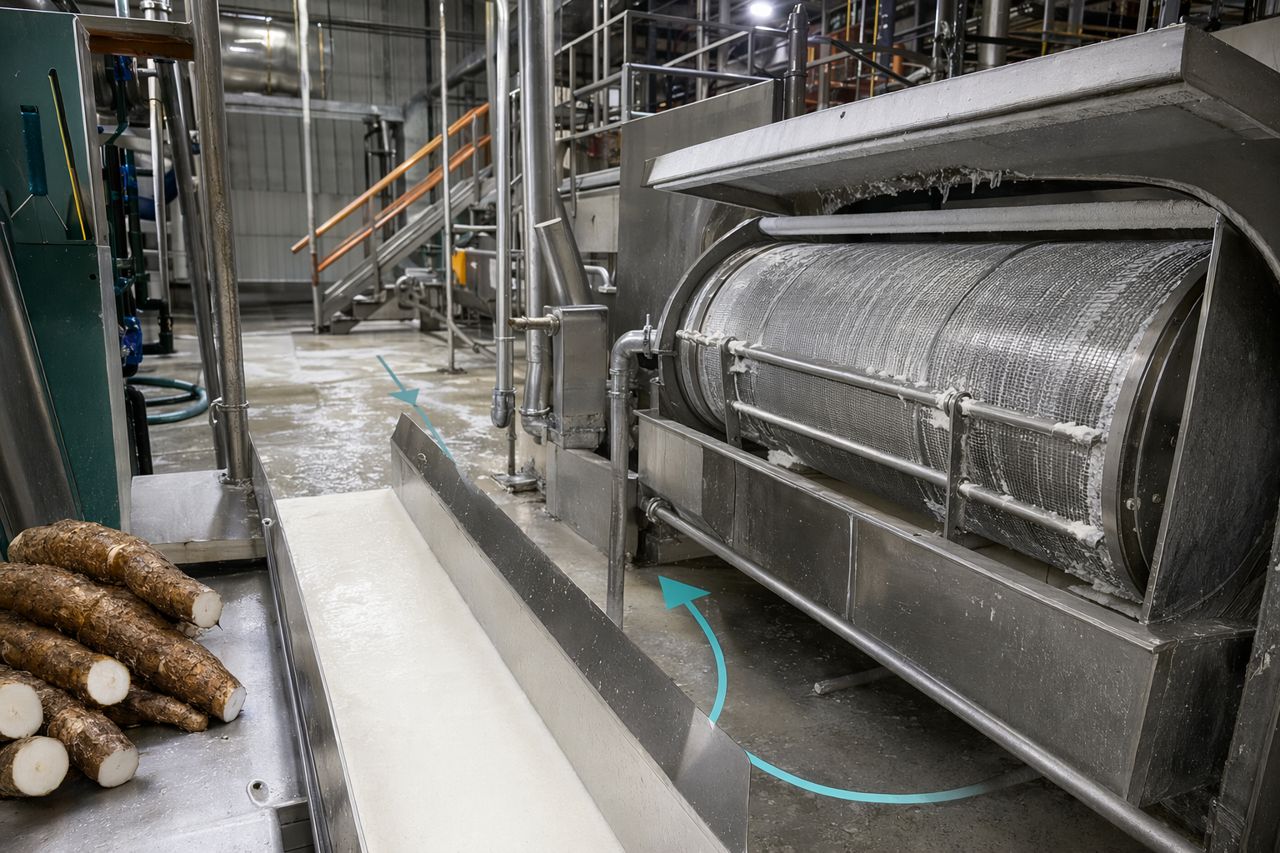
- Peneiras rotativas, peneiras DSM e áreas de subfluxo das peneiras
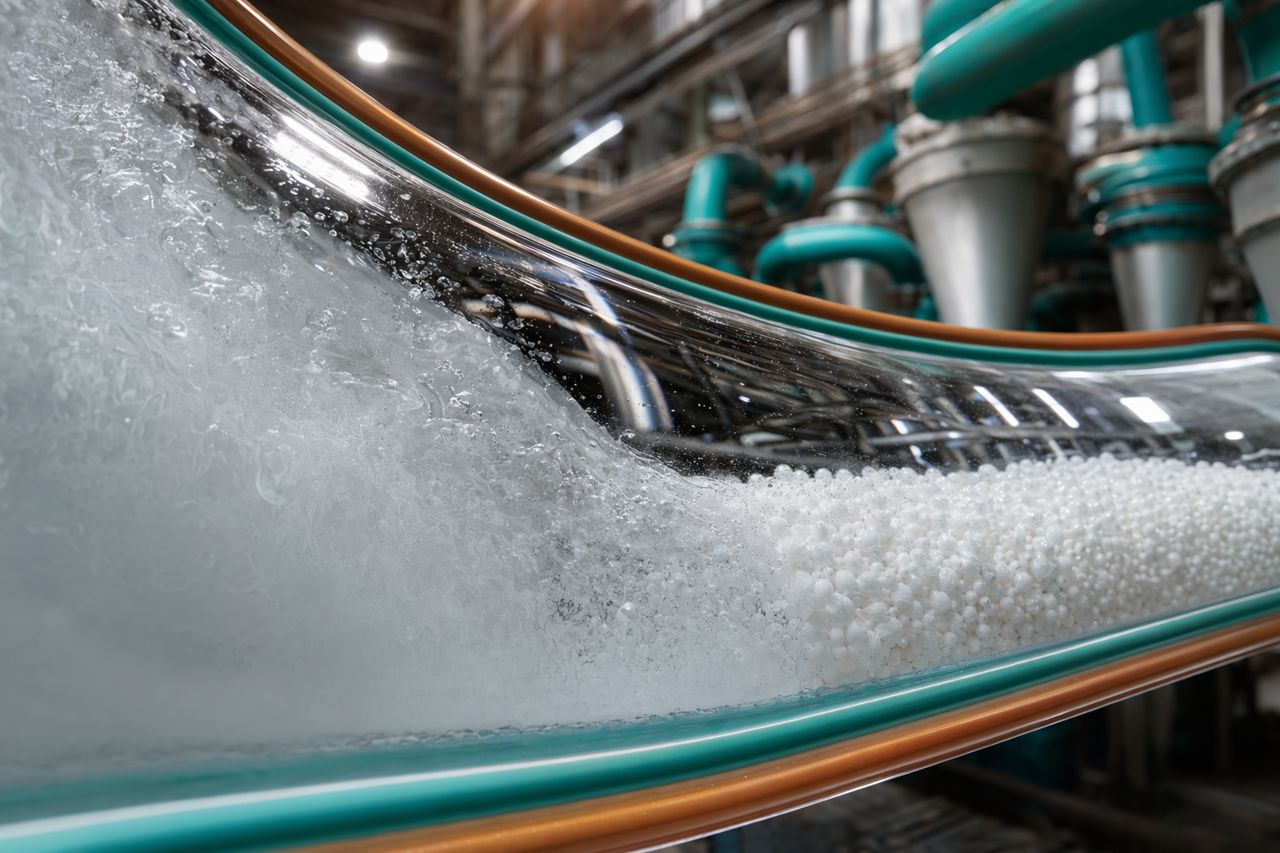
- Tanques de alimentação de hidrociclones e linhas de bypass de baixo fluxo
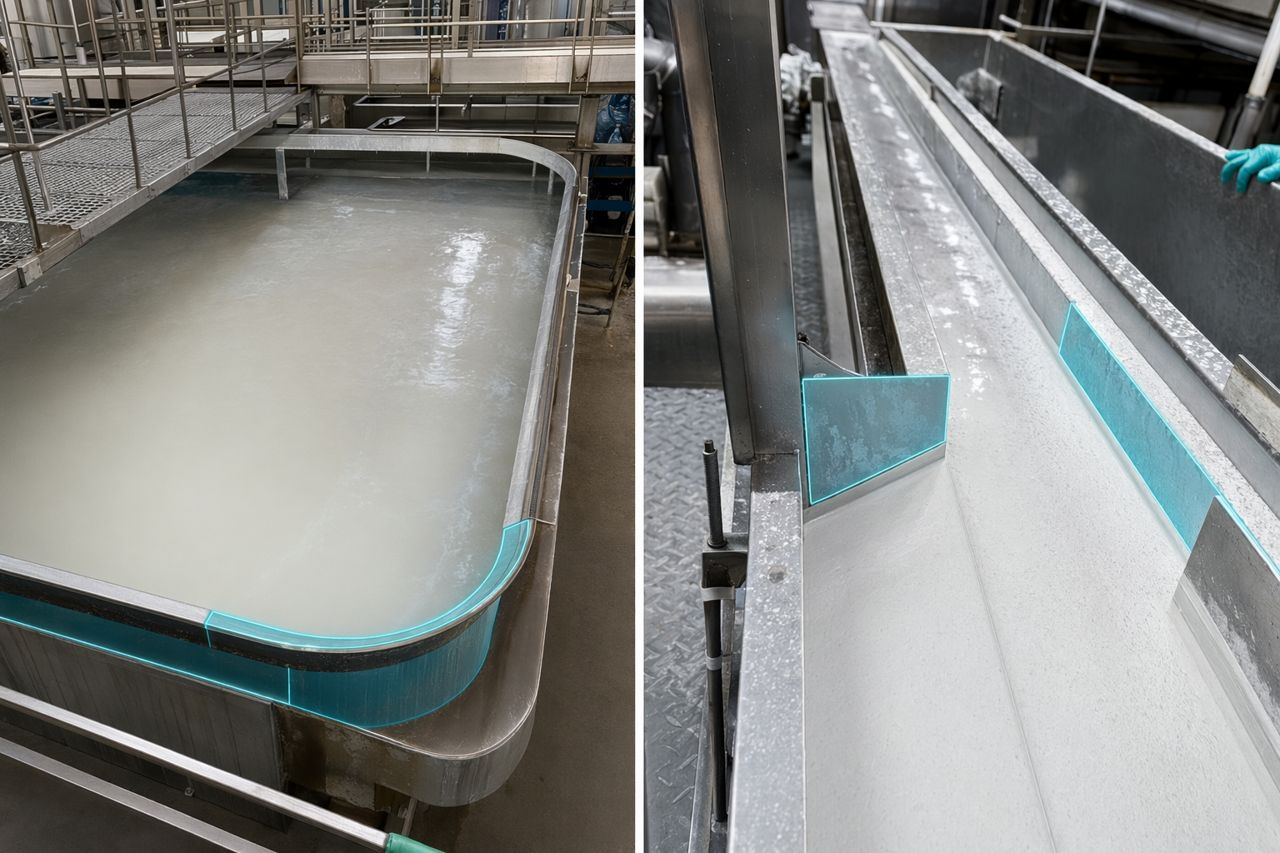
- Mesas de decantação, tanques de sedimentação e cantos com movimentação lenta
- Ralos de piso próximos à polpa de amido, ao manuseio de cascas e à descarga de fibras
- Mangueiras flexíveis, juntas, visores e trechos de tubulação com pontos mortos
Quando essas áreas não são controladas, a planta pode observar deriva de pH, aumento de notas ácidas, amido úmido mais escuro, viscosidade instável, maior incrustação em peneiras e separação menos previsível.
Os sintomas operacionais que as equipes da planta percebem primeiro
A carga microbiana raramente se apresenta como um único problema bem definido. Ela aparece como um conjunto de pequenas mudanças de processo que os operadores começam a corrigir manualmente.
Observe estes padrões:
- Odor da polpa mudando antes da limpeza programada
- Queda na alvura do amido úmido durante corridas longas
- Peneiras exigindo correção mais frequente dos sprays
- Tanques de decantação formando depósitos pegajosos em cantos ou vertedouros
- Comportamento de pressão dos hidrociclones ficando menos estável
- Mais espuma ou nata em tanques de retenção
- Aumento da carga do efluente sem mudança clara de vazão de produção
- Resposta enzimática menos consistente no mesmo ponto de dosagem
O movimento importante é tratar esses sinais como indicadores de sanitização, não apenas como problemas mecânicos. Se a mesma peneira, bomba ou tanque cria instabilidade repetidamente, verifique sua limpabilidade e seu tempo de residência antes de adicionar mais química corretiva.
Peneiras são equipamentos de sanitização, não apenas de separação
As peneiras fazem mais do que separar fibras. Elas criam uma grande área superficial molhada, retêm partículas finas e recebem polpa quente sob carga constante. Isso as torna um ponto de controle microbiano.
Uma revisão prática de sanitização de peneiras deve perguntar:
- Os bicos de spray cobrem toda a largura da peneira?
- Zonas cegas estão se formando perto de placas laterais, barras de suporte ou bordas de alimentação?
- A peneira drena completamente durante paradas?
- As mantas de fibra estão sendo removidas antes de fermentar?
- Os operadores estão aumentando a água de spray para mascarar o cegamento?
- A área da peneira é limpa com a mesma disciplina aplicada a tanques e tubulações?
Se a sanitização das peneiras for fraca, a planta pode usar mais água, perder precisão de separação, criar mais carga de reciclo e aumentar a carga sobre a decantação a jusante.
Sistemas de decantação precisam de disciplina de fluxo
Tanques de decantação, canais de leite de amido e zonas de sedimentação são projetados para desacelerar o fluxo. Isso é útil para a separação, mas arriscado para a sanitização. Áreas lentas acumulam finos, nutrientes solúveis e crescimento microbiano, a menos que a planta tenha uma rotina robusta de limpeza e esvaziamento.
Plantas de alto desempenho geralmente controlam a sanitização da decantação com:
- Intervalos previsíveis de limpeza associados ao tempo real de operação
- Superfícies inclinadas e caminhos de drenagem que não deixam polpa estagnada
- Inspeção visual de cantos, vertedouros e pontos de subfluxo
- Enxágue controlado na partida após paradas
- Regras claras para o que acontece quando a produção pausa
- Separação entre áreas de raiz e solo e zonas de leite de amido
O objetivo não é apenas limpar depois que a contaminação aparece. O objetivo é evitar o acúmulo de tempo de residência que gera contaminação.
Programas enzimáticos funcionam melhor em condições de polpa limpas e estáveis
Enzimas são ferramentas de processo, não sanitizantes. No processamento de amido de mandioca, o valor enzimático depende de contato estável com a polpa, dosagem controlada, mistura confiável e separação a jusante previsível. Quando o crescimento microbiano altera o pH, cria odores indesejáveis, muda a viscosidade ou adiciona carga de biofilme, a disciplina de dosagem se torna mais difícil.
É por isso que a ManiFlow Catalytics trata a consciência de sanitização como parte do desenho do programa enzimático. Avaliamos o contexto real do processo ao redor do ponto de dosagem da enzima:
- Onde a temperatura e o tempo de residência da polpa variam
- Se a mistura é forte o suficiente para evitar superdosagem ou subdosagem local
- Se os tanques são limpos antes da próxima janela de produção
- Se a água de processo reciclada está carregando contaminação adiante
- Se os operadores têm uma resposta clara quando a linha para
Um fornecedor que apenas envia material pode perder esses detalhes. Um parceiro técnico prático ajuda a proteger as condições que tornam o programa enzimático repetível.
Construa um mapa de sanitização por zona de processo
Um mapa útil de sanitização da planta não precisa ser complicado. Ele deve dividir a etapa úmida em zonas e atribuir risco, ação de limpeza e responsabilidade de verificação.
Zona 1: recebimento e lavagem de raízes
Esta é a zona de carga de solo. Mantenha-a física e operacionalmente separada das áreas de leite de amido. Gerencie lama, cascas, pedras e drenagem para que não criem pressão de contaminação cruzada.
Zona 2: ralação e polpa primária
Esta é a zona de alto teor de nutrientes. A polpa é fresca, quente e exposta. Reduza tempos de retenção desnecessários, enxágue os caminhos de transferência e evite deixar polpa em tanques durante pausas de produção.
Zona 3: peneiramento e remoção de fibras
Esta é a zona de alta área superficial. Inspecione a cobertura dos sprays, vedações laterais, pontos de descarga de fibra e acúmulo abaixo das peneiras. Não deixe que a limpeza das peneiras se torne apenas uma tarefa de manutenção mecânica.
Zona 4: hidrociclones e refino
Esta é a zona de alto reciclo. Qualquer contaminação em tanques de alimentação ou na água de processo pode continuar circulando. Monitore a estabilidade de pressão, a higiene dos tanques e a condição das linhas de baixo fluxo.
Zona 5: decantação, leite de amido e desaguamento
Esta é a zona de fluxo lento. Controle depósitos, cantos, vertedouros e drenagem final. Um pequeno volume estagnado pode afetar uma grande quantidade de produto quando a produção é reiniciada.
Risco de compras: compatibilidade com a sanitização importa
Para compradores B2B, a escolha do fornecedor não se resume ao preço por quilograma. Ela envolve risco de processo. Produtos enzimáticos precisam se ajustar ao cronograma de limpeza da planta, à realidade da água de processo, às condições de armazenamento e às rotinas dos operadores.
Antes de aprovar um fornecedor, pergunte:
- O fornecedor consegue explicar onde a enzima deve ser adicionada e por quê?
- Ele consegue trabalhar em torno das suas janelas de sanitização e do padrão de paradas?
- Ele entende a variabilidade da polpa de mandioca conforme o frescor da raiz e a estação?
- Ele consegue apoiar a disciplina de dosagem sem incentivar uso excessivo desnecessário?
- Ele consegue coordenar com seu programa existente de limpeza e controle microbiano?
- Ele consegue fornecer de forma consistente para que a planta evite substituições não planejadas?
É aqui que a ManiFlow Catalytics foi construída para ser útil: técnica o suficiente para conversas no chão de fábrica, prática o suficiente para compras e focada em operação repetível.
Uma revisão semanal prática de sanitização
Use uma revisão curta e multifuncional entre produção, qualidade, manutenção e compras. Mantenha a discussão ancorada na realidade da planta.
Revise estes pontos semanalmente:
- Onde a polpa ficou retida por mais tempo do que o planejado?
- Quais peneiras exigiram atenção anormal?
- Algum tanque ou canal deixou de drenar completamente?
- Houve reclamações de odor, alvura ou viscosidade?
- A carga do efluente aumentou sem explicação de produção?
- As adições de enzima foram feitas no ponto e no momento pretendidos?
- Alguma mudança de fornecedor, substituição ou entrega atrasada afetou a corrida?
Pequenas lacunas de sanitização se acumulam rapidamente no processamento de amido de mandioca. Uma revisão semanal evita que o mesmo ponto fraco se transforme em uma perda operacional normalizada.
Solicite uma cotação para um programa enzimático para amido de mandioca
Se sua planta está lidando com instabilidade da polpa, incrustação em peneiras, separação variável ou deriva de processo impulsionada por sanitização, a ManiFlow Catalytics pode ajudar a revisar o lado enzimático do processo com praticidade de chão de fábrica.
Solicite uma cotação pelo nosso formulário no site e compartilhe sua etapa de processo, desafio atual, padrão de produção e resultado desejado. Responderemos com uma recomendação adequada ao propósito para o processamento de amido de mandioca.