Prensagem e Secagem da Fibra de Mandioca: Como a Polpa Úmida se Torna um Problema de Margem
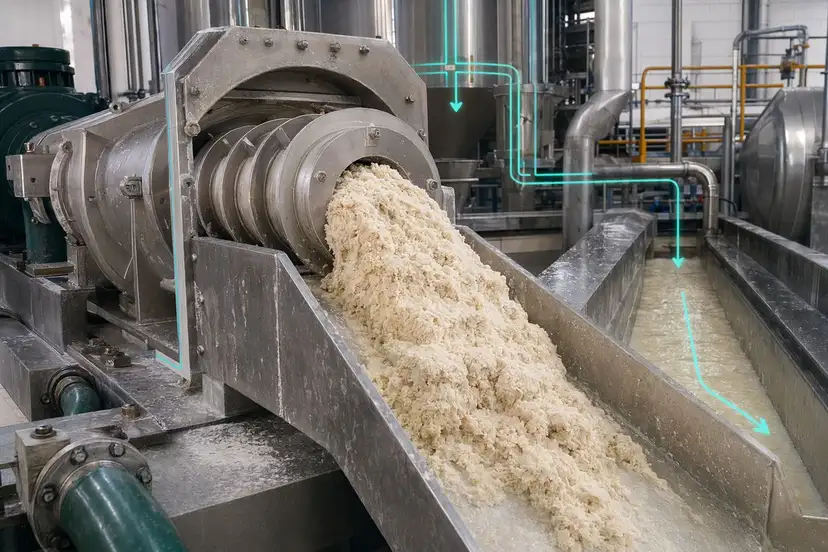
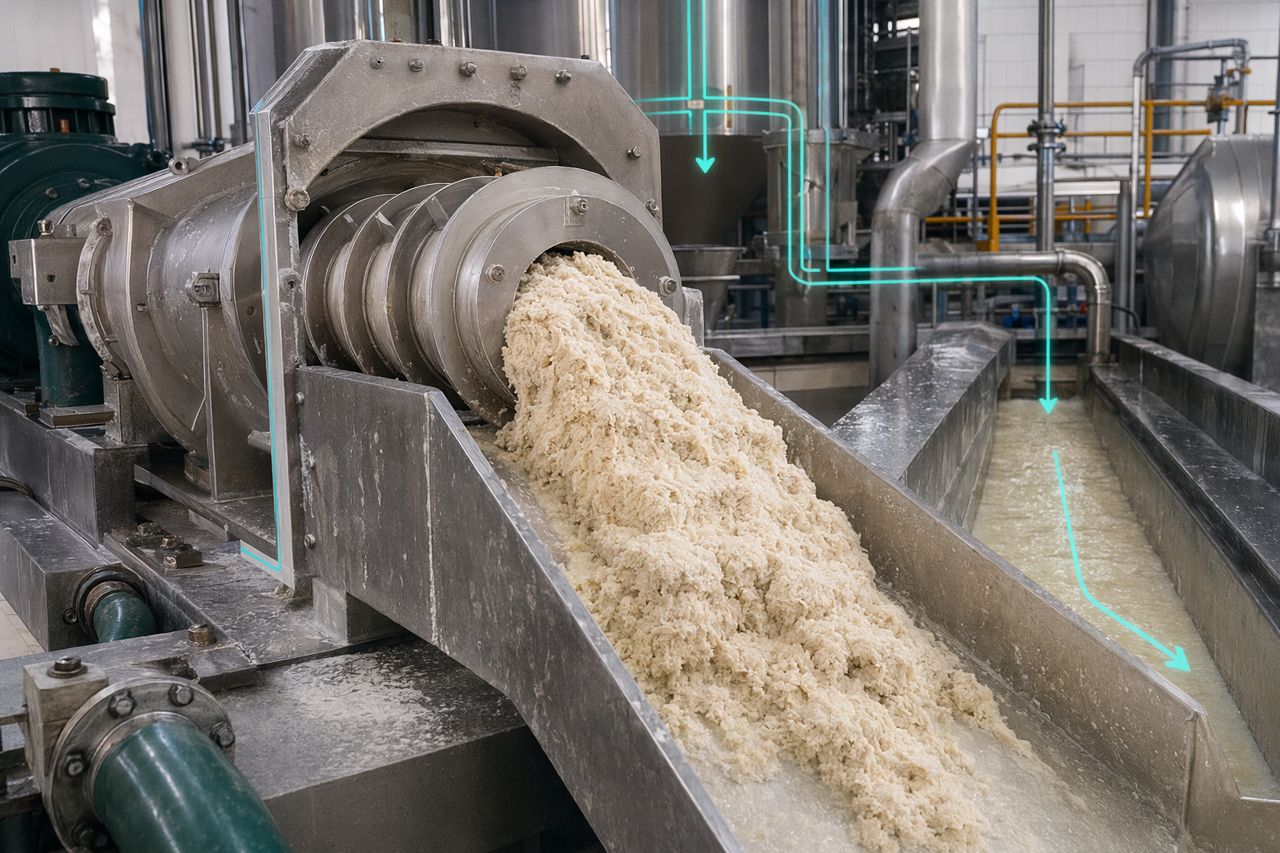
Em uma fábrica de amido de mandioca, a fibra úmida muitas vezes fica em segundo plano na discussão. A linha é avaliada pela recuperação de amido, alvura, desempenho dos separadores e estabilidade do secador. Mas a umidade da polpa tem um custo direto: manuseio mais pesado, maior carga térmica, secagem mais lenta, maior pressão por odores e mais valor de amido saindo com o resíduo.
É por isso que um fornecedor sério de enzimas para processamento de amido de mandioca deve entender mais do que química de conversão. O fornecedor precisa compreender o comportamento da suspensão, a variabilidade da ralação, peneiras, hidrociclones, prensas de polpa e o que acontece quando as raízes de ontem não se comportam como as raízes de hoje.
ManiFlow Catalytics ajuda fábricas de amido de mandioca a enxergar a prensagem da fibra como uma questão de controle de processo, não apenas como um problema mecânico.
Polpa úmida não é apenas água
Quando a polpa sai da extração, a umidade que ela carrega não é toda água livre. Parte dela drena facilmente. Outra parte fica retida dentro do tecido radicular rompido, da estrutura fibrosa da parede celular e de sólidos finos que formam uma manta densa e pegajosa.
Essa distinção importa.
A água livre muitas vezes pode ser tratada com melhor drenagem, condição adequada das peneiras e carregamento correto da prensa. Água ligada e amido retido exigem melhor liberação a montante, viscosidade controlada e comportamento de separação mais estável antes que a polpa chegue à prensa.
Se a fábrica observa apenas a descarga da prensa, a causa real pode já estar a montante.
O vazamento de margem aparece em cinco pontos
1. Energia do secador e produtividade
A polpa úmida aumenta a carga do secador. Mais umidade significa maior demanda de calor, maior pressão sobre o tempo de residência e menos flexibilidade quando a linha já opera perto da capacidade. Em plantas que vendem fibra seca ou a utilizam como matéria-prima, isso se torna uma questão direta de margem.
2. Perda de amido no resíduo
Fibra que ainda carrega amido recuperável não é apenas um problema de subproduto. É rendimento saindo da fábrica. Quando a polpa parece pesada, escorregadia ou pastosa, isso pode indicar liberação incompleta, retenção excessiva de finos ou baixa eficiência de lavagem.
3. Instabilidade da prensa
Uma prensa de polpa opera melhor quando a consistência da alimentação é previsível. Picos na carga de fibra, na qualidade das raízes ou na viscosidade da suspensão podem gerar formação inconsistente da torta. Operadores compensam com pressão, velocidade, diluição ou recirculação, mas esses ajustes frequentemente deslocam o problema para outro ponto.
4. Risco de odor e armazenamento
Polpa com alta umidade deteriora mais rapidamente. É mais difícil de armazenar, mais difícil de transportar e mais propensa a gerar reclamações de odor ao redor da planta. Mesmo quando a linha de amido está operando bem, a logística da polpa pode se tornar o gargalo.
5. Carga de efluentes
Separação deficiente e diluição excessiva aumentam o volume de líquidos a ser tratado. Mais sólidos suspensos e orgânicos solúveis no circuito de água podem elevar a pressão sobre o tratamento e tornar o balanço diário da planta menos previsível.
Por que os problemas de prensagem da polpa muitas vezes começam a montante
A prensagem da fibra é a última etapa visível, mas é influenciada por decisões anteriores:
- Frescor e variedade das raízes
- Condição do ralador e perfil de partículas
- Relação de água de extração
- Integridade das peneiras e disciplina de limpeza
- Tempo de retenção antes da separação
- Variações de pH e temperatura
- Balanço dos hidrociclones
- Sólidos nas correntes de reciclo
- Resposta dos operadores a mudanças de viscosidade
Quando esses fatores variam, o comportamento da polpa varia junto. Uma boa intervenção deve reduzir a variabilidade, não adicionar outra variável sem controle.
Onde as enzimas podem ajudar
No processamento de amido de mandioca, programas enzimáticos podem ser usados para apoiar a liberação de amido, gerenciar o comportamento da suspensão e reduzir a quantidade de valor recuperável retida na corrente de polpa. O objetivo prático não é tornar a linha complicada. É facilitar o controle dos equipamentos existentes de extração e separação.
Dependendo da configuração da planta, um programa apoiado por enzimas pode ajudar a:
- Afrouxar a estrutura do tecido vegetal antes ou durante a extração
- Apoiar uma liberação mais limpa de amido a partir do material fibroso
- Reduzir o comportamento pegajoso e pastoso da suspensão que afeta o peneiramento
- Melhorar a consistência nas etapas de lavagem e separação
- Apoiar melhor comportamento de desaguamento na prensa de polpa
- Reduzir o arraste de amido para o resíduo fibroso
O melhor resultado vem do alinhamento da estratégia enzimática à linha real. Disciplina de dosagem, tempo de contato, faixa de temperatura, pH e qualidade de mistura são fatores importantes. O uso de enzimas deve ser prático o suficiente para que as equipes de turno operem sem solução constante de problemas.
O que uma enzima não consegue corrigir
Um fornecedor confiável deve ser claro sobre os limites. Enzimas não substituem peneiras danificadas, lâminas de ralador desgastadas, prensas sobrecarregadas, balanço de água inadequado ou limpeza inconsistente.
Se a prensa está sendo alimentada com sólidos instáveis, as enzimas podem ajudar a reduzir o problema, mas o equipamento ainda precisa de uma janela operacional estável. Se o amido está sendo perdido por uma peneira rasgada, a química não é a primeira resposta. Se os operadores estão mudando constantemente a diluição para perseguir vazão, o processo precisa de um plano de controle.
Na ManiFlow Catalytics, preferimos a realidade do chão de fábrica a promessas de laboratório. A pergunta não é se uma enzima funciona isoladamente. A pergunta é se ela funciona no seu processo, com suas raízes, sua água, suas práticas de turno e suas metas comerciais.
Sinais de que sua corrente de fibra merece atenção
Sua área de prensagem e secagem de polpa pode estar custando mais do que deveria se você observa:
- Torta úmida que continua pesada mesmo após ajustes na prensa
- Polpa que varia acentuadamente entre turnos ou lotes de raízes
- Suspeita de alto teor de amido no resíduo fibroso
- Cegamento frequente de peneiras ou instabilidade na lavagem
- Carga do secador limitando a produtividade geral da fábrica
- Pressão de odores causada por polpa armazenada
- Retorno excessivo de líquidos do manuseio da fibra
- Operadores adicionando água para resolver um problema e criando outro
Esses não são sintomas isolados. Normalmente apontam para uma questão mais ampla de balanço entre extração, separação e desaguamento.
Uma estrutura prática de avaliação
Antes de recomendar um plano de fornecimento, ManiFlow Catalytics analisa o processo em termos operacionais:
Alimentação e variabilidade das raízes
As raízes de mandioca mudam conforme o momento da colheita, tempo de armazenamento, variedade, condição do solo e manuseio. Essas mudanças afetam a estrutura da fibra, a liberação de amido e o comportamento da suspensão.
Liberação mecânica
O desempenho do ralador define o ponto de partida. Se o tecido da raiz não é aberto de forma eficiente, o processo a jusante precisa trabalhar mais para recuperar o amido.
Comportamento de lavagem e peneiramento
A carga nas peneiras, a formação da manta de fibra e a distribuição da água de lavagem determinam quanto amido permanece retido na polpa.
Movimentação da suspensão
Tubulações, tanques, bombas e correntes de reciclo influenciam cisalhamento, tempo de residência e balanço de sólidos. Pequenas mudanças aqui podem alterar o desempenho da prensa.
Economia do desaguamento e da secagem
A meta não é apenas reduzir a umidade. A meta é reduzir o custo total por tonelada de produto útil, com condições de operação estáveis e menos ações corretivas.
Como ManiFlow Catalytics apoia fábricas de amido de mandioca
Como fornecedora técnica de enzimas para processamento de amido de mandioca, ManiFlow Catalytics foca em confiabilidade, adequação e segurança de fornecimento. Ajudamos equipes de compras e de planta a se alinharem em torno de um programa que possa ser testado, controlado e escalado.
Nosso suporte pode incluir:
- Revisão de processo para pontos de extração, manuseio de polpa e separação
- Seleção da abordagem enzimática com base nos objetivos da planta
- Orientação prática de dosagem sem complexidade desnecessária
- Revisão de compatibilidade para pH, temperatura e tempo de contato
- Planejamento de testes com resultados mensuráveis na planta
- Planejamento de fornecimento para compras recorrentes e continuidade de produção
- Documentação que ajuda produção, qualidade e compras a trabalharem a partir das mesmas premissas
O objetivo não é vender um tambor genérico para uma fábrica complexa. O objetivo é apoiar um processo mais limpo e estável, que proteja o rendimento de amido e reduza custos evitáveis.
Transformando polpa úmida em um custo controlado
A polpa úmida sempre fará parte da produção de amido de mandioca. A questão é se ela será um subproduto gerenciado ou um dreno silencioso de margem.
Quando a prensagem da fibra é tratada como uma questão de linha completa, as plantas conseguem tomar melhores decisões sobre balanço de água, eficiência de liberação, separação, carregamento da prensa e demanda de secagem. Enzimas podem fazer parte dessa estratégia de controle quando são selecionadas e aplicadas com disciplina.
Se sua corrente de fibra de mandioca está carregando água, amido ou risco operacional em excesso, ManiFlow Catalytics pode ajudar a revisar o processo e definir um próximo passo prático.
Solicite uma cotação
Conte-nos o que você está tentando melhorar: umidade da polpa, perda de amido, estabilidade da prensa, carga do secador, pressão sobre efluentes ou confiabilidade de fornecimento. Responderemos com uma recomendação prática para sua linha de amido de mandioca.
Solicite uma cotação usando o formulário no site