Cách kiểm tra tinh bột tồn dư trong bã sắn trước khi rời nhà máy
Bã sắn chưa phải là phế phẩm cho đến khi nhà máy chứng minh được rằng nó thực sự là phế phẩm. Ở nhiều nhà máy, bã rời khỏi dây chuyền trích ly vẫn còn mang theo tinh bột có thể thu hồi do công đoạn mài, pha loãng, sàng, cân bằng hydrocyclone, rửa xơ hoặc kỷ luật định lượng enzyme đã bị lệch khỏi điều kiện tối ưu.
Một cuộc kiểm tra tinh bột tồn dư giúp quản lý nhà máy có câu trả lời thực tế: chúng ta đang để giá trị thất thoát theo dòng bã, hay dây chuyền đang tách đúng như thiết kế?
Đối với nhà máy tinh bột sắn, đây không chỉ là công việc của phòng thí nghiệm. Đây là một thói quen kiểm soát sản xuất. Việc kiểm tra cần kết nối lấy mẫu, thông số vận hành, xử lý bã, độ sáng của tinh bột, mức sử dụng nước và hành vi vận hành theo ca thành một bức tranh vận hành rõ ràng.
ManiFlow Catalytics hỗ trợ các nhà máy cần nhà cung cấp enzyme cho chế biến tinh bột sắn với góc nhìn thực tế trên toàn bộ dây chuyền: hành vi của huyền phù, tải tách, kiểm soát độ nhớt, tính nhất quán của người vận hành và độ tin cậy trong cung ứng.
Xem video giải thích 1 phút
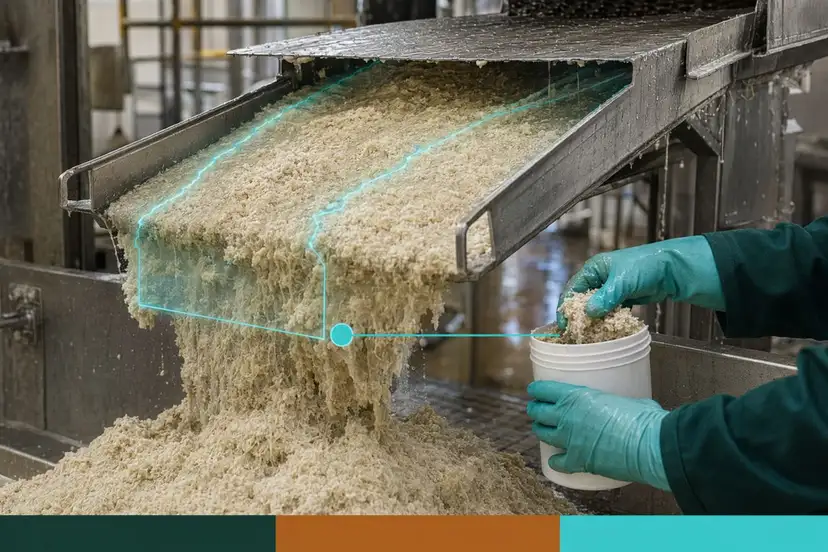
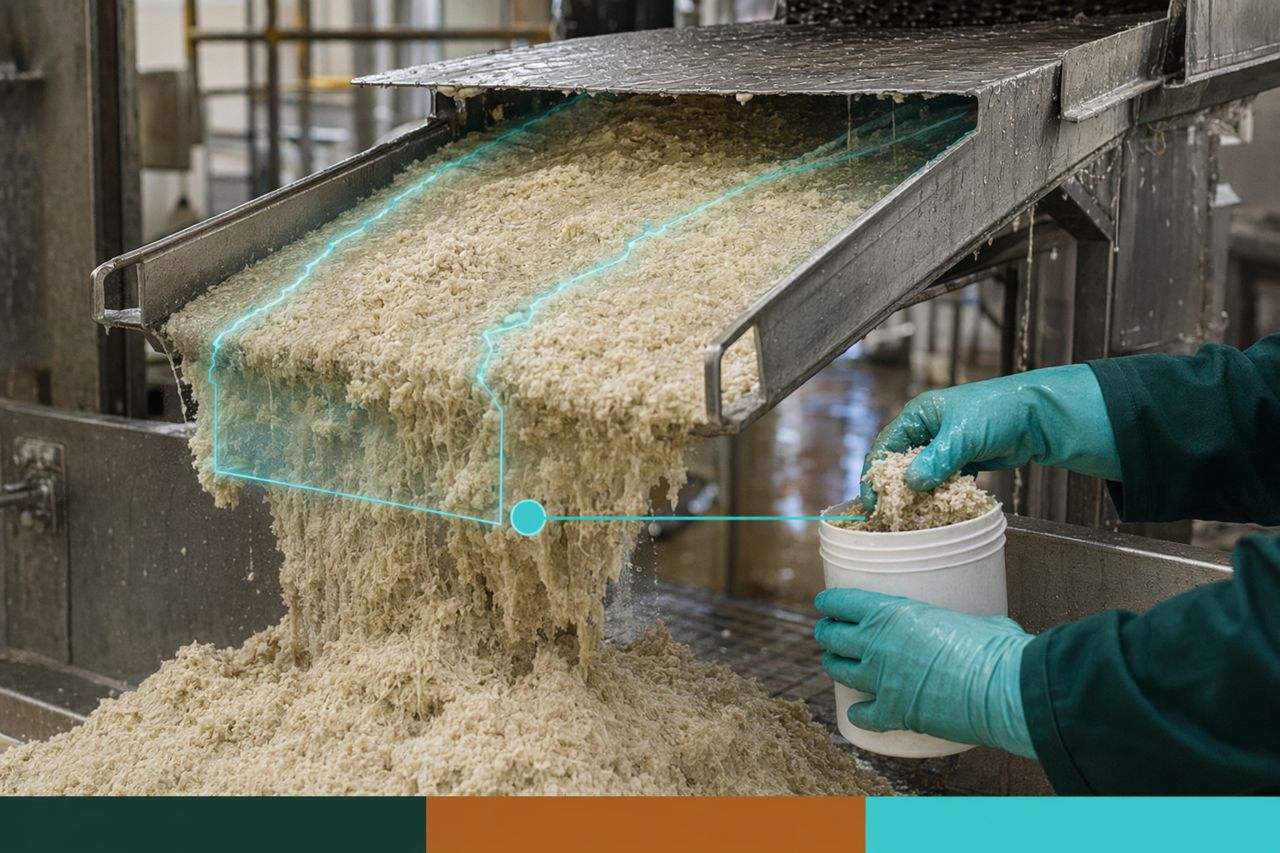
Nhúng video giải thích không người dẫn tại đây: bã sắn di chuyển từ cửa xả sàng đến bàn kiểm tra, với các vệt dòng màu xanh cyan cho thấy vị trí tinh bột có thể thu hồi thoát khỏi dây chuyền.
Vì sao tinh bột tồn dư trong bã lại quan trọng
Tinh bột tồn dư trong bã sắn ảnh hưởng trực tiếp đến hiệu quả kinh tế của nhà máy.
Khi quá nhiều tinh bột còn lại trong xơ, nhà máy sẽ gặp:
- Tỷ lệ thu hồi tinh bột thấp hơn từ cùng một lượng sắn đầu vào
- Bã nặng hơn với giá trị chất rắn giữ lại cao hơn
- Áp lực lớn hơn lên các công đoạn rửa xơ và tách
- Hành vi huyền phù không ổn định sau các giai đoạn biến động mạnh về chất lượng củ
- Tải nước thải cao hơn khi kỷ luật rửa được dùng để bù cho trích ly kém
- Rủi ro mua hàng cao hơn vì cần thêm nguyên liệu để đạt mục tiêu sản lượng tinh bột
Vấn đề này thường ẩn ngay trước mắt. Dòng bã xả ra có thể trông bình thường. Người vận hành có thể thấy lưu lượng ổn định. Nhưng nếu dòng bã đang mang theo tinh bột, nhà máy đang mất sản phẩm có thể bán được từng giờ.
Thất thoát tinh bột thường bắt đầu từ đâu
Tinh bột tồn dư trong bã hiếm khi do một điểm đơn lẻ gây ra. Thông thường, đó là chuỗi các sai lệch nhỏ.
1. Chất lượng củ và chuẩn bị nguyên liệu
Độ tươi, lượng vỏ, đất bẩn đi kèm, củ nhiều xơ và biến động hàm lượng chất khô theo mùa đều ảnh hưởng đến cách củ bị phá vỡ. Nếu khu vực chuẩn bị không ổn định, khu vực trích ly sẽ phải gánh vấn đề đó.
2. Mài và phá vỡ tế bào
Nếu quá trình phá vỡ củ không hoàn toàn, hạt tinh bột vẫn bị giữ trong xơ. Phòng sàng có thể bị quy trách nhiệm, nhưng thất thoát đã bắt đầu từ trước đó.
3. Pha loãng huyền phù và cân bằng dòng chảy
Quá ít nước quy trình có thể khiến lớp xơ giữ lại tinh bột. Quá nhiều nước có thể gây quá tải cho công đoạn tách phía sau và làm loãng tín hiệu vận hành. Mục tiêu là hành vi huyền phù ổn định, không phải lượng nước rửa tối đa.
4. Tình trạng sàng
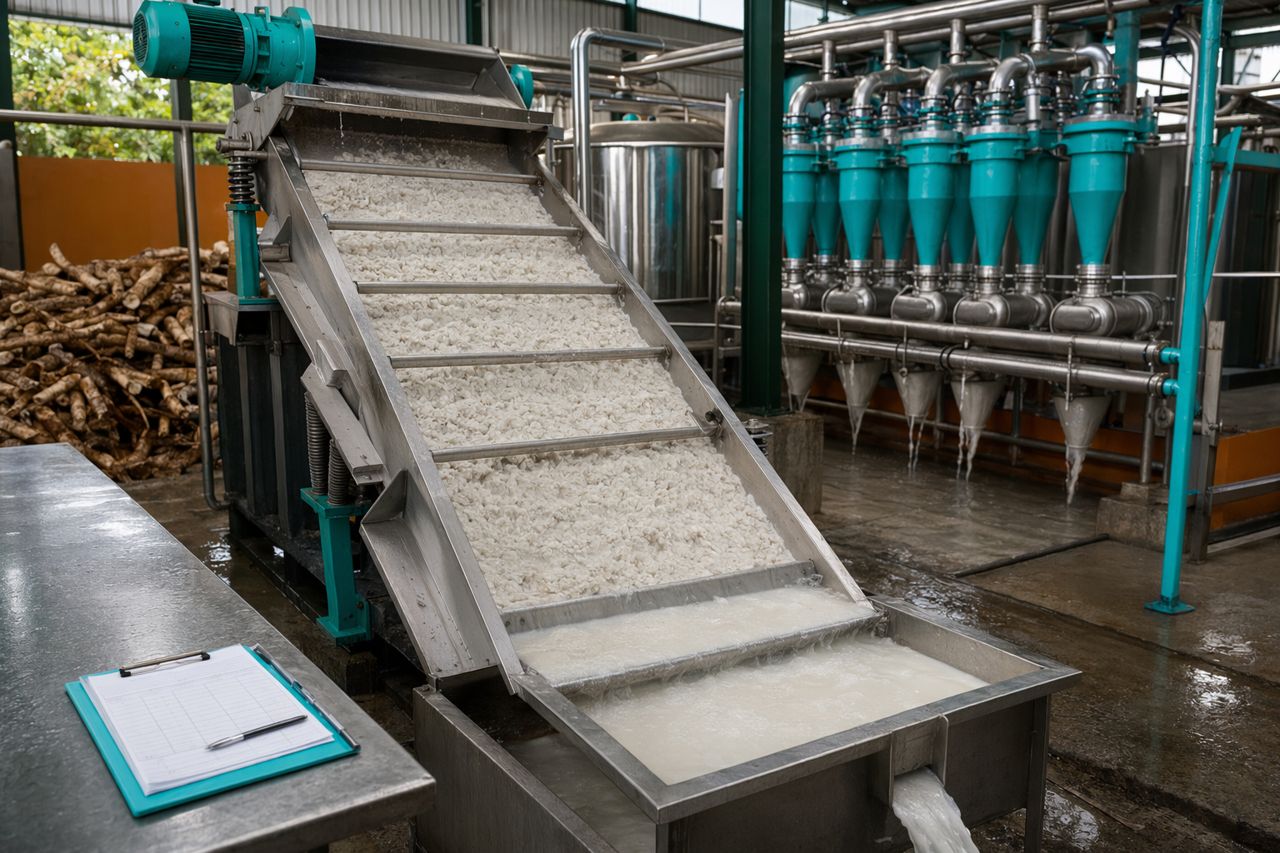
Sàng mòn, tấm sàng hư hỏng, khu vực bị tắc, kiểu phun kém và cấp liệu không ổn định đều có thể đẩy tinh bột vào dòng bã. Kiểm tra sàng nên gắn với kết quả kiểm tra bã thực tế, không chỉ dựa trên chu kỳ bảo trì.
5. Độ ổn định của hydrocyclone và công đoạn tách
Khi lượng bã kéo theo từ phía trước tăng, thiết bị phía sau phải xử lý tải bẩn hơn. Điều này ảnh hưởng đến độ sáng của tinh bột, hiệu quả tách và nhu cầu rửa.
6. Độ phù hợp của enzyme và kỷ luật định lượng
Việc sử dụng enzyme trong chế biến tinh bột sắn cần hỗ trợ sự di chuyển có kiểm soát của huyền phù và hành vi tách. Loại enzyme không phù hợp, định lượng không nhất quán hoặc điểm bổ sung không hợp lý có thể tạo ra biến động không cần thiết. Việc kiểm tra giúp xác định vấn đề là cơ khí, vận hành, sinh hóa hay sự kết hợp của các yếu tố này.
Xây dựng quy trình kiểm tra tinh bột tồn dư mà người vận hành thực sự sử dụng
Một cuộc kiểm tra hữu ích phải đủ đơn giản cho đội ngũ theo ca và đủ vững chắc để hỗ trợ quyết định quản lý.
Bước 1: Xác định các dòng bã
Không nên xem toàn bộ bã như một con số duy nhất. Khi có thể, hãy tách kiểm tra theo từng điểm xả thực tế:
- Bã trích ly sơ cấp
- Bã rửa thứ cấp
- Bã cuối cùng rời khỏi ranh giới nhà máy
- Bã sau dừng máy hoặc khởi động lại bất thường
- Bã trong các đợt chạy nguyên liệu nhiều xơ hoặc độ tươi thấp
Cách làm này giúp kết quả có thể hành động được. Nếu chỉ kiểm tra bã cuối cùng, nhà máy có thể biết mình đang thất thoát nhưng không biết cần chỉnh ở đâu.
Bước 2: Lấy mẫu theo ca và trạng thái vận hành
Thất thoát tinh bột tồn dư thường nặng nhất trong các giai đoạn chuyển tiếp, không phải trong giờ vận hành yên ổn nhất trong ngày.
Hãy bao gồm mẫu trong các thời điểm:
- Sản xuất ổn định
- Khởi động sau vệ sinh hoặc bảo trì
- Chuyển đổi lô củ
- Giai đoạn chạy công suất cao
- Dao động áp lực nước
- Thay đổi bảo trì sàng
- Điều chỉnh bổ sung enzyme
- Khởi động lại sau dừng máy
Một mẫu đơn lẻ, đẹp và lấy đúng lúc thuận lợi nhất không phải là kiểm tra. Đó chỉ là ảnh chụp tức thời.
Bước 3: Ghép kết quả kiểm tra bã với điều kiện dây chuyền
Mỗi kết quả bã cần được gắn với bối cảnh sản xuất. Hãy ghi lại các biến số thực tế mà người vận hành đã hiểu rõ:
- Tình trạng nguyên liệu đầu vào
- Tình trạng máy mài và trạng thái bảo trì
- Xu hướng độ đặc của huyền phù
- Tải sàng và tình trạng phun rửa
- Độ ổn định áp lực nước rửa
- Hành vi tách ở phía sau
- Ngoại quan sữa tinh bột và xu hướng độ sáng
- Ngoại quan bã xả
- Sản phẩm enzyme, điểm bổ sung và khoảng liều dự kiến
- Mọi sự cố dừng máy, đi tắt hoặc can thiệp của người vận hành
Điều này giúp việc kiểm tra không trở thành công cụ quy trách nhiệm. Nó trở thành bản đồ xử lý sự cố.
Bước 4: Chuyển kết quả sang ngôn ngữ hiệu suất
Ban quản lý không cần một con số kỹ thuật tách rời. Ban quản lý cần biết thất thoát đó có ý nghĩa gì.
Hãy diễn giải kết quả kiểm tra thành:
- Ước tính lượng tinh bột có thể thu hồi đang đi ra cùng bã
- Biến động giữa các ca
- Xu hướng thất thoát theo lô củ
- Xu hướng thất thoát theo tình trạng thiết bị
- Xu hướng thất thoát trước và sau thay đổi quy trình
- Chi phí nếu không hành động
- Xếp hạng ưu tiên cho hành động khắc phục
Đây là lúc kiểm tra tinh bột tồn dư trở nên hữu ích đồng thời cho mua hàng, vận hành và tài chính.
Một cuộc kiểm tra tốt có thể cho thấy điều gì
Một cuộc kiểm tra được thực hiện tốt có thể cho thấy tinh bột tồn dư chỉ cao trong một số điều kiện nhất định. Điều đó rất giá trị vì giúp thu hẹp phạm vi khắc phục.
Các phát hiện phổ biến gồm:
- Hiệu suất tốt khi dòng chảy ổn định, nhưng kém trong lúc chuyển đổi lô củ
- Thất thoát tăng sau khi sàng mòn hơn, ngay cả khi công suất trông vẫn bình thường
- Tinh bột trong bã tăng đột biến khi áp lực nước pha loãng giảm
- Thất thoát tinh bột tăng thêm sau khi người vận hành đẩy công suất vượt quá năng lực tách ổn định
- Độ sáng tinh bột giảm khi lượng xơ kéo theo từ phía trước tăng
- Định lượng enzyme có tồn tại về mặt kỹ thuật nhưng không được khớp nhất quán với biến động quy trình
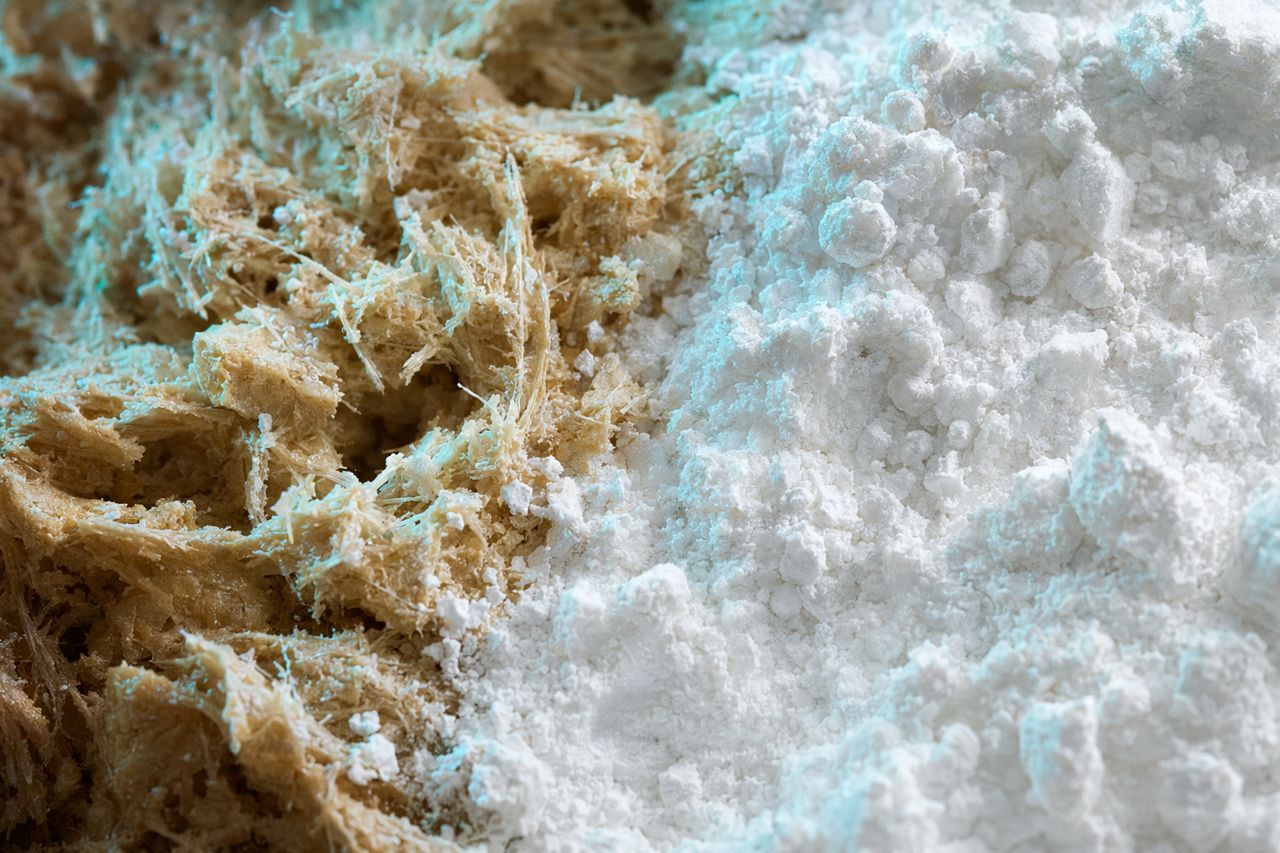
- Bã xả trông khô nhưng vẫn mang theo tinh bột có thể thu hồi
Mục tiêu không phải là theo đuổi điều kiện hoàn hảo. Mục tiêu là giữ thất thoát trong một dải được kiểm soát và phản ứng trước khi dòng bã trở thành điểm rò rỉ hiệu suất hằng ngày.
Lựa chọn nhà cung cấp enzyme: nên yêu cầu điều gì
Nếu kết quả kiểm tra chỉ ra vấn đề về hành vi huyền phù hoặc biến động quy trình, cuộc trao đổi với nhà cung cấp enzyme cần mang tính thực tế.
Hãy yêu cầu hỗ trợ về:
- Khuyến nghị phù hợp quy trình cho tinh bột sắn, không phải mô tả enzyme chung chung
- Hướng dẫn về điểm bổ sung và thực tế trộn trong nhà máy
- Kỷ luật định lượng mà người vận hành có thể duy trì
- Khả năng tương thích với chất lượng nước và biến động củ theo mùa
- Phản ứng quy trình dự kiến về tách, hành vi độ nhớt và độ đồng nhất
- Tài liệu mà bộ phận mua hàng có thể dùng để giảm rủi ro cung ứng
- Theo dõi kỹ thuật sau thử nghiệm tại nhà máy, không chỉ giao sản phẩm
Một nhà cung cấp enzyme mạnh cho chế biến tinh bột sắn nên giúp đội ngũ của bạn liên kết hiệu suất enzyme với kết quả nhà máy: thu hồi, độ ổn định tách, độ sáng tinh bột, tải nước thải và thời gian vận hành hữu ích.
Dấu hiệu cảnh báo trong quá trình kiểm tra bã
Hãy xem các dấu hiệu sau là lý do cần điều tra nhanh:
- Kết quả bã khác nhau nhiều giữa các ca mà không có lý do rõ ràng về chất lượng củ
- Người vận hành bù bằng nhiều nước hơn nhưng hiệu suất không cải thiện
- Bảo trì sàng giúp giảm thất thoát trong thời gian ngắn, sau đó thất thoát quay lại
- Tinh bột trong bã cuối tăng khi công suất tăng
- Độ sáng sữa tinh bột trở nên kém ổn định sau khi tải xơ thay đổi
- Định lượng enzyme được điều chỉnh không chính thức mà không có lý do nhà máy được ghi nhận
- Bộ phận mua hàng thay đổi đầu vào mà không có giai đoạn so sánh có kiểm soát
Không dấu hiệu nào trong số này tự động chứng minh enzyme sai hoặc thiết bị hỏng. Chúng chứng minh rằng quy trình chưa được kiểm soát đủ chặt.
Hành động khắc phục thực tế
Sau khi kiểm tra, hãy chọn hành động phù hợp với bằng chứng.
Nếu thất thoát bắt đầu từ công đoạn mài
Rà soát tình trạng mài, độ ổn định cấp liệu, chuẩn bị củ và thời điểm bảo trì. Đừng kỳ vọng công đoạn rửa phía sau có thể thu hồi tinh bột vẫn còn bị khóa trong xơ.
Nếu thất thoát tăng ở công đoạn sàng
Kiểm tra tình trạng sàng, kiểu phun, phân phối cấp liệu và tải vận hành. So sánh kết quả trước và sau bảo trì để nhà máy biết giá trị kinh tế của thay đổi.
Nếu thất thoát đi theo bất ổn của huyền phù
Rà soát kỷ luật pha loãng, trộn, thời gian lưu và điểm bổ sung enzyme. Mục tiêu là dòng huyền phù di chuyển qua dây chuyền một cách lặp lại được.
Nếu thất thoát thay đổi theo nhà cung cấp hoặc lô củ
Phân đoạn kết quả kiểm tra theo nguồn đầu vào. Quyết định mua hàng nên bao gồm tác động đến quy trình, không chỉ chi phí củ giao đến.
Nếu thất thoát thay đổi theo ca
Chuẩn hóa kiểm tra, ghi chú bàn giao ca và giới hạn phản ứng. Kiểm soát tinh bột tồn dư không nên phụ thuộc vào việc có một người vận hành giàu kinh nghiệm đang trực ca hay không.
Nội dung cần có trong một báo cáo kiểm tra đơn giản
Một báo cáo tốt có thể chỉ dài vài trang nếu cấu trúc rõ ràng:
- Thời gian kiểm tra và điều kiện vận hành
- Ghi chú về lô củ và nguyên liệu đầu vào
- Vị trí lấy mẫu theo từng dòng bã
- So sánh giữa các ca
- Ghi chú về thiết bị và điều kiện nước
- Ghi chú về bổ sung enzyme và thay đổi quy trình
- Tóm tắt xu hướng tinh bột tồn dư
- Ước tính tác động đến hiệu suất thu hồi
- Hành động khắc phục được xếp hạng theo hiệu quả và mức độ khẩn cấp
- Ngày kiểm tra theo dõi
Hãy giữ báo cáo thực tế. Cuộc kiểm tra tốt nhất là cuộc kiểm tra mà nhà máy lặp lại, cải thiện và sử dụng.
ManiFlow Catalytics có thể giúp bạn biến kiểm tra bã thành kiểm soát quy trình
ManiFlow Catalytics làm việc với các nhà máy tinh bột sắn cần hành vi tách chặt chẽ hơn, kỷ luật định lượng tốt hơn và quyết định cung ứng đáng tin cậy hơn. Chúng tôi giúp đội ngũ sản xuất và mua hàng đánh giá thất thoát tinh bột tồn dư đến từ đâu và chiến lược enzyme phù hợp như thế nào với dây chuyền thực tế của nhà máy.
Nếu dòng bã của bạn có thể đang mang theo tinh bột có thể thu hồi, hãy sử dụng biểu mẫu yêu cầu báo giá tại trang liên hệ. Chia sẻ mục tiêu quy trình, biến động nguyên liệu, các điểm đau hiện tại và công đoạn nơi thất thoát xuất hiện. Chúng tôi sẽ phản hồi bằng một hướng cung ứng và hỗ trợ kỹ thuật thực tế cho nhà máy của bạn.
Yêu cầu báo giá qua biểu mẫu liên hệ và bắt đầu với dòng bã mà bạn muốn kiểm soát trước tiên.