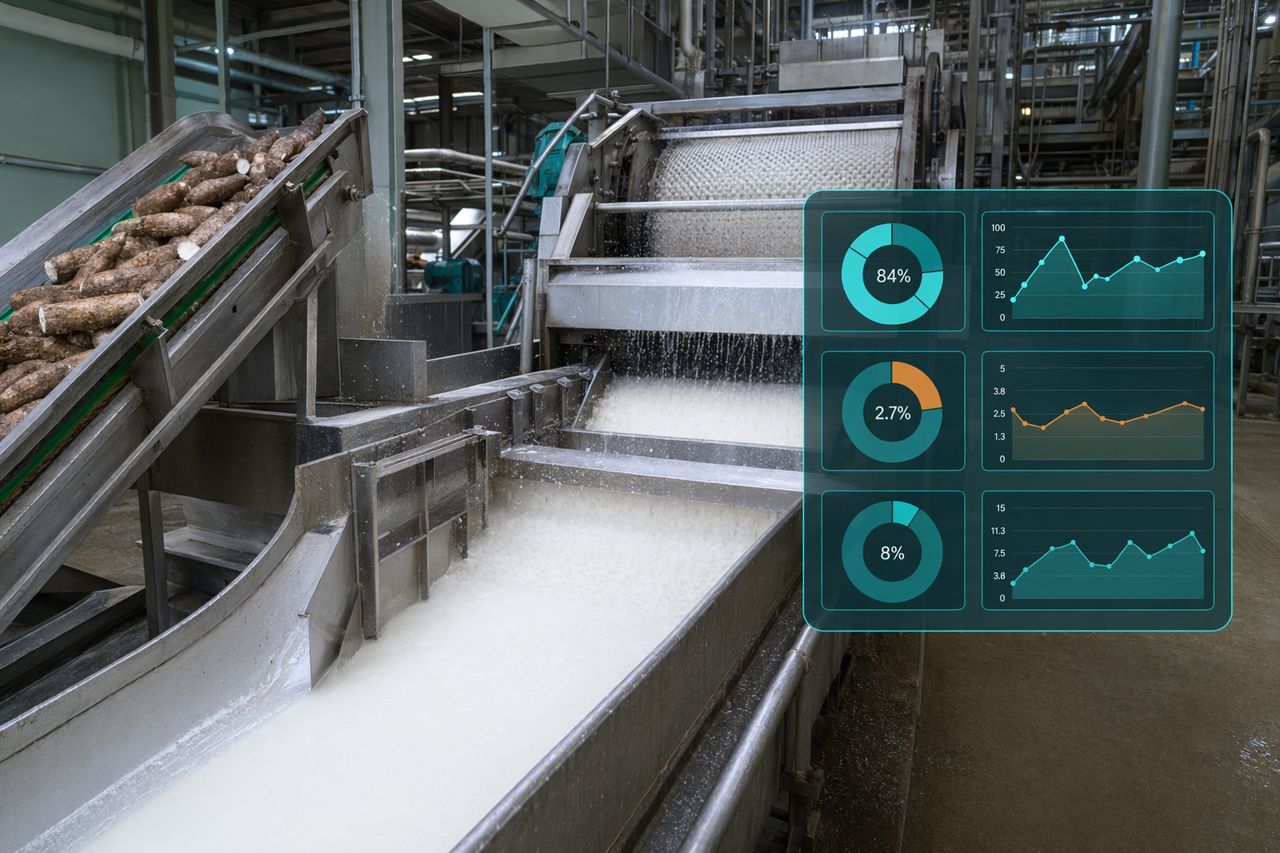
Bảng điều khiển KPI cho nhà máy tinh bột sắn: Hiệu suất thu hồi, độ ẩm, thất thoát theo bã, nước và thời gian dừng máy
Một nhà máy tinh bột sắn không cần thêm số liệu chỉ để phục vụ báo cáo. Nhà máy cần một bảng điều khiển cho thấy tinh bột đang được thu hồi ở đâu, đang thất thoát ở đâu, nước đang phải làm những phần việc không cần thiết ở đâu, và biến động quy trình đang chuyển thành thời gian dừng máy như thế nào.
Đối với quản lý nhà máy, giám sát sản xuất, đội ngũ chất lượng và bộ phận thu mua, bảng điều khiển KPI phù hợp trở thành một hệ thống kiểm soát cho các quyết định hằng ngày. Nó kết nối chất lượng củ, hiệu quả nghiền xát, thất thoát theo bã, hành vi của dịch bột, hiệu suất tách ly, tải của máy sấy, áp lực nước thải và kỷ luật định lượng enzyme vào một góc nhìn vận hành thực tế.
ManiFlow Catalytics hỗ trợ các nhà máy đang tìm kiếm một nhà cung cấp enzyme đáng tin cậy cho chế biến tinh bột sắn, với trọng tâm là giá trị tại hiện trường sản xuất: dịch bột ổn định hơn, tách ly sạch hơn, giảm thất thoát có thể tránh được và ít bất ngờ hơn khi chất lượng nguyên liệu thay đổi.
Một bảng điều khiển KPI hữu ích cho tinh bột sắn cần trả lời điều gì
Bảng điều khiển nên giúp nhà máy trả lời năm câu hỏi trong mỗi ca:
- Chúng ta có đang thu hồi lượng tinh bột đã trả tiền trong củ sắn không?
- Bã có đang mang quá nhiều tinh bột có thể thu hồi ra khỏi quy trình không?
- Độ nhớt của dịch bột có đang làm sàng, bơm, hydrocyclone hoặc máy sấy phải làm việc nặng hơn không?
- Mức sử dụng nước và tải lượng nước thải có đang tăng do quá trình tách ly không ổn định không?
- Các điểm dừng có liên quan đến biến động nguyên liệu, gián đoạn định lượng, nghẹt sàng, quá tải bơm hoặc tần suất vệ sinh không?
Những bảng điều khiển mạnh nhất không tách rời chất lượng, hiệu suất thu hồi và thời gian vận hành. Trong chế biến tinh bột sắn, các yếu tố này luôn đi cùng nhau.
Bản đồ KPI cốt lõi: từ củ sắn đến tinh bột thành phẩm
Một bảng điều khiển thực tế nên đi theo đường đi của quy trình. Cách này giúp người vận hành dễ nhận ra vấn đề bắt đầu từ đâu, thay vì chỉ thấy nó xuất hiện ở đâu.
1. Tiếp nhận củ tươi và tiềm năng tinh bột khả dụng
Hãy bắt đầu từ nguyên liệu đầu vào. Tuổi củ, giống sắn, thời gian lưu kho, lượng đất bám và điều kiện mùa vụ có thể làm thay đổi hành vi quy trình trước cả khi bơm đầu tiên hoạt động.
Theo dõi:
- Lượng củ tươi tiếp nhận theo ca và theo lô nhà cung cấp
- Tiềm năng tinh bột ước tính theo lô củ
- Lượng đất và vỏ đi kèm
- Thời gian lưu củ trước khi chế biến
- Dấu hiệu trực quan của hư hỏng hoặc lên men
- Biến động giữa các lô về hành vi nghiền xát
Vì sao quan trọng: sụt giảm hiệu suất thu hồi không nhất thiết chỉ đến từ khu vực trích ly. Nếu chất lượng củ thay đổi, bảng điều khiển nên tách bạch rủi ro nguyên liệu với vấn đề thiết bị hoặc định lượng.
2. Hiệu quả nghiền xát và giải phóng tinh bột
Nghiền xát là nơi nhà máy bắt đầu quyết định lượng tinh bột sẽ sẵn sàng để thu hồi. Giải phóng tinh bột kém tạo ra nhiều thất thoát hơn ở công đoạn sau và có thể khiến khu vực tách ly trông tệ hơn thực tế.
Theo dõi:
- Độ ổn định cấp liệu vào máy nghiền xát
- Xu hướng tải của máy nghiền xát
- Quan sát về đặc điểm kích thước hạt xơ
- Độ nhất quán của quá trình giải phóng tinh bột
- Tình trạng bảo trì của bề mặt nghiền xát
- Rung bất thường hoặc gián đoạn cấp liệu
Tín hiệu trên bảng điều khiển: nếu thất thoát tinh bột theo bã tăng trong khi hành vi của hydrocyclone vẫn bình thường, hãy kiểm tra khâu giải phóng tinh bột trước khi quy lỗi cho khu vực tách ly.
3. Thất thoát theo bã và hiệu suất sàng
Thất thoát theo bã là một trong những chỉ báo trực tiếp nhất cho thấy tiền đang rời khỏi nhà máy. Chỉ số này cần được hiển thị trong từng ca, không nên bị chôn trong báo cáo hằng tuần.
Theo dõi:
- Tinh bột còn lại trong dòng bã
- Mô hình tải trên sàng
- Tần suất bít nghẹt sàng
- Phân bổ nước rửa
- Xơ cuốn theo
- Các điểm dừng vệ sinh liên quan đến xử lý bã
Câu hỏi cho người vận hành: tinh bột đi ra cùng xơ là vì chưa được giải phóng hoàn toàn, vì công đoạn sàng bị quá tải, hay vì độ nhớt dịch bột làm quá trình rửa kém hiệu quả hơn?
Hành vi của dịch bột: KPI thường bị đánh giá thấp trên nhiều bảng điều khiển
Các nhà máy tinh bột sắn thường theo dõi sản lượng, độ ẩm và chất lượng. Ít bảng điều khiển dành đủ sự chú ý cho hành vi của dịch bột. Đây là một sai sót.
Độ nhớt của dịch bột ảnh hưởng đến:
- Độ ổn định bơm chuyển
- Khả năng đi qua sàng
- Độ nhất quán cấp liệu vào hydrocyclone
- Độ sắc nét của quá trình tách ly
- Nhu cầu nước
- Tải của máy sấy
- Tần suất vệ sinh
- Mức độ can thiệp của người vận hành
Các chương trình enzyme có thể hỗ trợ kiểm soát độ nhớt khi được áp dụng với kỷ luật định lượng và hiểu biết quy trình. Mục tiêu không phải là thêm phức tạp. Mục tiêu là giúp nhà máy giữ hành vi dòng chảy trong một khoảng vận hành phù hợp khi chất lượng củ thay đổi.
KPI cho hydrocyclone và tách ly
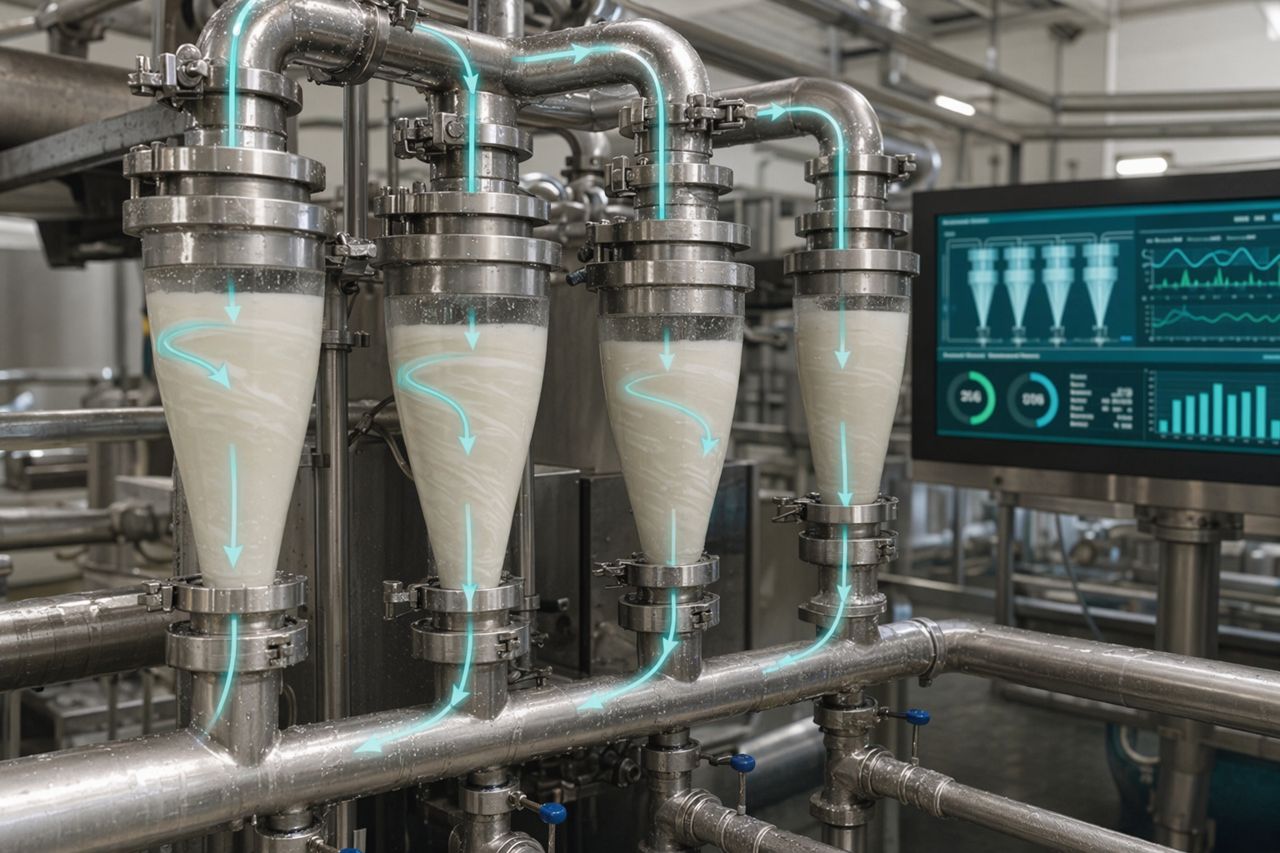
Khu vực tách ly là nơi những thay đổi nhỏ trong hành vi dòng cấp trở nên rõ ràng. Nếu dòng cấp không ổn định, hệ thống hydrocyclone có thể xuất hiện dao động về độ trong, cân bằng áp suất, hành vi dòng tràn hoặc mức thu hồi tinh bột.
Theo dõi:
- Độ nhất quán của dòng cấp vào hệ thống tách ly
- Hình thái dòng tràn và dòng đáy
- Xu hướng nồng độ sữa tinh bột
- Quan sát về cát và xơ cuốn theo
- Tải của dòng tuần hoàn
- Mô hình bổ sung nước
- Tần suất điều chỉnh của người vận hành
Một bảng điều khiển hữu ích không chỉ thể hiện hiệu suất tách ly. Nó cần cho thấy các nguyên nhân từ thượng nguồn khiến hiệu suất tách ly thay đổi.
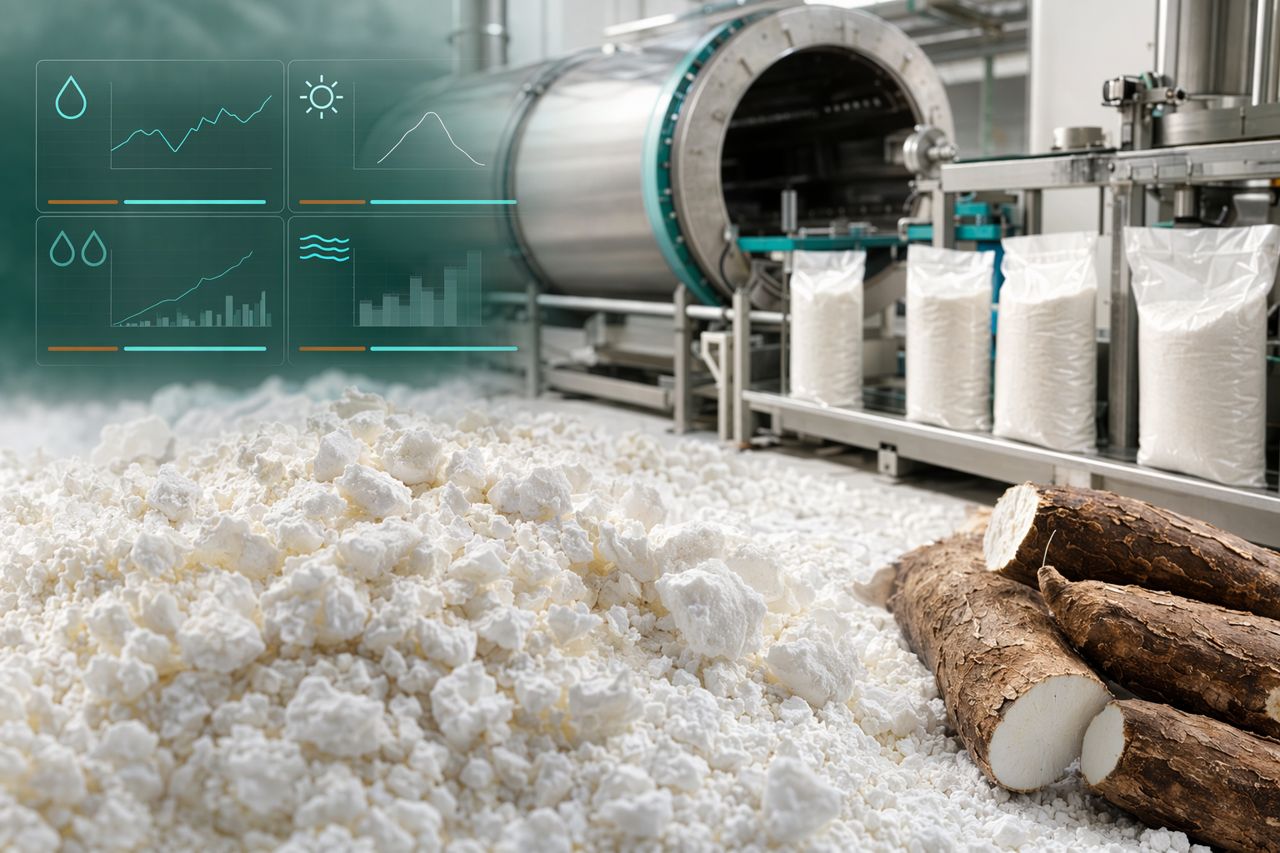
Độ ẩm và tải máy sấy
Độ ẩm tinh bột thành phẩm là KPI về chất lượng và logistics, nhưng cũng là tín hiệu về năng lượng và năng suất. Nếu rửa và tách ly ở thượng nguồn không ổn định, máy sấy có thể bị buộc phải hấp thụ các biến động đó.
Theo dõi:
- Xu hướng độ ẩm theo lô sản xuất
- Độ nhất quán đầu vào máy sấy
- Độ ổn định đầu ra máy sấy
- Quyết định tái xử lý hoặc giữ hàng
- Gián đoạn đóng bao liên quan đến biến động độ ẩm
- Tác động của thời tiết hoặc điều kiện môi trường
Kiểm soát tốt hơn ở thượng nguồn có thể giảm các bất ngờ tại khu vực sấy. Khi độ nhất quán của dịch bột và độ ổn định tách ly được cải thiện, khu vực sấy nhận được tải dự đoán được hơn.
Độ trắng sáng và độ đồng nhất sản phẩm
Độ trắng sáng của tinh bột không chỉ là một kết quả phòng thí nghiệm. Nó phản ánh chất lượng nguyên liệu, hiệu quả rửa, kiểm soát xơ, độ sạch của tách ly và vệ sinh quy trình.
Theo dõi:
- Xu hướng độ trắng sáng theo lô
- Biến động màu giữa các ca
- Điều kiện lưu trữ củ
- Vỏ và xơ cuốn theo
- Tình trạng nước rửa
- Thời gian giữa các lần vệ sinh
Bảng điều khiển nên làm cho sự trôi lệch chất lượng trở nên rõ ràng đủ sớm để hành động, trước khi tinh bột thành phẩm phải bị hạ cấp hoặc cần giải thích với khách hàng.
Mức sử dụng nước và tải lượng nước thải
Nước không chỉ là chi phí tiện ích. Trong nhà máy tinh bột sắn, nước mang theo chất rắn, chất hữu cơ, nhiệt, lao động và gánh nặng xử lý. Nếu mức sử dụng nước tăng trong khi hiệu suất thu hồi không cải thiện, quy trình có thể đang bù đắp cho tách ly kém hoặc dịch bột không ổn định.
Theo dõi:
- Mức sử dụng nước theo kỳ sản xuất
- Phân bổ nước rửa theo khu vực
- Tình trạng nước tuần hoàn
- Chỉ báo độ mạnh của nước thải
- Hành vi lắng
- Chất rắn cuốn theo
- Phản ánh từ khu vực xử lý hoặc các sự kiện quá tải
Khi enzyme giúp ổn định dịch bột và cải thiện hành vi tách ly, nhà máy có thể giảm chuyển động nước không cần thiết và hạ áp lực nước thải có thể tránh được. Bảng điều khiển nên ghi nhận giá trị vận hành này.
KPI về thời gian dừng máy và can thiệp
Thời gian dừng máy thường được ghi nhận như một vấn đề bảo trì. Trong chế biến tinh bột, các điểm dừng có thể được kích hoạt bởi hành vi quy trình trước khi trở thành sự cố cơ khí.
Theo dõi thời gian dừng máy theo nguyên nhân:
- Vệ sinh sàng
- Phản ánh về quá tải bơm hoặc xâm thực bơm
- Đường ống bị tắc
- Hydrocyclone không ổn định
- Gián đoạn cấp liệu vào máy nghiền xát
- Mất cân bằng tại máy sấy
- Thời gian chờ vệ sinh và khử trùng
- Gián đoạn bơm định lượng
- Cấp liệu nguyên liệu không nhất quán
Điều cốt lõi là kết nối thời gian dừng máy với các điều kiện quy trình ngay trước khi dừng. Nếu độ nhớt, tải bã hoặc độ nhất quán dòng cấp đã thay đổi trước, nguyên nhân gốc có thể là vận hành chứ không hoàn toàn là cơ khí.
KPI định lượng enzyme: kỷ luật trước chi phí
Một chương trình enzyme tốt nên được quản lý như một điểm kiểm soát sản xuất, không phải như một phụ gia dùng theo kinh nghiệm. Thu mua cần kiểm soát chi phí. Sản xuất cần độ tin cậy. Chất lượng cần sự nhất quán. Bảng điều khiển nên hỗ trợ cả ba.
Theo dõi:
- Tỷ lệ định lượng theo ca và theo mục tiêu sản phẩm
- Trạng thái hoạt động của bơm định lượng
- Thời điểm chuyển đổi mẻ hoặc lô
- Điều kiện lưu trữ enzyme
- Tình trạng điểm bổ sung
- Độ nhất quán thời gian tiếp xúc
- Ghi chú sai lệch của người vận hành
- Tương quan với thất thoát theo bã, hành vi dòng chảy, tách ly và thời gian dừng máy
Kỷ luật định lượng rất quan trọng vì bổ sung không nhất quán sẽ tạo ra giá trị không nhất quán. Giá mua thấp hơn sẽ không hữu ích nếu độ tin cậy nguồn cung, hỗ trợ xử lý hoặc độ ổn định hiệu năng tạo ra rủi ro sản xuất.
Bộ phận thu mua nên thấy gì trên bảng điều khiển
Đội ngũ thu mua thường được yêu cầu so sánh nhà cung cấp enzyme chỉ dựa trên giá. Cách này bỏ lỡ câu hỏi mua hàng thực sự: nhà cung cấp nào giảm rủi ro sản xuất đồng thời hỗ trợ giá trị nhà máy có thể đo lường được?
Thu mua nên có khả năng nhìn thấy:
- Xu hướng tiêu thụ so với sản lượng
- Độ tin cậy về thời gian giao hàng của nhà cung cấp
- Phản hồi về độ nhất quán giữa các lô
- Yêu cầu lưu trữ và xử lý
- Tác động sản xuất khi nguồn cung bị chậm
- Kết quả thử nghiệm gắn với KPI nhà máy
- Thời gian phản hồi hỗ trợ khi điều kiện quy trình thay đổi
Một nhà cung cấp enzyme đáng tin cậy cho chế biến tinh bột sắn nên giúp nhà máy ghi nhận giá trị bằng những thuật ngữ mà cả quản lý nhà máy và đội ngũ tài chính đều hiểu: thu hồi, nước, thời gian dừng máy, độ nhất quán chất lượng và giảm ma sát vận hành.
Bố cục bảng điều khiển thực tế
Một màn hình KPI một trang hiệu quả có thể được xây dựng thành năm khối.
Khối 1: Sản xuất và nguyên liệu
- Lượng củ tiếp nhận
- Ghi chú chất lượng lô củ
- Trạng thái vận hành máy nghiền xát
- Thời gian lưu củ tươi
- Tốc độ sản xuất
Khối 2: Hiệu suất thu hồi và thất thoát
- Tinh bột thu hồi
- Tinh bột trong bã
- Xơ cuốn theo
- Tải tuần hoàn
- Khối lượng ngoài tiêu chuẩn hoặc bị hạ cấp
Khối 3: Hành vi quy trình
- Xu hướng độ nhớt dịch bột
- Độ ổn định của bơm và sàng
- Độ nhất quán dòng cấp hydrocyclone
- Điều chỉnh của người vận hành
- Tần suất vệ sinh
Khối 4: Tiện ích và nước thải
- Xu hướng sử dụng nước
- Độ ổn định tải máy sấy
- Chỉ báo độ mạnh của nước thải
- Chất rắn cuốn theo sang xử lý
- Cảnh báo hoặc giới hạn về tiện ích
Khối 5: Độ tin cậy và định lượng
- Thời gian dừng máy theo nguyên nhân
- Trạng thái bơm định lượng
- Tiêu thụ enzyme so với sản lượng
- Trạng thái giao hàng của nhà cung cấp
- Hành động khắc phục đã hoàn thành
Định dạng này giữ bảng điều khiển sát với các quyết định hằng ngày. Nó tránh việc tạo ra một báo cáo trông có vẻ đầy đủ nhưng không làm thay đổi hành vi vận hành của nhà máy.
Dấu hiệu cảnh báo rằng bảng điều khiển hiện tại của bạn chưa làm đủ
Nhà máy của bạn có thể cần một cấu trúc KPI tốt hơn nếu:
- Hiệu suất thu hồi được báo cáo, nhưng thất thoát theo bã không hiển thị theo ca
- Lỗi độ ẩm được theo dõi, nhưng nguyên nhân thượng nguồn không được liên kết
- Mức sử dụng nước tăng mà không có giải thích quy trình rõ ràng
- Tải lượng nước thải tăng trong một số lô củ nhất định
- Người vận hành thường xuyên điều chỉnh hydrocyclone nhưng không ghi nhận lý do
- Enzyme được theo dõi như một chi phí, không phải như một đầu vào quy trình được kiểm soát
- Nhóm nguyên nhân dừng máy quá rộng để định hướng hành động
- Quyết định thu mua được đưa ra mà không có dữ liệu hiệu suất nhà máy
Bảng điều khiển nên giảm tranh luận. Nó nên làm cho hành động tiếp theo trở nên rõ ràng hơn.
ManiFlow Catalytics hỗ trợ các chương trình enzyme dựa trên KPI như thế nào
ManiFlow Catalytics làm việc với các nhà máy tinh bột sắn muốn nguồn cung enzyme gắn với kết quả sản xuất thực tế, không phải các tuyên bố chung chung.
Chúng tôi hỗ trợ:
- Rà soát quy trình xung quanh hành vi dịch bột, tách ly và các điểm thất thoát
- Khuyến nghị định lượng thực tế phù hợp với ràng buộc của nhà máy
- Lập kế hoạch thử nghiệm với KPI có thể đo lường
- Hỗ trợ kỷ luật định lượng và thực hành xử lý
- Giảm rủi ro thu mua thông qua kế hoạch cung ứng đáng tin cậy
- Diễn giải KPI qua các thay đổi nguyên liệu và biến động mùa vụ
Mục tiêu rất đơn giản: giúp đội ngũ của bạn vận hành ổn định hơn, thu hồi nhiều giá trị hơn từ cùng lượng củ và ra quyết định về enzyme dựa trên bằng chứng.
Yêu cầu báo giá cho dây chuyền tinh bột sắn của bạn
Nếu nhà máy của bạn đang rà soát thất thoát hiệu suất thu hồi, tinh bột trong bã, độ nhớt dịch bột, mức sử dụng nước, tải lượng nước thải hoặc thời gian dừng máy, ManiFlow Catalytics có thể giúp bạn đánh giá vị trí phù hợp để áp dụng hỗ trợ bằng enzyme.
Yêu cầu báo giá và chia sẻ các ràng buộc quy trình, KPI mục tiêu, sản lượng và các điểm đau hiện tại của bạn. Chúng tôi sẽ phản hồi bằng một cuộc trao đổi thực tế về cung ứng và định lượng, được xây dựng quanh dây chuyền của bạn.