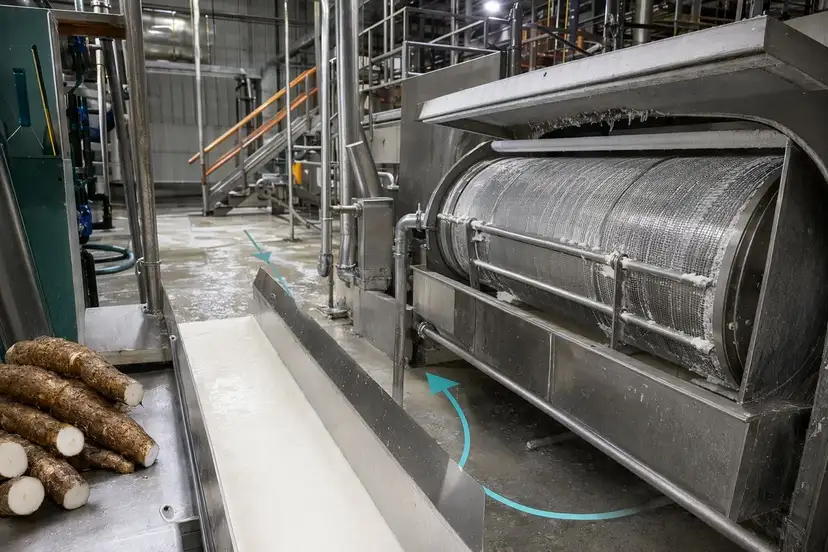
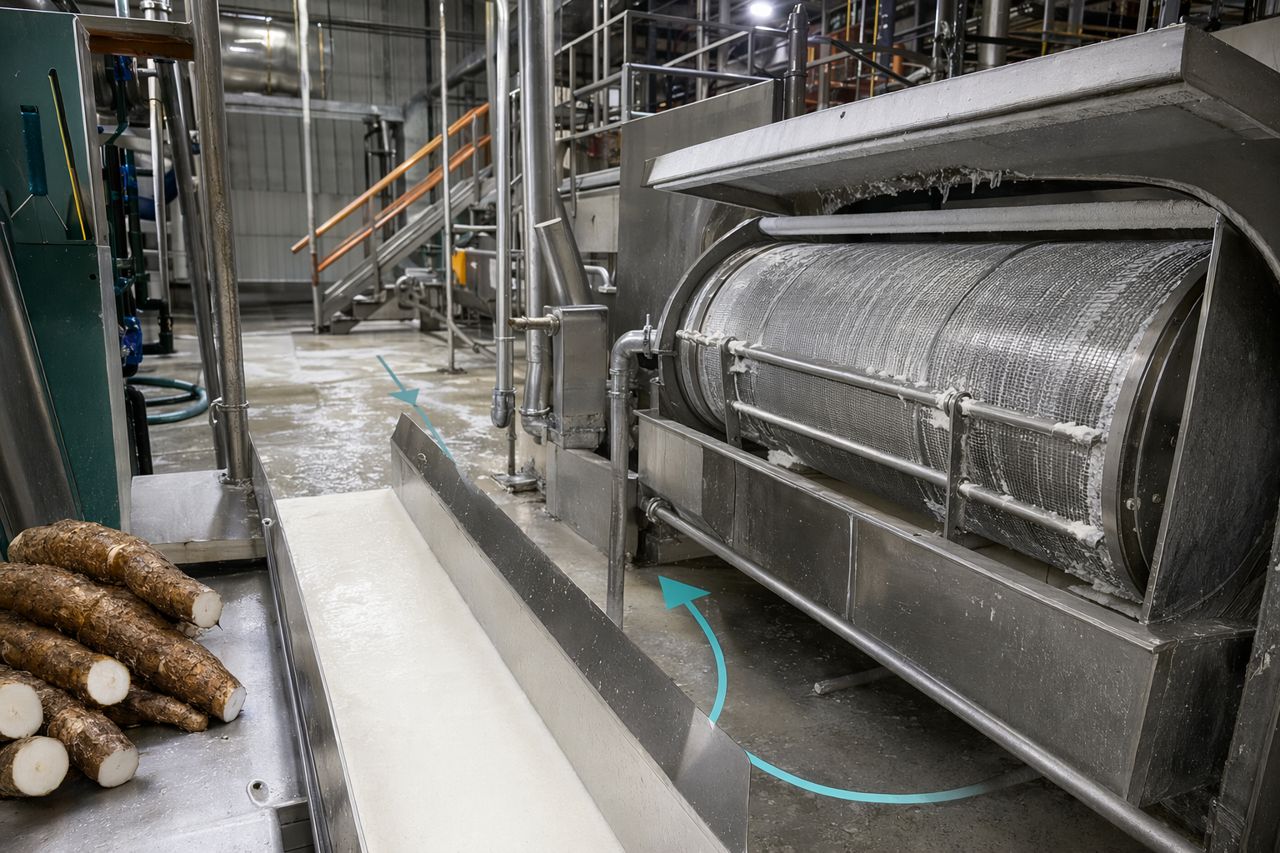
木薯澱粉廠的運轉核心是濕式接觸。原料根莖進廠時會帶有土壤、外皮碎片、田間微生物,且新鮮度不一。一旦磨碎線將根莖打開,製程就會變成溫暖、富含營養的漿料迴路;若停留時間、排液能力與清潔紀律不足,微生物生長可能快速擴大。
對廠長而言,衛生管理不是單純的環境整理議題。它會影響澱粉白度、酸敗異味、黏度漂移、篩網堵塞、沉降表現、離心機負荷、廢水濃度與客戶信心,也會影響酵素表現。即使選用合適的製程酵素,也無法彌補失控的污染、停滯的漿料死角或不一致的清潔時段。
ManiFlow Catalytics 作為木薯澱粉加工用酵素供應商,協助木薯加工業者時,不只關注酵素本身,也重視整個濕端操作環境:漿料在哪裡流動、在哪裡變慢、在哪裡沉積,以及微生物會在哪些位置趁勢增長。
木薯漿料提供微生物喜歡的三項條件:水分、營養與停留時間。最高風險區通常不是乾淨且高速流動的管線,而是固形物容易累積、稀釋水波動、排液不完全或清潔不便的位置。
常見風險區包括:
當這些區域未受控時,工廠可能會看到 pH 漂移、酸味加重、濕澱粉顏色變深、黏度不穩、篩網污染增加,以及分離表現更難預測。
微生物負荷很少以單一明確問題出現。它通常表現為一連串小型製程變化,讓操作人員開始用人工方式不斷修正。
請留意以下模式:
關鍵是把這些現象視為衛生訊號,而不只是機械問題。如果同一個篩網、泵浦或槽體反覆造成不穩定,應先檢查其可清潔性與停留時間,再考慮加入更多修正性化學品。
篩網的功能不只在於分離纖維。它會形成大量濕潤表面、截留細小顆粒,並在持續負荷下接觸溫熱漿料,因此也是一個微生物控制點。
實務上的篩網衛生檢視應詢問:
如果篩網衛生薄弱,工廠可能會使用更多水、降低分離銳度、增加回流負荷,並加重下游沉降負擔。
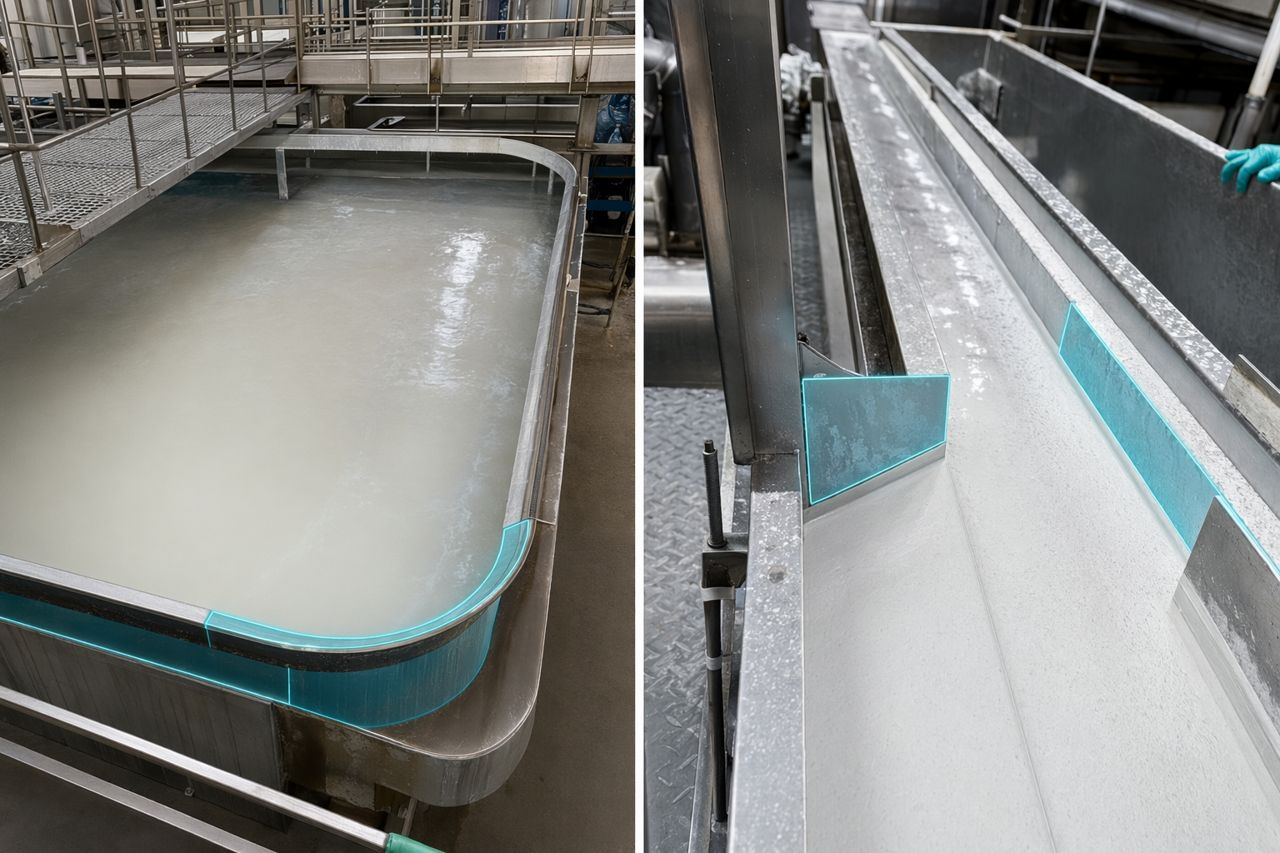
沉降槽、澱粉乳流道與沉澱區的設計目的,就是讓流速變慢。這有助於分離,但對衛生而言也有風險。除非工廠具備強健的清槽例行程序,否則低速區容易累積細粉、可溶性營養物與微生物生長。
高績效工廠通常透過以下方式控制沉降系統衛生:
目標不只是等污染出現後再清潔,而是預防停留時間累積所造成的污染。
酵素是製程工具,不是消毒劑。在木薯澱粉加工中,酵素價值取決於穩定的漿料接觸、受控添加、可靠混合與可預測的下游分離。當微生物生長造成 pH 變化、產生異味、改變黏度或增加生物膜負荷時,劑量管理會變得更困難。
因此,ManiFlow Catalytics 將衛生意識視為酵素方案設計的一部分。我們會檢視酵素添加點周邊的真實製程情境:
只負責出貨的供應商可能會忽略這些細節。務實的技術夥伴則會協助保護讓酵素方案可重複運作的條件。
有效的工廠衛生地圖不需要複雜。它應將濕端分成不同區域,並指定風險、清潔動作與驗證責任。
這是土壤負荷區。應在實體與操作上與澱粉乳區分隔。管理泥土、外皮、石塊與排水,避免形成交叉污染壓力。
這是高營養區。漿料新鮮、溫熱且暴露。應減少不必要的停留時間、沖洗輸送路徑,並避免在生產暫停期間讓漿料留在槽內。
這是高表面積區。檢查噴水覆蓋、側邊密封、纖維排放點與篩下累積。不要讓篩網清潔只被視為機械維護工作。
這是高回流區。進料槽或製程水中的任何污染都可能持續循環。應監測壓力穩定性、槽體衛生與低流量管線狀況。
這是低速流動區。控制沉積物、角落、溢流堰與排空狀況。生產重新啟動時,一小段停滯體積就可能影響大量產品。
對 B2B 採購者而言,供應商選擇不只是每公斤價格問題,而是製程風險問題。酵素產品必須適配工廠的清潔時程、製程用水現況、儲存條件與操作人員例行做法。
核准供應商前,請先詢問:
這正是 ManiFlow Catalytics 能發揮價值的地方:具備足以與現場溝通的技術深度,具備符合採購需求的務實性,並專注於可重複的穩定操作。
可由生產、品保、維修與採購進行簡短的跨部門檢討,重點應立基於工廠現實。
每週檢視以下事項:
在木薯澱粉加工中,小的衛生缺口會快速累積。每週檢討可避免同一個弱點變成正常化的營運損失。
如果您的工廠正在面對漿料不穩、篩網污染、分離波動或由衛生問題引發的製程漂移,ManiFlow Catalytics 可用貼近現場的務實方式,協助檢視製程中的酵素應用面。
透過我們的站內表單索取報價,並分享您的製程階段、目前挑戰、生產模式與目標成果。我們將回覆適合木薯澱粉加工需求的建議方案。
Tell us your application and volume — we reply with pricing and lead time.