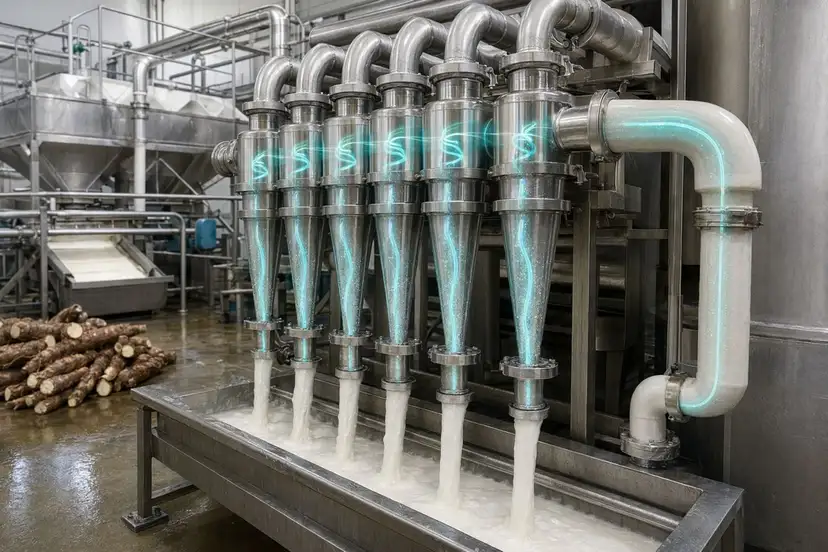
木薯澱粉生產中的水力旋流器優化 | ManiFlow Catalytics
提供給木薯澱粉工廠的實務水力旋流器檢查重點:漿料狀態、壓力穩定性、噴嘴磨耗、段位平衡、澱粉白度,以及酵素支援可如何改善製程一致性。
Request pricing 提供給木薯澱粉工廠的實務水力旋流器檢查重點:漿料狀態、壓力穩定性、噴嘴磨耗、段位平衡、澱粉白度,以及酵素支援可如何改善製程一致性。
Request pricing當木薯澱粉產線開始出現白度下降、纖維夾帶增加,或過多澱粉流入廢水時,原料通常會先被認為是問題來源。
有時這樣的判斷是正確的。木薯根莖的成熟度、品種、泥土附著量與採收後處理方式都會造成影響。但在許多木薯澱粉工廠中,水力旋流器站往往是小型機械問題與漿料控制問題在工廠規模下最先顯現的地方。
在更改原料採購合約或增加化學清理之前,請先執行以下實務檢查。這些檢查有助於工廠團隊區分真正的原料波動,與洗滌、濃縮及精製階段中可避免的損失。
ManiFlow Catalytics 與需要酵素支援、同時又不能犧牲劑量紀律與稼動率的加工業者合作。作為木薯澱粉加工用酵素供應商,我們會從整個濕端狀態來看問題:磨碎行為、漿渣釋放、漿料黏度、分離負荷,以及下游用水影響。
水力旋流器仰賴可重複的漿料行為。如果密度、黏度、壓力或顆粒負荷發生變化,分離表現會迅速改變。
常見徵兆包括:
這些不一定都是原料問題,往往是控制窗口出現問題。
旋流器站無法修正本身狀態就不正確的進料漿料。
在歸咎於水力旋流器之前,請先檢查其前端濕端步驟:
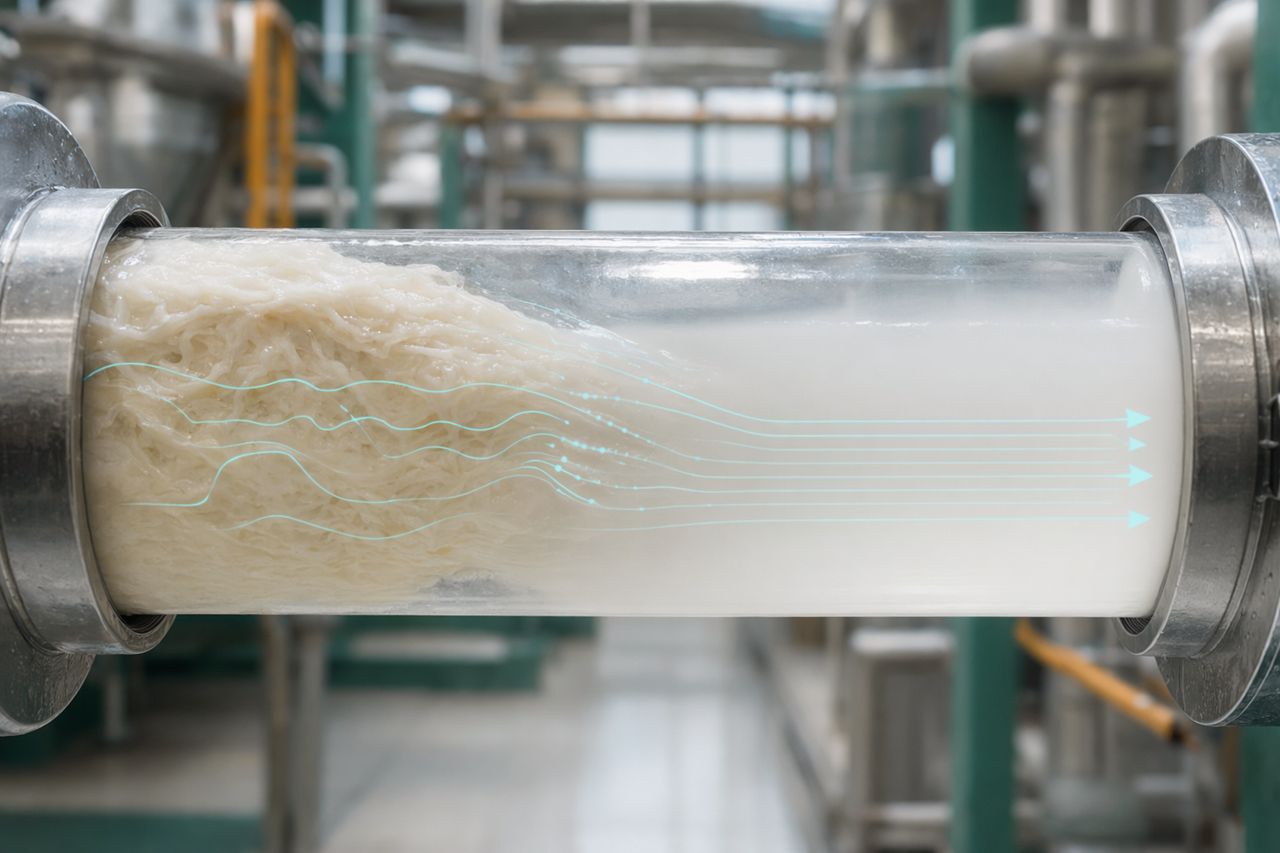
如果漿料進料的固形物行為不一致,旋流器組可能前一分鐘還能正常分離,下一分鐘就過載。操作人員可能以增加稀釋水來應對,但這會造成更大的水力負荷,並將澱粉損失推向更下游。
有針對性的酵素使用可協助降低非澱粉植物物料造成的黏滯阻力,並改善分離前的漿料處理性。其價值不是神奇地提高產率,而是創造更可預測的進料狀態,使水力旋流器能更接近設計操作窗口運行。
對採購團隊而言,酵素決策應與可量測的工廠成果連結:更乾淨的流動狀態、更少的補償性調整、更好的白度保護,以及更少澱粉隨廢物流失。
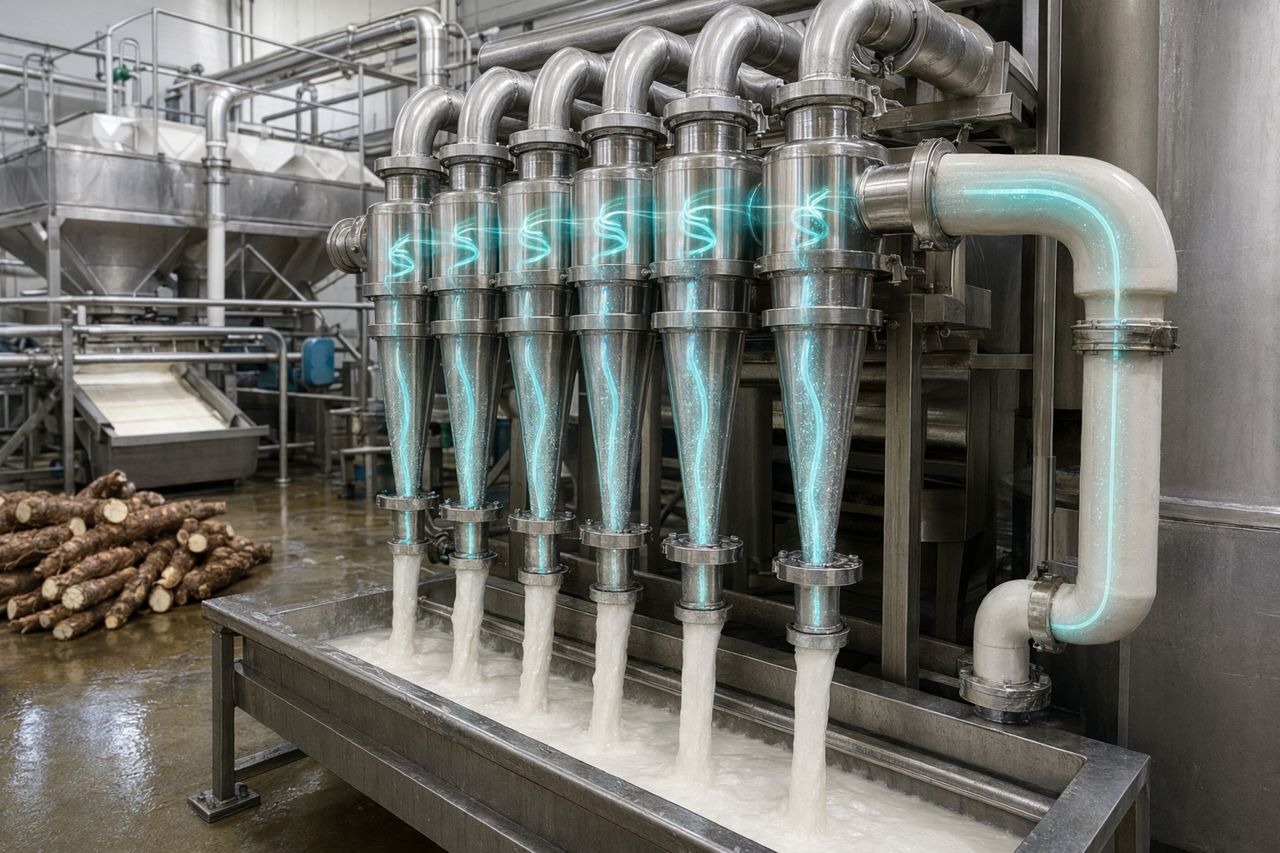
水力旋流器對壓力波動非常敏感。某一刻看似正常的壓力表讀值,可能掩蓋由泵浦狀態、空氣進入、進料槽不穩定或局部堵塞所造成的脈動。
請檢視:
穩定的旋流器站在聲音與運轉表現上都會不同。排出型態會更一致,操作人員不必一直追著產線調整,澱粉乳在不同檢查時間點之間也會更均一。
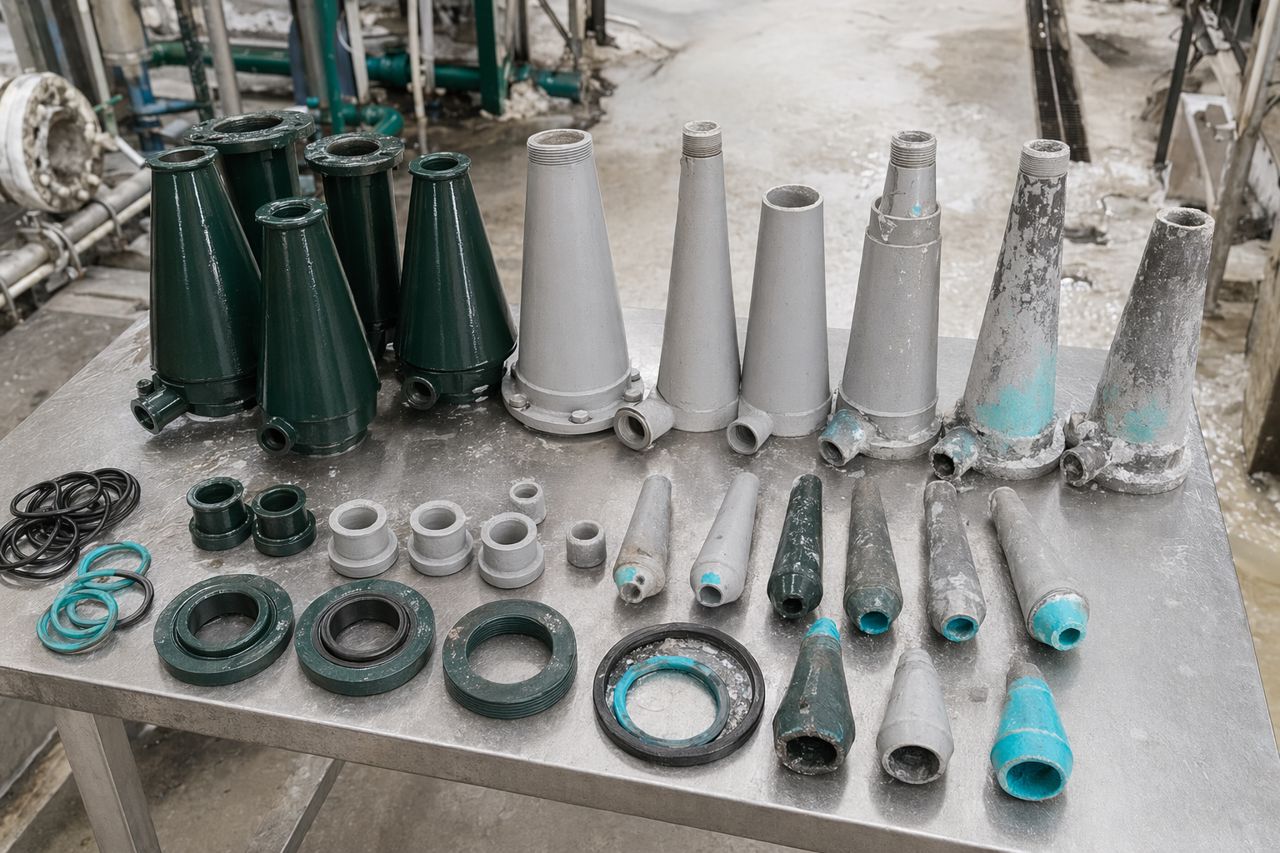
磨耗或不匹配的噴嘴,可能讓原本良好的旋流器配置變成低效分離器。
請檢查:
維修團隊經常會用手邊可取得的零件處理緊急停機。這能讓生產繼續進行,但時間一久,可能造成旋流器組內各單元行為不同。標準化是成本低、卻能保護分離品質的改善方式。
木薯澱粉工廠很少只有單一旋流器問題。更常見的情況是段位平衡出現問題。
請提出以下問題:
目標不是孤立地最大化某一段的表現,而是讓澱粉持續朝更高純度移動,同時將纖維、可溶性物質與製程水導向正確方向。
澱粉白度常在精製與乾燥階段被討論,但風險其實更早就開始了。
白度可能受到以下因素影響:
如果白度正在漂移,請先檢查前端與水循環,再假設乾燥機或原料根莖是唯一原因。
廢水負荷上升不只是環保問題,也是製程效率訊號。
當水力旋流器與上游漿料調理無法協同運作時,更多澱粉、細粉與可溶性物質會離開預定的產品路徑。這會增加廢水處理負擔,也可能降低可回收澱粉量。
實務徵兆包括:
酵素方案應依據這些工廠層級的效果來評估,而不是被視為單獨添加物。最佳結果是讓產線需要更少修正動作,同時維持產品品質達標。
在更改原料規格之前,請依下列順序進行:
木薯澱粉生產不是實驗室型錄。它是一座持續運轉的工廠,面對原料波動、泵浦磨耗、操作判斷、維修壓力與採購限制。
ManiFlow Catalytics 支援需要濕端控制實務酵素解決方案的 B2B 團隊,而不是提供模糊承諾。我們協助加工業者思考:
合適的木薯澱粉加工用酵素供應商,應同時理解化學與工廠現場。如果水力旋流器運轉吃力,答案可能是機械、操作、酵素,或三者的組合。
如果您的木薯澱粉產線正面臨水力旋流器表現不穩、回流過多、白度漂移或廢水負荷上升,請透過站內索取報價表單提供您的製程背景。
請告訴我們漿料正在發生哪些變化、損失出現在哪些位置,以及您的生產團隊已經檢查過哪些項目。ManiFlow Catalytics 將以適配性、可靠性與工廠成果為核心,回覆您實務導向的酵素供應討論。
Tell us your application and volume — we reply with pricing and lead time.